

Pasivasi tangki baja tahan karat adalah perlakuan kimia terkontrol yang digunakan setelah fabrikasi atau pemeliharaan intrusif untuk menghilangkan besi bebas dan kontaminasi permukaan lainnya sehingga paduan tersebut dapat membentuk lapisan pasif yang bersih dan kaya kromium. Proses ini bukanlah sebuah pelapisan, jalan pintas pemolesan, atau jaminan bahwa jenis baja tahan karat yang dipilih akan tahan terhadap cairan yang disimpan. Bagi seorang pembeli, pertanyaan pentingnya adalah kapan perlakuan tersebut diperlukan, spesifikasi dan komposisi kimia apa yang mengatur pekerjaan tersebut, bagaimana setiap permukaan yang basah akan dijangkau, dan bukti objektif apa yang akan disertakan dalam paket serah terima. Panduan ini menyediakan kerangka kerja Permintaan Penawaran (RFQ) dan penerimaan; prosedur yang disetujui harus berasal dari personel material dan keselamatan yang berkualifikasi.
Apa yang dapat dan tidak dapat dilakukan pasivasi
Baja tahan karat tahan terhadap korosi karena kandungan kromium dalam paduan tersebut bereaksi dengan oksigen untuk membentuk lapisan oksida pelindung yang sangat tipis. Pabrikasi dapat meninggalkan partikel baja karbon yang tertanam, warna akibat panas, kerak las, kotoran bengkel, oli, atau residu yang mengganggu permukaan tersebut. Pembersihan dan pasivasi menghilangkan kontaminan dan mendorong terbentuknya kembali kondisi pasif. Pasivasi tidak menghilangkan cacat las yang dalam, memulihkan logam yang hilang karena korosi, memperbaiki hasil pabrikasi yang kasar, atau mengubah kelas yang tidak sesuai menjadi kelas yang kompatibel. Tangki 304 yang terpapar larutan klorida yang agresif tidak akan berubah menjadi 316 hanya karena telah dipasivasi.
Asosiasi Baja Tahan Karat Inggris menjelaskan perbedaan antara pengelupasan kerak, pengikisan (pickling), dan pasivasi dalam tinjauan teknis pasivasi baja tahan karat. Pembeli harus memisahkan operasi tersebut dalam spesifikasi. Pengawetan (pickling) adalah proses yang lebih agresif yang bertujuan untuk menghilangkan kerak dan noda panas; pasivasi biasanya dilakukan pada permukaan yang sudah bersih. Penyelesaian mekanis juga dapat menyebarkan kontaminasi jika alat baja karbon atau bahan abrasif yang kotor digunakan. Oleh karena itu, rencana perlakuan dimulai dengan pengendalian fabrikasi, bukan dengan rendaman asam di akhir.
Kapan proyek tangki harus menentukan pasivasi
Tangki baja tahan karat baru umumnya memerlukan perawatan permukaan pasca-pembuatan tertentu bila penggunaannya bersifat higienis, kemurnian tinggi, sensitif terhadap korosi, atau tunduk pada standar kualitas pelanggan. Hal ini sangat relevan setelah pengelasan, penggilingan, pemesinan, paparan bengkel baja karbon, modifikasi lapangan, atau perbaikan. Tangki yang sudah ada mungkin memerlukan evaluasi ulang setelah nosel baru ditambahkan, las diperbaiki, permukaan internal dibersihkan secara mekanis, atau pengujian mendeteksi adanya besi bebas. Pembersihan rutin saja tidak selalu memicu pasivasi ulang penuh, tetapi tinjauan risiko yang didokumentasikan harus memutuskannya.
Jangan menulis “pasivasi sesuai kebutuhan” tanpa menentukan siapa yang memutuskan dan terhadap kriteria penerimaan apa. Nyatakan paduan, penyelesaian permukaan, kondisi fabrikasi, produk yang dimaksud, bahan kimia pembersih, area yang dapat diakses, dan standar yang berlaku. ASTM A967/A967M sering dijadikan referensi untuk perlakuan pasivasi kimia, sementara ASTM A380/A380M membahas praktik pembersihan, penghilangan kerak, dan pasivasi. Standar dilindungi hak cipta dan direvisi; pesanan pembelian harus mengidentifikasi edisi yang diperlukan dan insinyur proyek harus memverifikasi keberlakuannya daripada mengandalkan ringkasan blog.
Mulailah dengan pembersihan dan pengendalian kontaminasi
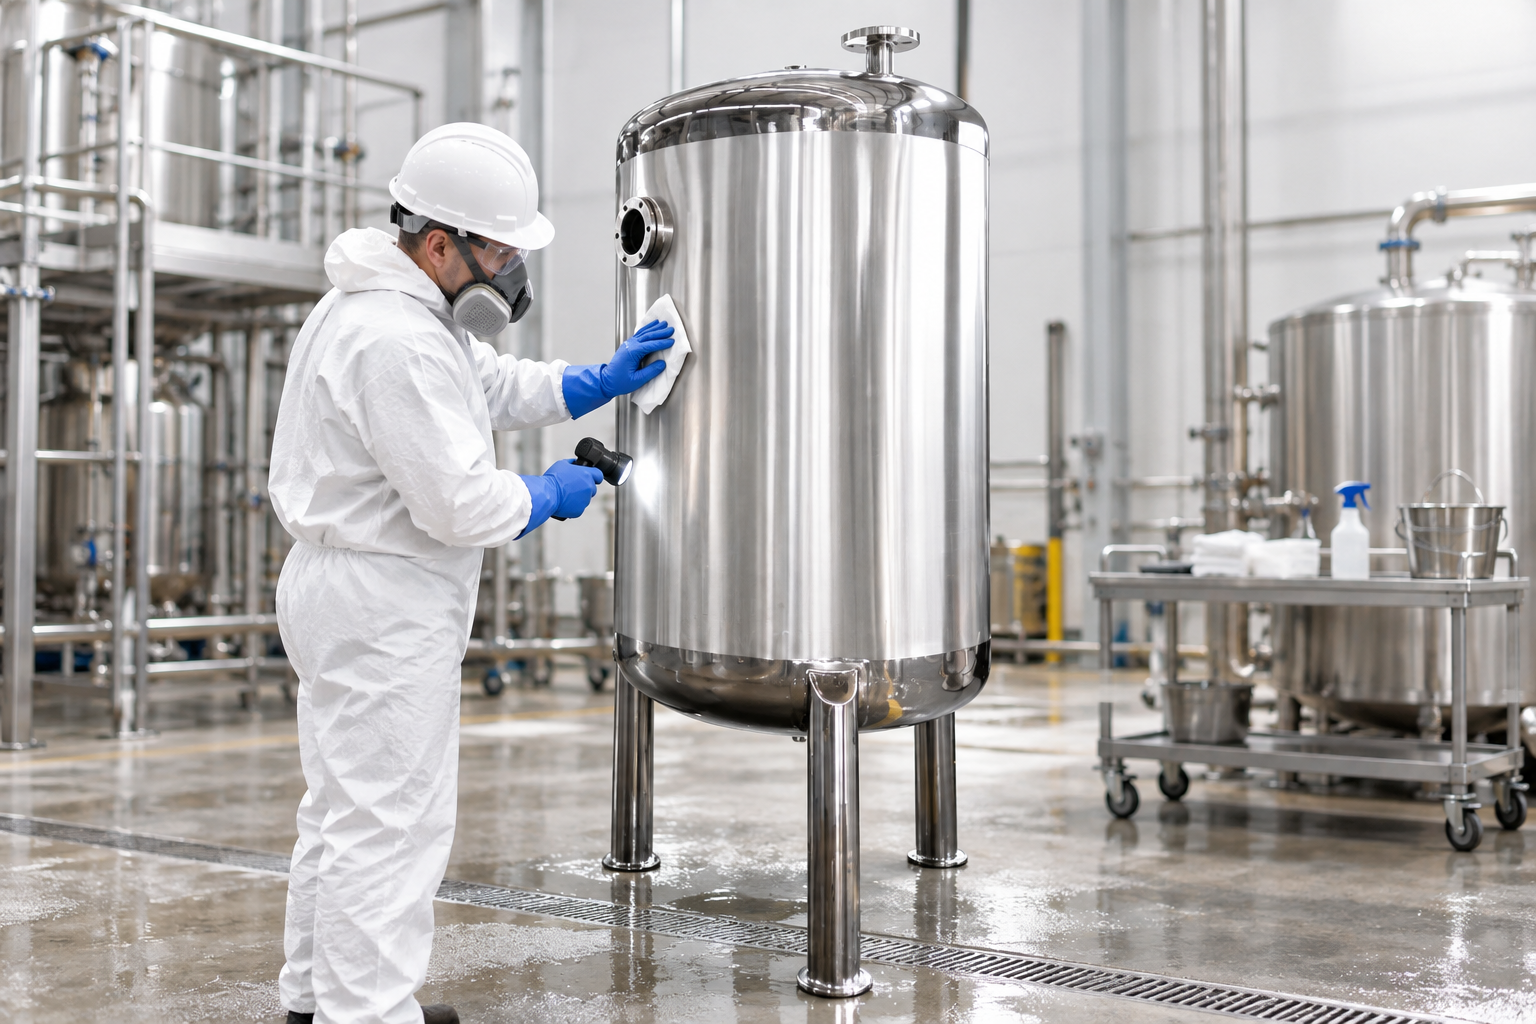
Minyak, gemuk, tinta spidol, perekat, senyawa pemoles, debu bengkel, dan residu proses dapat melindungi logam dari larutan pasivasi. Oleh karena itu, prosedur harus menentukan pembersihan alkalin atau deterjen, kualitas air, metode kontak, suhu, titik akhir pembilasan, dan pemeriksaan sebelum tahap kimiawi. Setiap pembersih harus kompatibel dengan paduan, las, gasket, penyegel, instrumen, dan sistem air limbah. Agen pembersih yang mengandung klorida bermasalah atau kontaminan lain tidak boleh dibuat secara sembarangan.
Pengendalian alat dan penanganan selama fabrikasi. Sikat baja nirkarat khusus, bahan abrasif bersih, permukaan kerja yang dilindungi, dan pemisahan dari penggilingan baja karbon mengurangi beban kontaminasi. Jika permukaan internal memiliki kekasaran tertentu, perlakuan tidak boleh merusak hasil akhir tersebut. Yang ada panduan penyelesaian permukaan tangki higienis menjelaskan mengapa nilai Ra dan metode yang digunakan untuk mengukurnya harus disepakati secara terpisah. Permukaan yang cerah mungkin masih mengandung besi bebas, sementara permukaan yang dipasivasi dengan benar mungkin tidak tampak seperti cermin yang dipoles.
Pilih kimia dari prosedur yang berlaku
Perawatan asam nitrat dan asam sitrat keduanya digunakan dalam industri, dengan berbagai kombinasi konsentrasi, suhu, dan waktu. Pilihan yang tepat bergantung pada paduan logam, kontaminasi, standar yang ditentukan, geometri tangki, fasilitas, kontrol keselamatan, kemampuan pembilasan, dan penanganan limbah. Menyalin resep bahan kimia dari internet adalah tindakan yang tidak aman. Pihak pemroses harus menerbitkan prosedur tertulis yang mencakup identitas bahan kimia dan kontrol konsentrasi, suhu rendaman atau sirkulasi, waktu paparan, metode pengadukan atau sirkulasi, cakupan, urutan pembilasan, netralisasi jika berlaku, dan uji penerimaan.
Carpenter Technology tinjauan tentang pasivasi baja tahan karat menekankan pembersihan terlebih dahulu dan membahas bagaimana pemilihan perlakuan bervariasi menurut jenis dan kondisi baja nirkarat. Untuk sebuah tangki, kerak menimbulkan pertanyaan praktis: Dapatkah larutan disirkulasikan melalui perangkat semprot dan titik terendah? Apakah area yang terhalang di balik komponen internal terjangkau? Apakah elastomer dipasang atau dilepas? Bagaimana tangki dikosongkan, dibilas, berventilasi, dan diambil sampelnya dengan aman? Pemasok harus menunjukkan bahwa seluruh batas yang basah—bukan hanya kupon yang mudah dijangkau—mendapatkan perlakuan yang ditentukan.
Lindungi orang, situs, dan jalur produk
Bahan kimia pasivasi bersifat korosif dan dapat menghasilkan asap atau reaksi berbahaya. Pemilik dan kontraktor harus merencanakan penerimaan, pengenceran, pemindahan, ventilasi, alat pelindung diri, penahanan tumpahan, fasilitas pencucian darurat, karakterisasi air limbah, dan pembuangan yang sesuai hukum kimia. Jangan pernah mencampur bahan kimia tanpa prosedur yang telah divalidasi. Aturan ruang terbatas mungkin berlaku untuk masuk ke dalam tangki, dan banyak perlakuan harus dilakukan dengan sistem sirkulasi atau semprot yang menghindari keharusan masuk. Prosedur tersebut harus menetapkan penguncian (lockout), isolasi, pemantauan atmosfer, dan siapa yang berwenang untuk mengoperasikan kembali peralatan tersebut.
Untuk peralatan yang bersentuhan dengan produk, kualitas pembilasan sama pentingnya dengan perlakuan tersebut. Tentukan kualitas air, volume atau durasi pembilasan, konduktivitas atau titik akhir lainnya jika diperlukan, dan perlindungan terhadap kontaminasi ulang setelah pengeringan. Selang sementara, pompa, perangkat penyemprot, dan wadah sampel harus bersih dan kompatibel. Sambungan yang terbuka harus ditutup setelah diterima. Jika tangki akan disimpan sebelum dipasang, tentukan cara pengawetan dan pengemasannya agar permukaan yang telah berhasil diolah tidak terkontaminasi selama dalam perjalanan.
Tentukan verifikasi alih-alih menerima penampilan
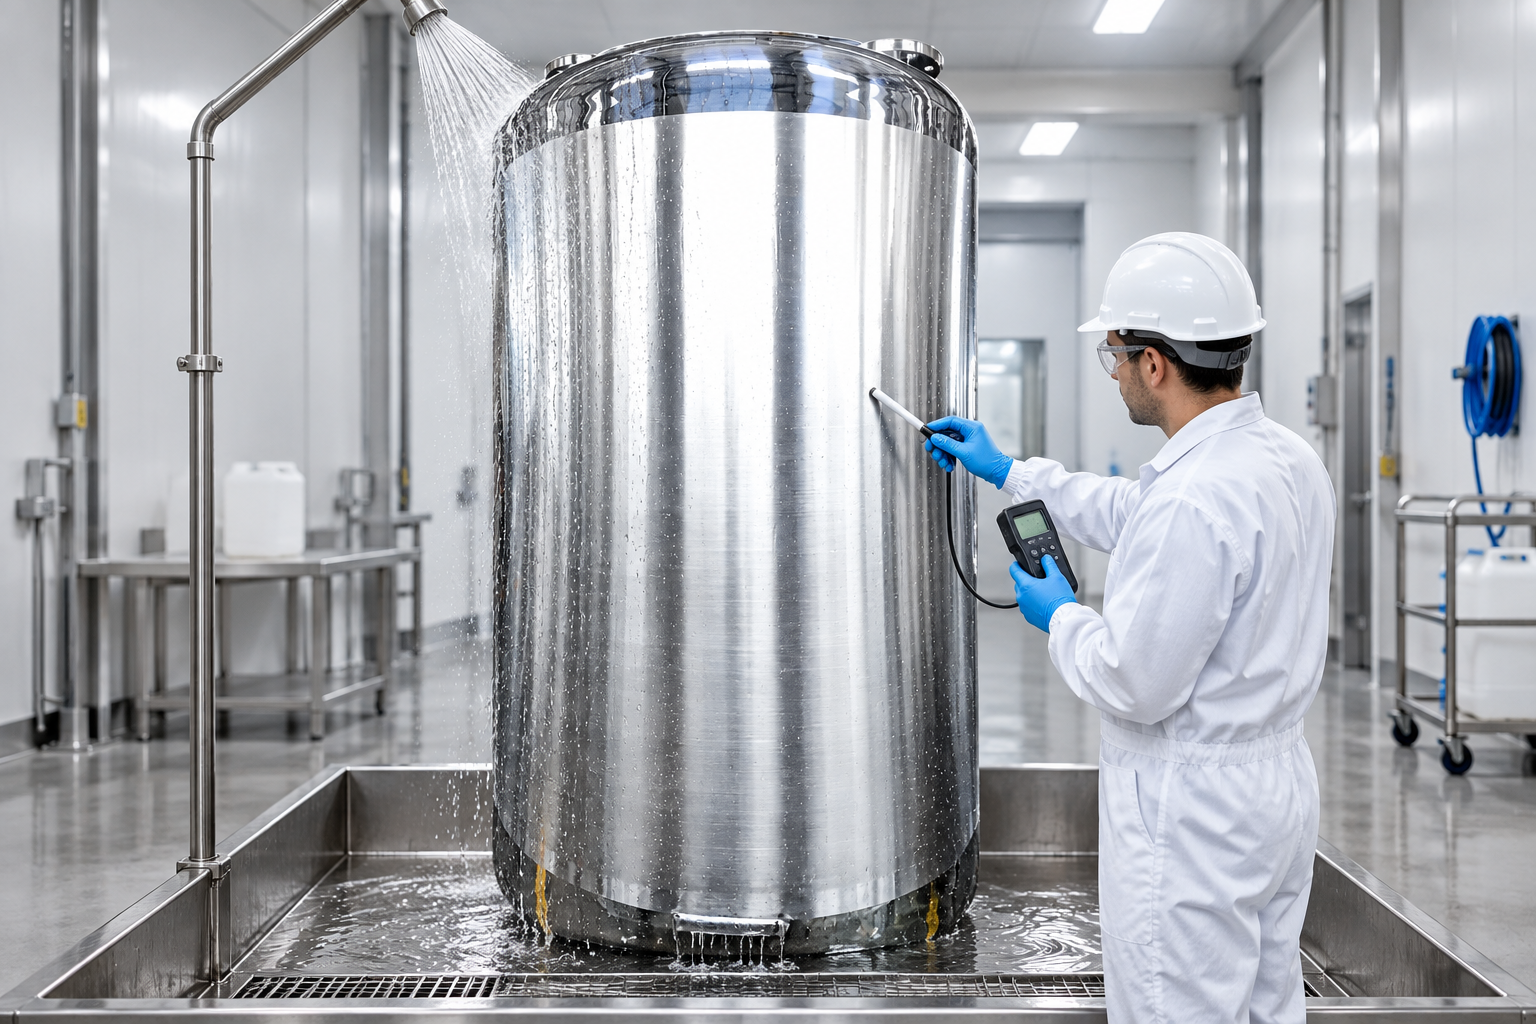
Pemeriksaan visual harus mengonfirmasi kebersihan, ketiadaan residu, dan kondisi fabrikasi yang dapat diterima, tetapi penampilan saja tidak membuktikan penghilangan besi bebas. Spesifikasi proyek mungkin memerlukan pengujian yang diakui seperti evaluasi putus-air, paparan kelembapan tinggi, pengujian tembaga sulfat, pengujian ferroxyl, atau metode lain yang diizinkan oleh standar yang berlaku. Setiap metode memiliki batasan dan mungkin tidak cocok untuk paduan, hasil akhir, atau layanan tertentu. Prosedur yang memenuhi syarat harus menentukan lokasi pengujian, ukuran sampel, kriteria penerimaan, aturan pengujian ulang, dan pemulihan setelah pengujian.
Gunakan peta lokasi untuk tangki besar. Sertakan zona las, area tanah, kepala bagian bawah, outlet titik rendah, manway, nosel, dan area dinding tangki yang representatif. Pengujian harus dilakukan setelah bilas akhir dan sebelum bagian interior kembali terekspos ke pekerjaan yang tidak terkontrol. Jika hasil pengujian gagal, dokumentasikan area yang terdampak, investigasi, tindakan perbaikan, dan hasil pengulangan. Sertifikat yang hanya menyatakan “dipasivasi” tanpa mengidentifikasi tangki, prosedur, tanggal, bahan kimia, dan hasil verifikasi merupakan bukti yang lemah.
RFQ Pasivasi dan tabel inspeksi
| Barang | Pembeli harus menentukan | Bukti untuk diterima |
|---|---|---|
| Lingkup | ID tangki, paduan, permukaan basah, komponen internal, pekerjaan lapangan | Gambar bertanda yang disetujui dan daftar tanggung jawab |
| Persiapan | Pembersihan, penghilangan noda panas, perlindungan hasil akhir | Catatan pembersihan dan pemeriksaan pra-perawatan |
| Pengobatan | Standar, keluarga kimia, variabel terkontrol | Prosedur yang disetujui dan catatan batch/proses |
| Membilas | Kualitas air, titik akhir, drainase, dan pengeringan | Pencatatan pengukuran pembilasan dan kondisi akhir |
| Verifikasi | Metode, lokasi, aturan penerimaan dan pengujian ulang | Hasil yang ditandatangani dengan nomor seri tangki |
| Pelestarian | Pengendalian penutupan, pengemasan, penyimpanan, dan pemasangan | Catatan rilis dan daftar pemeriksaan pelestarian |
Koordinasikan pasivasi dengan FAT dan pekerjaan situs
Urutan sangat penting. Pengujian hidrostatik setelah pasivasi dapat menimbulkan masalah kualitas air atau pengeringan; pengelasan setelah pasivasi menciptakan area baru yang tidak diobati; pemasangan sumbat sementara yang tidak kompatibel dapat memasukkan kembali zat besi. Susun urutan fabrikasi dan pengujian yang mengidentifikasi operasi pencemaran terakhir dan batas pengobatan akhir. daftar periksa FAT tangki pencampur menunjukkan cara mengubah inspeksi menjadi titik henti dan catatan. Proyek tangki penyimpanan harus menggunakan kedisiplinan yang sama meskipun pengujian persisnya berbeda.
Ruang lingkup pabrik pemasok dan ruang lingkup lapangan instalatur harus bertemu secara rapi. Jika *pipe spool* atau instrumen ditambahkan kemudian, tentukan apakah komponen tersebut ditangani secara terpisah atau dimasukkan ke dalam sirkulasi lokasi. Lindungi tangki dari debu perancah baja karbon dan alat angkat yang kotor. Verifikasi saluran pembuangan dan titik terendah sebelum memobilisasi bahan kimia. Uji coba kering dengan air dapat mendapati pipa mati (dead leg), udara yang terjebak, permukaan yang tidak dapat diakses, dan aliran balik yang tidak memadai sebelum paparan bahan kimia dimulai.
Kesalahan spesifikasi yang umum
Kesalahan pertama adalah menggunakan istilah “acar dan dipasivasi” sebagai frasa kosmetik tanpa mengidentifikasi permukaan atau hasil. Yang kedua adalah berasumsi bahwa satu jenis bahan kimia cocok untuk semua paduan dan hasil akhir. Yang ketiga adalah hanya merawat bagian eksterior yang terlihat sambil mengabaikan interior yang bersentuhan dengan produk, nosel, dan akar las. Masalah lain yang sering terjadi meliputi mempassivasi sebelum pengelasan akhir, gagal mengontrol air bilasan, mengandalkan sertifikat generik, mencampuradukkan elektropolishing dengan pasivasi, dan meminta pembuat tangki untuk menjamin ketahanan terhadap korosi tanpa menyediakan cairan yang disimpan dan batasan pembersihan.
Untuk sebuah Tangki penerima stainless steel 1.000 L atau kapal yang lebih besar dari jajaran tangki penyimpanan, perawatan yang tepat bergantung pada konfigurasi dan layanan yang dipesan. Gambar-gambar di halaman ini menunjukkan bentuk tangki yang relevan, bukan klaim bahwa setiap produk standar mencantumkan prosedur yang digambarkan. Cantumkan persyaratan perawatan permukaan dan dokumentasi yang tepat dalam spesifikasi pembelian dan tinjauan gambar pemasok.
Video edukasi
Video edukasi berikut menjelaskan prinsip pasivasi baja tahan karat. Gunakan untuk memahami konsepnya, bukan sebagai pengganti prosedur proyek yang disetujui atau rencana keselamatan bahan kimia.
Tonton “What is Passivation?” di YouTube. Konfirmasikan relevansi teknis dalam sistem pelatihan yang disetujui perusahaan Anda.
Pertanyaan yang sering diajukan
Apakah pasivasi sama dengan pengawetan (pickling)?
Tidak. Pengawetan (pickling) menghilangkan kerak oksida dan noda panas melalui perlakuan yang lebih agresif. Pasivasi menghilangkan besi bebas dan mendukung pembentukan permukaan pasif pada baja tahan karat yang sudah bersih. Suatu proyek mungkin memerlukan salah satu atau keduanya di bawah prosedur yang terkontrol.
Haruskah setiap tangki baja tahan karat dipasivasi?
Tidak secara otomatis. Keputusan tersebut bergantung pada riwayat fabrikasi, risiko kontaminasi, layanan, standar pelanggan, dan persyaratan penerimaan. Pembeli harus membuat keputusan tersebut secara tegas dengan masukan material yang memenuhi syarat.
Dapatkah inspeksi visual membuktikan pasivasi yang sukses?
Tidak. Pemeriksaan visual berguna untuk kebersihan dan cacat, tetapi hal tersebut tidak membuktikan bahwa besi bebas telah dihilangkan. Tentukan metode verifikasi yang sesuai dan lokasi yang didokumentasikan.


