

A daftar periksa FAT tangki pencampur harus menjawab pertanyaan spesifik sebelum pengiriman: apakah kapal yang dibangun dan susunan pengujian yang disetujui sesuai dengan spesifikasi pembelian yang disetujui, dan bukti apa yang mendukung keputusan tersebut? Templat pengujian penerimaan pabrik (FAT) generik jarang mencakup detail yang penting untuk tangki teraduk—material basah, posisi nosel, kemampuan pengosongan, arah agitator, segel, kontrol, dan akses pembersihan. Pembeli harus menyetujui kondisi pengujian dan batas penerimaan sebelum kunjungan, kemudian mencatat hasil pengukuran, penyimpangan, tanggung jawab, and status rilis. Panduan ini adalah titik awal praktis untuk protokol khusus proyek; ini tidak menggantikan desain teknik, kode yang berlaku, atau prosedur keselamatan pabrik.
Setujui batasan FAT sebelum fabrikasi selesai
Pengujian penerimaan pabrik dilakukan di lokasi produsen sebelum pengiriman. Pengujian ini dapat memverifikasi sebuah bejana dan fungsi-fungsi terpilih, tetapi tidak dapat membuktikan bagaimana perilaku sistem secara keseluruhan setelah dipasang dengan perpipaan, utilitas, sistem kendali, bahan baku, dan operator pabrik. Oleh karena itu, protokol tersebut harus mencantumkan apa saja yang dirakit dan tersedia di pabrik, apa yang akan disimulasikan, apa yang tidak disertakan, dan apa yang dilanjutkan ke pengujian penerimaan situs (SAT). Panduan peralatan proses De Dietrich membuat pembedaan yang sama: FAT disesuaikan dengan peralatan dan persyaratan yang disepakati, bukan seperangkat pengujian universal. Tinjau ikhtisar FAT-nya.
Bekukan terlebih dahulu masukan-masukan yang dikendalikan revisinya: pesanan pembelian dan lembar data, denah umum, daftar nozel, P&ID (jika disediakan), daftar bahan, informasi motor dan kotak gigi, deskripsi sistem kendali, rencana inspeksi dan pengujian, serta penyimpangan yang telah disetujui. Tentukan orang-orang yang boleh menyaksikan pengujian dan yang berwenang menerima ketidaksesuaian. Jika selubung, sistem vakum, batas tekanan, lapisan higienis, sel beban, atau peralatan listrik di area berbahaya termasuk dalam ruang lingkup, protokol yang disepakati harus mencantumkan metode verifikasi tersendiri untuk fitur-fitur tersebut. Jangan menyimpulkan fitur-fitur tersebut hanya dari foto atau deskripsi tangki standar.
Gunakan catatan lulus/gagal yang dapat dilacak, bukan sekadar tanda centang
Setiap baris dalam catatan FAT harus mengidentifikasi persyaratan, revisi dokumen yang berlaku, metode inspeksi atau pengujian, instrumen yang dikalibrasi jika digunakan, kondisi yang direncanakan, kriteria penerimaan, hasil yang diamati, saksi, tanggal, dan disposisi. Kotak bertuliskan “lulus” tanpa nilai terukur atau bukti yang terlihat mungkin tidak dapat diaudit di kemudian hari. Untuk pemeriksaan dimensi, catat dimensi aktual atau gambar yang ditandai; untuk pemeriksaan fungsional, catat penyiapan, kecepatan atau titik setel, durasi, dan perilaku yang diamati. Jika suatu persyaratan tidak dapat diuji di pabrik, tandai persyaratan tersebut sebagai “ditunda ke SAT” dengan pemilik dan metode lokasi yang disepakati—bukan “lulus”.”
Instrumen yang dikalibrasi memerlukan rentang dan ketidakpastian yang sesuai untuk batas penerimaan tertentu. Sertifikat hanya berguna bila instrumen dan pengukuran sesuai dengan tujuannya; kebijakan tertelusuran metrologis NIST secara tegas membedakan keterlacakan dari kesesuaian untuk pengukuran tertentu. Identifikasi nomor seri instrumen, status kalibrasi, dan pembacaan uji yang relevan dalam paket FAT. Jangan menuntut toleransi generik yang tidak pernah ditentukan atau mengklaim sertifikasi NIST dari tangki yang sudah jadi.
Daftar periksa FAT tangki pencampuran: tabel keputusan minimum
| Periksa area | Bukti untuk direkam | Pertanyaan penerimaan |
|---|---|---|
| Identitas dan cakupan | Tag tangki, nomor seri, revisi gambar, daftar as-built | Apakah ini konfigurasi yang dipesan? |
| Bahan yang basah | Sertifikat material dan telusur balik komponen terhadap gambar | Apakah cangkang, nosel, poros, segel, dan gasket sesuai dengan daftar material (BOM) yang disepakati? |
| Geometri dan sambungan | Dimensi kritis yang diukur dan jadwal nozel yang ditandai | Apakah tangki akan terhubung dan pas seperti yang dirancang? |
| Pembuatan dan penyelesaian | Inspeksi visual, catatan las/penyelesaian yang disetujui, disposisi cacat | Apakah mutu pengerjaan dan permukaan yang bersentuhan dengan produk dapat diterima? |
| Penggerak agitator | Pengamatan terhadap rotasi, rentang kecepatan, arus, serta suara atau getaran yang tidak normal | Apakah rakitan yang disediakan beroperasi secara aman di bawah kondisi pengujian yang disepakati? |
| Penahanan | Catatan uji kebocoran/tekanan/vakum yang disetujui jika berlaku | Apakah batas yang benar telah diuji tanpa melampaui batas desain? |
| Kontrol dan pengamanan | Pemeriksaan titik, hasil permisif dan alarm, kesalahan yang disimulasikan | Apakah ruang lingkup kontrol yang disediakan merespons seperti yang ditentukan? |
| Paket rilis | Protokol yang ditandatangani, catatan penyimpangan, manual, sertifikat, daftar pemeriksaan (punch list) | Apakah item terbuka dikendalikan sebelum pengiriman? |
Kolom kriteria harus diisi dengan nilai-nilai atau gambar yang spesifik untuk proyek tersebut sebelum hari pengujian. Tabel ini merupakan kerangka kerja untuk pengambilan keputusan, bukan pernyataan bahwa produk tertentu telah lulus pemeriksaan ini.
Periksa identitas, konstruksi, dan batas kontak produk
Periksa tangki aktual terhadap susunan umum yang disetujui. Konfirmasikan dimensi kerja dan keseluruhan, jejak kaki penyangga, fitur pengangkatan atau penanganan, jumlah dan orientasi nosel, ruang bebas ayunan lubang orang (manway), posisi saluran pembuangan, sambungan jaket jika ada, dan akses pemasangan. Sebuah tangki dapat memiliki kapasitas total yang tepat tetapi tetap tidak dapat digunakan karena saluran keluar berbenturan dengan lantai pabrik atau amplop pemeliharaan dihilangkan. Fotret setiap sisi dengan sudut pandang yang mengidentifikasi posisi nosel. panduan tata letak nosel tangki pencampur menjelaskan mengapa susunan tersebut harus ditentukan sejak dini; FAT memastikan bahwa rakitan yang diproduksi sesuai dengan susunan tersebut.
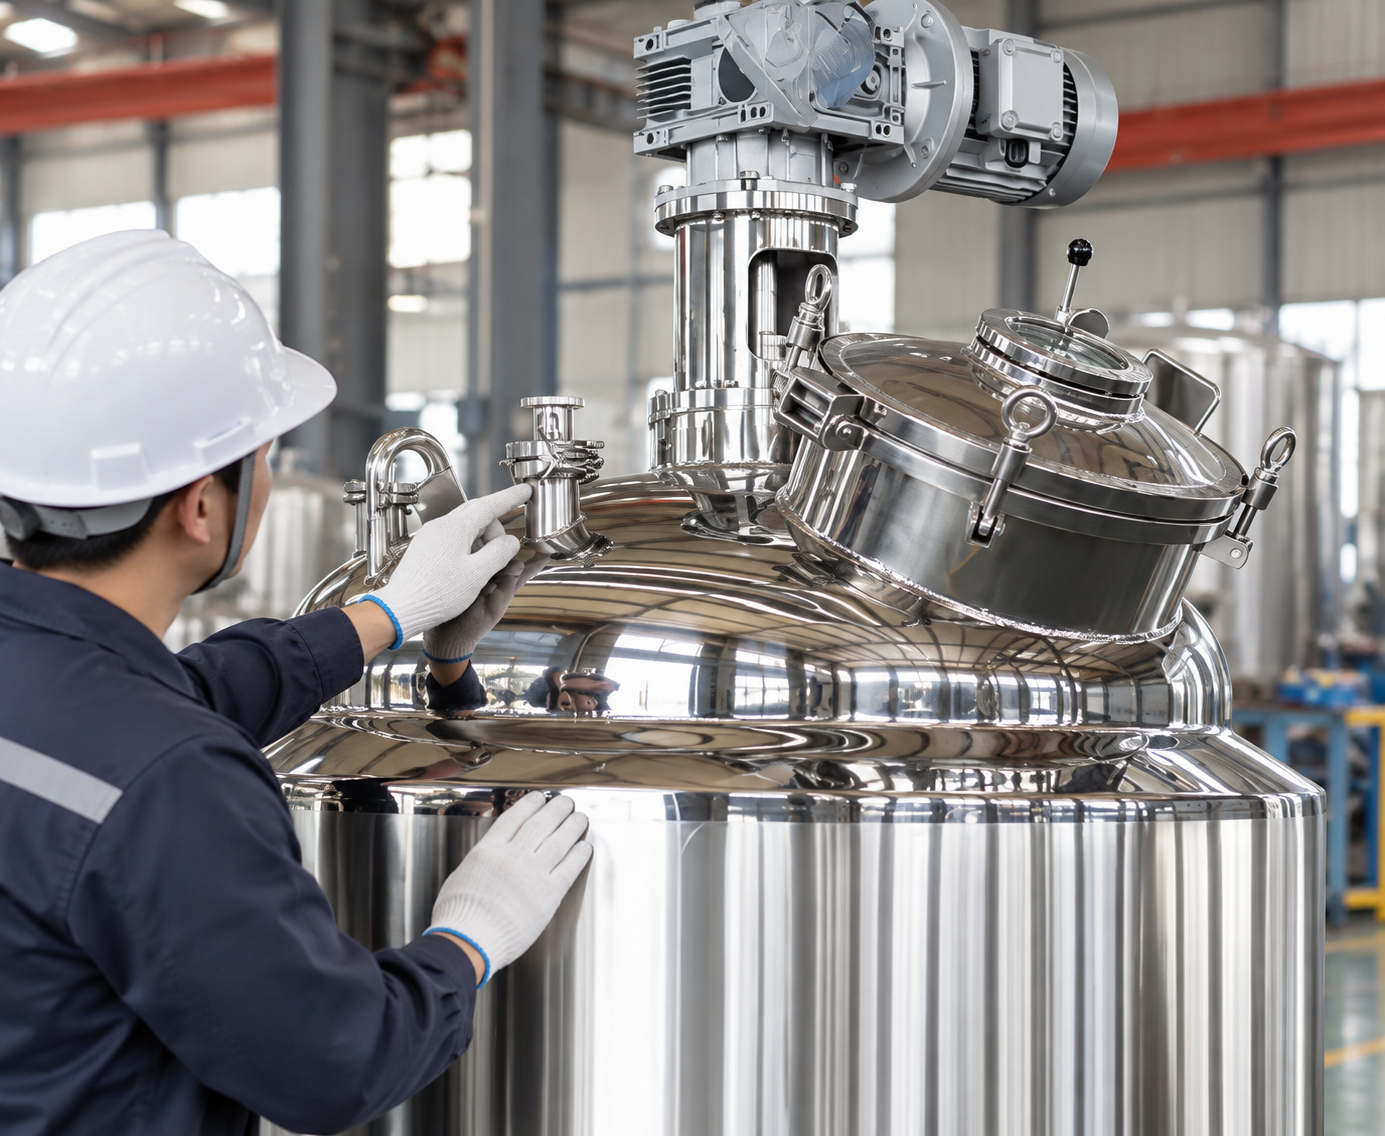
Untuk komponen yang basah, bandingkan nilai dan penyelesaian yang ditentukan dengan catatan material dan manufaktur yang dapat dilacak. Jangan berasumsi bahwa cangkang tahan karat membuktikan kualitas poros, impeler, nosel, komponen internal katup, atau gasket. Periksa lasan yang terlihat dan permukaan yang bersentuhan dengan produk terhadap persyaratan pengerjaan yang disepakati, termasuk celah yang dapat diakses, perubahan warna, pemolesan yang tidak lengkap, dan perbaikan las. Keputusan pembeli sebelumnya tentang penyelesaian permukaan higienis dan kemampuan pengaliran merupakan spesifikasi terpisah; FAT mencatat bukti kepatuhan terhadap spesifikasi tersebut. Jika pengujian seperti pengukuran kekasaran, inspeksi cairan penetran, atau bukti pasivasi tidak dibeli, jangan diam-diam mencatatnya sebagai selesai.
Periksa agitator di bawah beban uji yang ditentukan dan aman
Sebelum memberi energi, verifikasi pelindung, sejajaran kopling, jarak bebas impeler, pemasangan penggerak yang benar, kondisi pelumas jika relevan, kesesuaian suplai listrik, dan prosedur yang disetujui untuk mencegah pengaktifan yang tidak terduga. Amati arah putaran dan konfirmasikan kesesuaiannya dengan desain dan gambar impeler. Catat pemeriksaan kecepatan pada titik setel yang disepakati, arus motor, perilaku bantalan atau kotak roda gigi, kondisi penyegelan, serta kebisingan atau getaran yang tidak normal. Uji jalan kering singkat mungkin tidak sesuai untuk penyegelan mekanis atau peralatan tertentu. Uji jalan air mungkin sesuai untuk beberapa konfigurasi, tetapi tidak dapat menetapkan kinerja pencampuran dalam cairan produksi yang viskos atau sensitif terhadap geseran. Nyatakan media pengujian, tingkat cairan, suhu, durasi, dan batasan apa pun dalam catatan.
Jangan menentukan nomor getaran universal atau batas arus motor. Batas-batas tersebut harus berasal dari pemasok penggerak, basis desain, dan spesifikasi proyek. Demikian pula, pemeriksaan rotasi yang berhasil tidak membuktikan waktu pencampuran batch, homogenitas, suspensi padatan, atau kinerja perpindahan panas pada skala besar. Klaim tersebut memerlukan uji proses yang disetujui atau uji coba di lokasi di kemudian hari dengan material yang representatif. Health and Safety Executive Inggris panduan pemeliharaan peralatan kerja menjelaskan perlunya isolasi yang aman, mencegah penyambungan kembali yang tidak disengaja, dan penjagaan selama pemeliharaan. Lokasi kerja dan pabrikan yang bertanggung jawab harus menerapkan aturan yang relevan dengan yurisdiksi dan pekerjaan mereka sendiri.
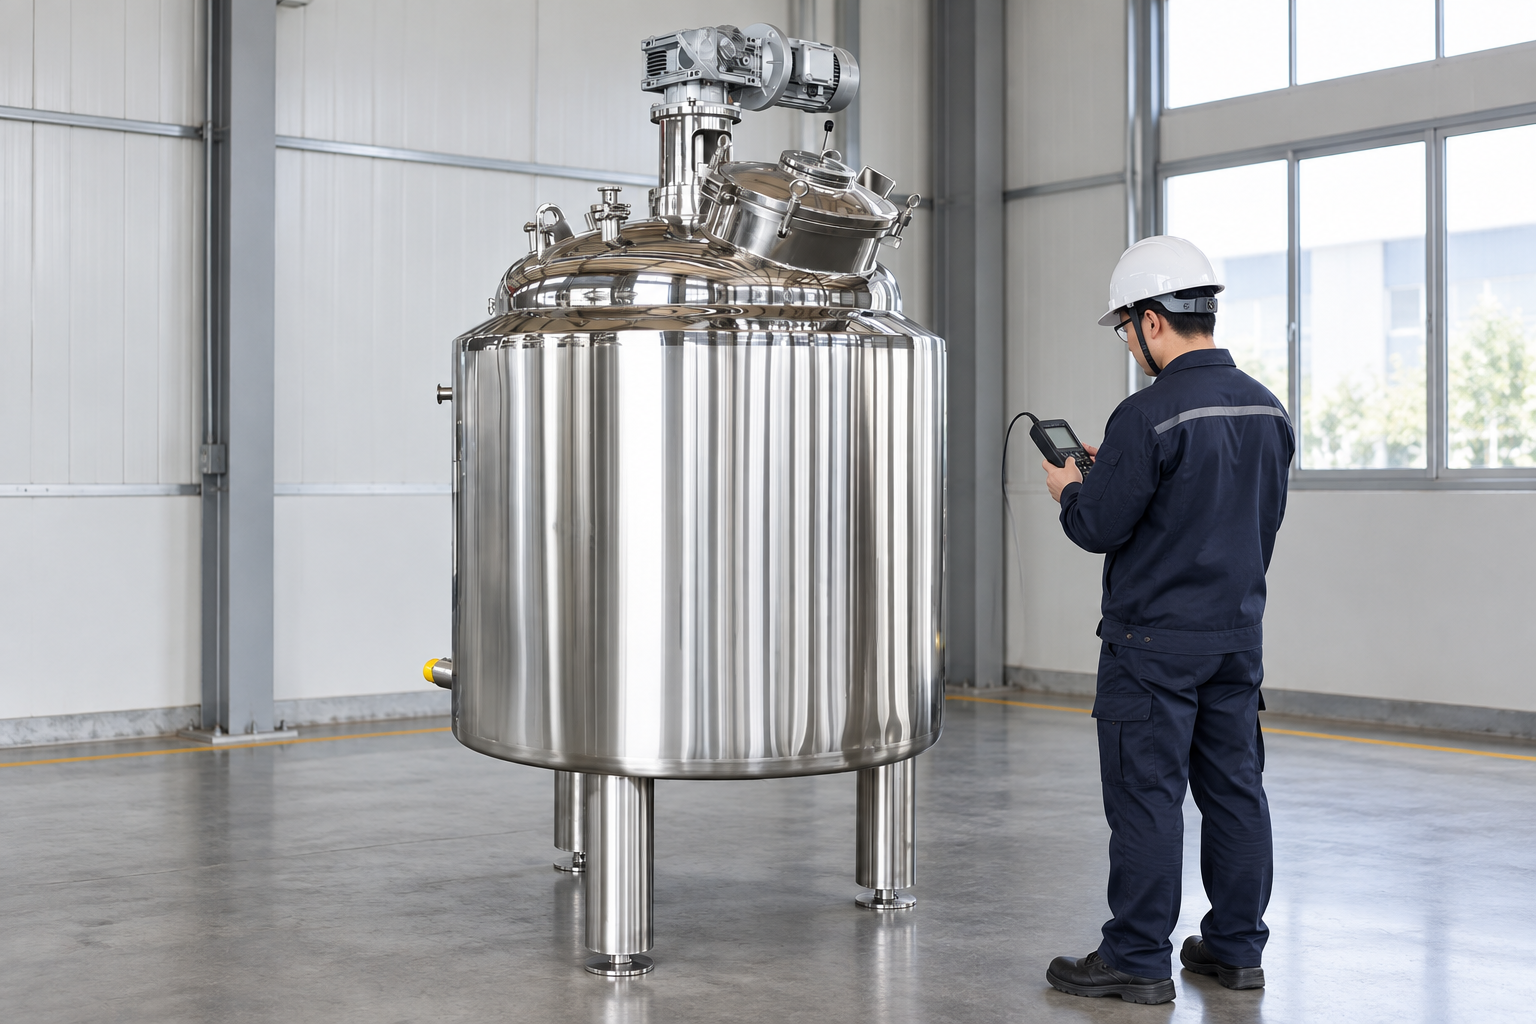
Uji kebocoran, tekanan, jaket, dan vakum memerlukan batas yang terpisah
Tentukan secara tepat volume mana yang sedang diuji: cangkang produk, jaket pemanas atau pendingin, sistem penyegelan, perpipaan transfer, atau perakitan lainnya. Komponen-komponen tersebut mungkin memiliki batas desain dan media yang diizinkan yang berbeda. Konfirmasikan metode uji yang disetujui, tekanan atau vakum, waktu tahan, kriteria penerimaan, susunan isolasi, dan rentang instrumen dari dokumen desain bejana. Uji jaket tidak membuktikan bahwa cangkang produk bebas dari kebocoran, dan uji cangkang tidak membuktikan jaket tersebut. Inspeksi visual harus mencakup lasan, flensa, nosel, segel, dan titik pembuangan yang dapat diakses sebelum dan sesudah pengujian sebagaimana ditentukan. Uji tekanan tidak boleh dibuat-buat secara sembarangan untuk memenuhi daftar periksa blog umum.
Jika tangki dimaksudkan hanya untuk layanan atmosfer, jangan terapkan kondisi tekanan atau vakum yang belum dirancang dan disetujui. Jika tugas vakum ditentukan, periksa dasar tekanan eksternal secara terpisah dari tekanan positif. Penahanan cairan pembersih, pembilasan seal, dan manajemen kondensasi juga dapat memerlukan pengujiannya sendiri. Laporan FAT harus menyatakan apa yang lulus, apa yang ditunda, dan apa yang berubah setelah perbaikan apa pun. FAT perlengkapan proses dapat mencakup peninjauan bejana, data motor, pengujian tekanan dan vakum, pengujian fungsional, penyimpangan, dan daftar periksa (punch list)—tetapi contoh kondisi dari proyek lain bukanlah batas universal untuk tangki pencampur ini.
Kontrol tantangan, interlock, dan antarmuka utilitas
Untuk panel kontrol yang disertakan, lakukan penelusuran I/O (I/O walkdown) terhadap gambar yang telah disetujui. Konfirmasikan identifikasi sensor, satuan teknik yang ditampilkan, status alarm, perilaku tombol darurat (stop darurat), kondisi izin mulai motor (motor start permissives), perintah kecepatan variabel jika ada, serta kondisi gagal (fail state) yang diinginkan dari katup atau penggerak. Gunakan simulasi terkontrol untuk kegagalan sensor atau sinyal tinggi/rendah, dengan bejana tetap berada di dalam batas desainnya. Catat masukan yang disimulasikan dan respons aktualnya. Jika PLC milik pelanggan, sistem nitrogen, utilitas pemanas, atau pompa hilir tidak ada, dokumentasikan pengujian antarmuka yang dapat diselesaikan di pabrik dan jadwalkan verifikasi terintegrasi pada SAT.
Video edukasi berikut berkaitan dengan pengujian penerimaan pabrik (factory acceptance testing) untuk sistem kontrol industri. Video ini disertakan untuk bagian kontrol dari sebuah FAT, bukan sebagai demonstrasi dari tangki YIYI ini atau sebagai pengganti pemeriksaan mekanisnya.
Tonton video kendali FAT di YouTube.
Tutup penyimpangan sebelum melepaskan tangki
Tidak setiap cacat memiliki konsekuensi yang sama. Klasifikasikan penyimpangan sebelum FAT: item kritis yang menghalangi rilis, item yang dapat diperbaiki sebelum pengemasan dengan bukti, dan item situs yang disepakati yang memerlukan pemilik yang ditunjuk dan tanggal jatuh tempo. Catat hasil asli, masalah akar, tindakan korektif, bukti pengujian ulang, dan persetujuan. Janji lisan tidak boleh mengubah uji penerimaan yang gagal menjadi lulus. Beri tanda pada gambar untuk mencerminkan perubahan dan pastikan set as-built akhir cocok dengan peralatan yang dikirim. Jika suku cadang diganti setelah FAT, pertimbangkan tes mana yang terdampak yang harus diulang.
Dossier rilis harus berisi protokol yang telah ditandatangani; gambar *as-built* dan jadwal nosel; catatan material, pengelasan, hasil akhir, dan pengujian yang relevan; manual motor, girboks, penyegel (seal), dan instrumen; informasi kalibrasi jika pengukuran digunakan; daftar suku cadang; daftar pekerjaan tertunda (*punch list*); instruksi pengepakan dan pengawetan; serta daftar periksa SAT yang direncanakan. Dokumen yang tepat bergantung pada kontrak pembelian dan layanan. Jangan meminta sertifikat yang tidak pernah ditentukan, dan jangan menerima judul sertifikat sebagai bukti bahwa komponen yang terpasang sesuai dengan sertifikat tersebut.
Pemisahan FAT dari penerimaan situs dan produksi pertama
Setelah pengiriman, periksa kondisi pengiriman dan bandingkan pelat nama serta nomor seri dengan paket FAT. Tim lokasi kemudian harus memverifikasi fondasi, pemerataan, utilitas, pemipaan, instalasi kelistrikan, integrasi kontrol, ventilasi, pembersihan, dan akses operator. Jalankan SAT yang disepakati dengan antarmuka pabrik akhir. Produksi pertama mungkin memerlukan kualifikasi lebih lanjut mengenai waktu pencampuran, kualitas produk, efektivitas pembersihan, kinerja termal, dan keterulangan. Hal ini tidak secara otomatis tercakup oleh uji air pabrik. Jaga agar catatan FAT, SAT, dan kualifikasi proses tetap terhubung tetapi terpisah agar sumber masalah di kemudian hari dapat dipahami.
Untuk contoh kapal yang relevan, lihat bagian tangki pencampur berpemanas dengan jaket kaca intip dan yang lebih luas rentang tangki pencampur. Halaman-halaman ini mengilustrasikan jenis dan geometri produk; pembeli harus menyepakati cakupan pengujian aktual dan bukti untuk konfigurasi yang mereka pesan. Sebelum meminta penawaran, kirimkan lembar data proses, tata letak yang disetujui, persyaratan bahan yang basah, kondisi utilitas, antarmuka kontrol, daftar dokumen, dan draf protokol FAT. Hal tersebut memungkinkan pemasok menentukan harga pengujian yang benar-benar Anda butuhkan dan memberikan keputusan pelepasan sebelum pengiriman yang jelas bagi kedua belah pihak.
Pertanyaan yang sering diajukan
Apakah uji air pabrik saja sudah cukup untuk menerima tangki pencampur?
Tidak. Uji air dapat mendemonstrasikan fungsi mekanis atau kontrol tertentu di bawah kondisi yang ditentukan. Uji tersebut dengan sendirinya tidak membuktikan kinerja pencampuran produk, kemudahan pembersihan higienis, integrasi lokasi akhir, atau kesesuaian untuk cairan proses yang berbeda.
Apa perbedaan antara FAT dan SAT?
FAT memverifikasi ruang lingkup pemasok yang disetujui di pabrik sebelum pengiriman. SAT memverifikasi peralatan dan antarmuka yang terpasang di lokasi pelanggan. Protokol tersebut harus secara eksplisit menetapkan setiap pemeriksaan yang ditangguhkan ke SAT atau langkah kualifikasi lainnya.
Bisakah kapal tanker dengan item FAT yang terbuka?
Hanya jika kontrak dan pihak penanggung jawab yang menyetujui mengizinkannya, item-item tersebut diklasifikasikan, dan masing-masing memiliki pemilik, tanggal jatuh tempo, tindakan korektif, dan metode verifikasi. Kegagalan kesesuaian yang bersifat krusial bagi keselamatan atau esensial tidak boleh disembunyikan dalam daftar pemeriksaan (punch list) informal.


