

Prueba de fugas en tanques de almacenamiento Debería verificarse el límite especificado mediante un método capaz de detectar los defectos relevantes, sin exponer un recipiente a presión, un revestimiento, una junta o a un trabajador a condiciones de ensayo inadecuadas. La aceptación en taller y la aceptación in situ suelen requerir alcances diferentes: en el taller se pueden examinar las juntas de fabricación accesibles en condiciones controladas, mientras que in situ se deben comprobar las uniones de instalación, las interfaces de las tuberías, los instrumentos, los respiraderos, los soportes y los cierres finales. Un plan fiable define el alcance de la prueba, el método, la sensibilidad, el medio, los límites de presión o vacío, la estabilización, el acceso para la inspección, los criterios de aceptación, las normas de reparación y repetición de pruebas, y los registros trazables.
Empieza con la pregunta de la fuga, no con el instrumento
Pregunte qué debe demostrarse. ¿Es la preocupación una fuga importante en una carcasa soldada, filtración en una boquilla, pérdida de producto a través de una junta, contaminación en un tanque higiénico, escape de vapor de un sistema de líquido volátil o liberación a largo plazo de un tanque instalado? Preguntas diferentes requieren técnicas diferentes. Un llenado de agua puede revelar fugas de líquido visibles, pero puede no mostrar una pequeña trayectoria de gas. Una prueba de burbujas de jabón puede localizar fugas de gas accesibles, pero puede ser inadecuada en una superficie sucia, caliente, incompatible o inaccesible. Un método de espectrómetro de masa de helio puede ser altamente sensible, pero requiere una configuración y criterios de aceptación adecuados.
Escriba el nivel de fuga detectable requerido o la base de aceptación práctica antes de seleccionar el equipo. “Estanco” no es un criterio medible. Para muchos tanques atmosféricos fabricados en taller, el contrato puede exigir que no haya fugas visibles bajo una carga hidrostática definida, además de una inspección especificada de las soldaduras. Una aplicación de alta integridad al vacío o a presión puede requerir una tasa cuantificada de fuga de gas. El diseñador y el propietario del tanque deben elegir la base; el contratista de pruebas no debe sustituirla por el instrumento más conveniente.
Respete los límites de presión y vacío del tanque
Los depósitos de almacenamiento atmosféricos pueden sufrir daños incluso con una presión o un vacío sorprendentemente bajos. Nunca presurices un depósito simplemente porque dispongas de aire comprimido. Comprueba la presión máxima admisible interna y externa, los valores nominales de cierre temporal, las condiciones de ventilación y la vía de fallo probable. Utilice suministros regulados, protecciones de alivio, aislamiento, manómetros calibrados con una resolución adecuada y un procedimiento escrito. La energía neumática puede ser peligrosa porque el gas comprimido almacena energía; los métodos hidrostáticos suelen almacenar menos energía para una misma presión, pero la carga de agua y el drenaje crean otros riesgos.
Mantenga al personal alejado de los cierres temporales, pasos de hombre, mangueras y accesorios que puedan liberarse repentinamente. No se coloque en la línea de las bridas ciegas. Verifique la instalación de pernos y juntas. Si se utiliza una prueba de caja de vacío en juntas accesibles, controle el vacío local e inspeccione el sello del equipo. Si se propone una prueba de caída de presión, tenga en cuenta la estabilización de la temperatura y los cambios de volumen; una presión en descenso no es automáticamente una fuga, y una presión estable no prueba que se haya examinado cada área.
Comparar los métodos de prueba práctica en taller
| Método | Útil para | Principales limitaciones |
|---|---|---|
| Llenado hidrostático | Fuga de líquido visible, carga estructural donde se especifique | Gran carga de agua, problemas de secado y de calidad del agua |
| Solución de burbujas de baja presión | Localización de vías de paso de gas accesibles en soldaduras y uniones | Requiere un control de presión seguro y una solución compatible |
| Caja de vacío | Costuras de soldadura lisas o ligeramente curvadas | La cobertura y el sello dependen de la geometría de la superficie |
| Decadencia de presión o vacío | Cribado general con límites cerrados | La temperatura y el volumen pueden enmascarar o imitar fugas |
| Gas trazador | Localización o cuantificación de mayor sensibilidad | Requiere operadores capacitados, fondo controlado y procedimiento |
| Ensayo con líquido penetrante | Discontinuidades que rompen la superficie en material limpio y no poroso | Se trata de un método de ensayo no destructivo, no de una prueba completa de estanqueidad del depósito. |
No existe ningún método que cubra automáticamente todos los defectos. El plan puede combinar la inspección de soldaduras, ensayos de fugas localizados y un ensayo final de estanqueidad. No se debe confundir la radiografía, el ensayo por ultrasonidos, el ensayo con partículas magnéticas o el ensayo por penetración con la comprobación de la estanqueidad general; cada uno tiene un propósito definido y sus propias limitaciones. El plan de inspección y ensayo aprobado debe indicar qué método cumple cada requisito de calidad.
Preparar el contorno y la superficie
Utilice el último plano para marcar las conexiones incluidas y excluidas. Haga una lista de las bridas ciegas temporales, válvulas instaladas, juntas, instrumentos, dispositivos de alivio, camisas, serpentines y espacios de doble pared. Una camisa y la cámara de producto son límites separados y pueden tener límites diferentes. Limpie las soldaduras externas para que las burbujas, la humedad, el aceite o las incrustaciones no oculten las indicaciones. Retire el aislamiento o el revestimiento de las áreas de inspección requeridas. Compruebe que los deflectores internos o los tubos de inmersión no creen bolsas aisladas o retengan el medio de prueba.
Antes de la prueba, realice los exámenes de soldadura requeridos y cierre las reparaciones documentadas. Verifique la calibración, el funcionamiento del regulador, la protección de alivio, el estado de las mangueras y la compatibilidad de la solución de prueba. Determine la temperatura ambiente y la del recipiente, y deje que se estabilicen cuando el método dependa de la presión. Fotografíe las condiciones iniciales en seco. En una sesión informativa previa a la prueba se debe identificar al responsable de la prueba, al inspector, a los observadores, la zona de exclusión, las condiciones de interrupción, el procedimiento de despresurización y la respuesta ante emergencias.
Utilice correctamente las pruebas de burbujas de baja presión controlada
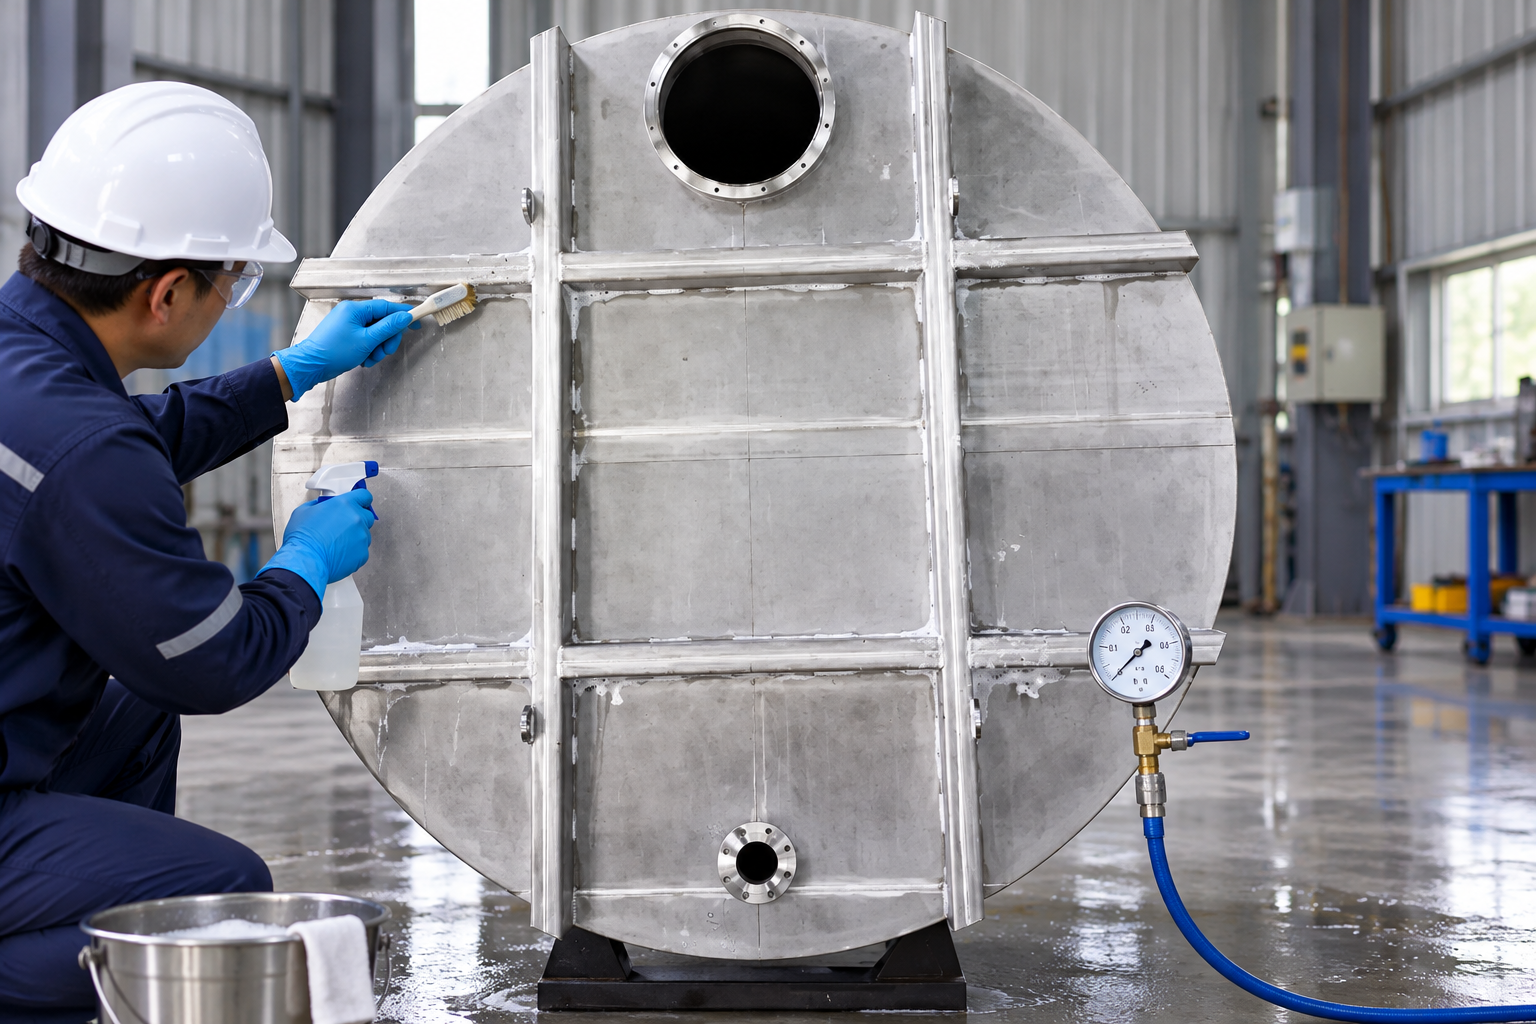
Siempre que el diseño del depósito y el procedimiento homologado lo permitan, el uso de gas a baja presión con una solución de burbujas compatible puede identificar fugas en soldaduras accesibles, boquillas, tapas y uniones roscadas o con bridas. Aumente la presión gradualmente mediante un regulador; nunca directamente desde una fuente de aire comprimido de la planta sin restricción. Compruebe la protección de alivio de presión y manténgase por debajo del límite establecido para el depósito. Aplique la solución de forma sistemática, deje actuar durante el tiempo especificado y distinga las formaciones de burbujas que van creciendo de la espuma introducida al cepillar o pulverizar.
Marque y fotografíe las indicaciones confirmadas sin seguir aumentando la presión. Despresurice de forma segura antes de la reparación. Limpie la solución posteriormente, especialmente en superficies de acero inoxidable o higiénicas, y restablezca el tratamiento superficial si la reparación requiere esmerilado o soldadura. Repita el área afectada y cualquier límite más amplio requerido por el procedimiento. Una nota de “no se ven burbujas” es insuficiente a menos que identifique la presión, el tiempo de permanencia, la solución, las ubicaciones, el inspector y las condiciones.
Planificar la aceptación del sitio por separado
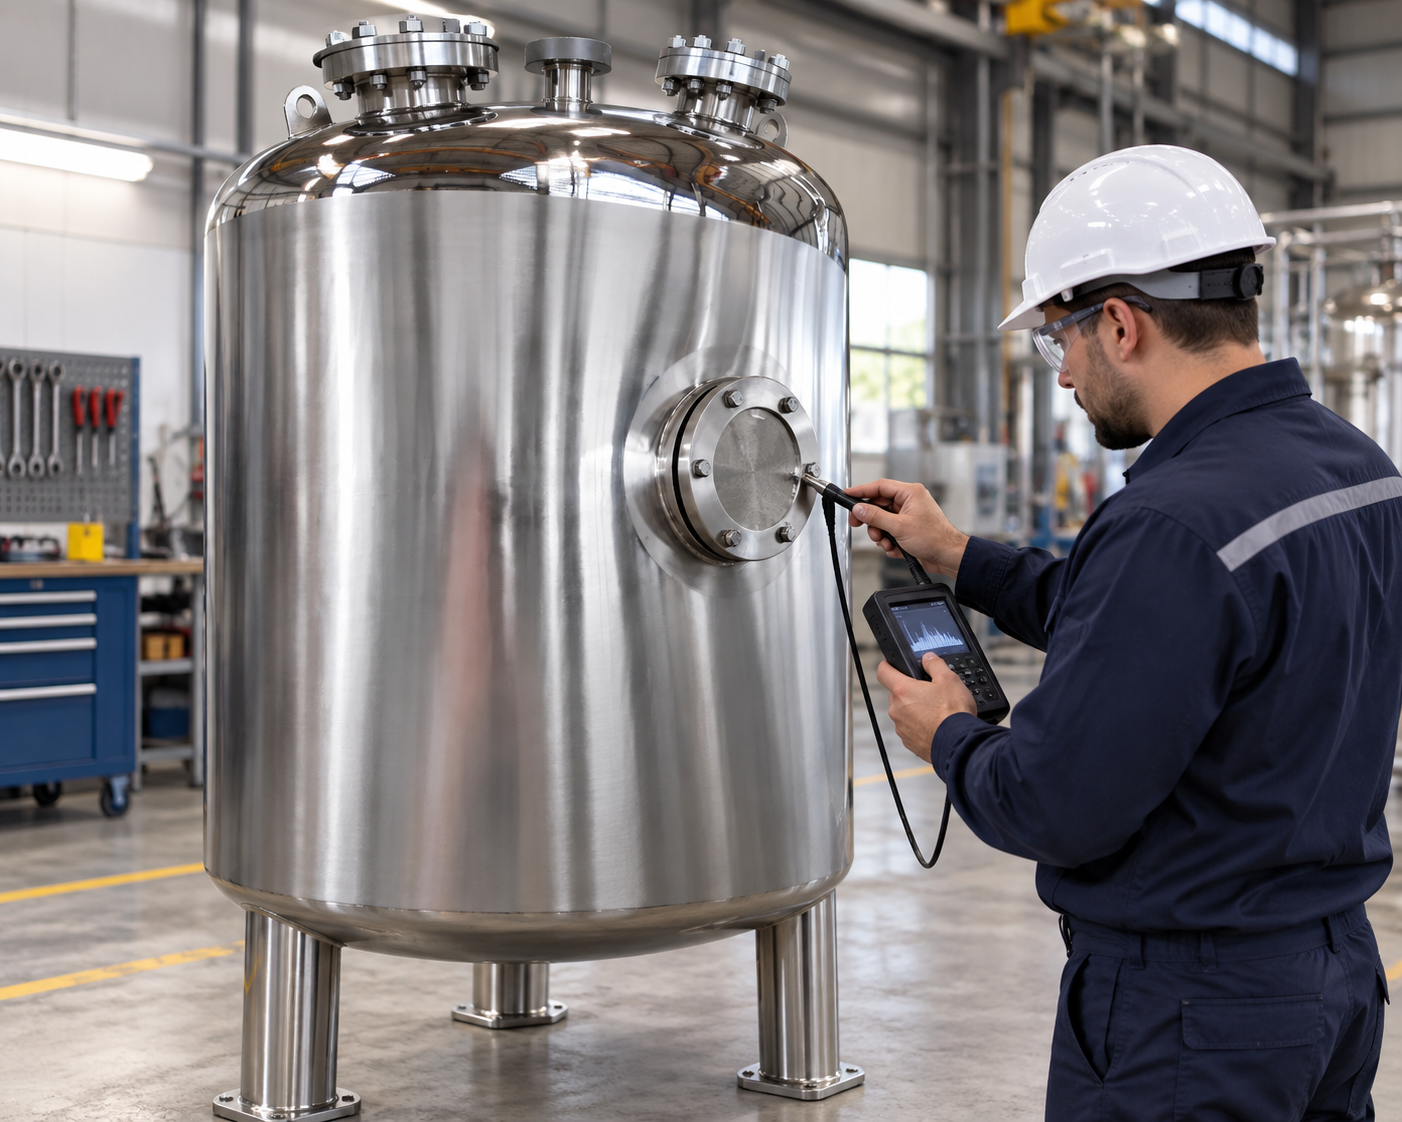
El transporte, la elevación, la colocación de los cimientos, la soldadura in situ, la conexión de tuberías, la instalación de instrumentos y el aislamiento pueden modificar los límites tras una prueba de fábrica satisfactoria. El plano de obra debe identificar qué operaciones deben repetirse y qué nuevas uniones requieren ser sometidas a prueba. Compruebe los soportes del depósito y las cargas de las tuberías antes de aplicar la columna de líquido. Verifique los respiraderos normales y de emergencia, los rebosaderos, los desagües, los dispositivos de nivel y las interfaces de detección de fugas. En el caso de un depósito de doble pared, compruebe que la vía de monitorización intersticial esté abierta y que el sensor pueda detectar la condición prevista.
La detección de fugas en depósitos de almacenamiento subterráneos es un ámbito normativo específico. La Agencia de Protección Ambiental de EE. UU. explica diversos métodos y aspectos que hay que tener en cuenta a la hora de aplicarlos en su publicar directrices sobre la detección de fugas en depósitos de almacenamiento subterráneos. Esa directriz no debe copiarse ciegamente en un tanque de proceso de acero inoxidable sobre el suelo, pero ilustra un principio importante: la prueba de hermeticidad del tanque y la detección continua de fugas son controles diferentes. Superar una prueba de aceptación no reemplaza el monitoreo operativo.
Separar la aceptación en fábrica de la supervisión continua
Una prueba de fugas en fábrica o durante la puesta en marcha proporciona evidencia sobre el estado en un momento dado bajo un conjunto de condiciones. No predice todas las futuras fallas de juntas, mecanismos de corrosión, impactos, sobrepresiones o errores de operador. El propietario necesita un programa de inspección y mantenimiento basado en el peligro del producto, el diseño del tanque, la edad, el entorno, los requisitos legales y el historial de servicio. Las rondas de inspección rutinarias, la conciliación de inventario, el monitoreo intersticial, las alarmas, las revisiones de corrosión o las inspecciones de integridad pueden ser apropiadas.
En el caso de los servicios químicos, la contención secundaria y la planificación de la respuesta siguen siendo necesarias incluso cuando el depósito haya superado la inspección. El lista de verificación de seguridad para tanques de almacenamiento de productos químicos abarca las medidas de seguridad operativas, mientras que el Guía de diseño de depósitos de almacenamiento de productos químicos aborda los insumos de material, ventilación y contención. La prueba de fugas es una actividad de verificación dentro de ese sistema más amplio.
Reglas de aceptación y reparación
Defina qué constituye una indicación rechazable para cada método. La fuga de líquido visible, el crecimiento sostenido de burbujas, una tasa cuantificada de gas trazador por encima del límite especificado o la caída fuera del criterio compensado pueden desencadenar el rechazo, pero los criterios exactos deben aprobarse antes de la prueba. No borre datos reparando primero y documentando después. Cree un registro de no conformidad vinculado al plano de ubicación, investigue la causa, apruebe la reparación, complete los ensayos no destructivos (END) requeridos, restaure los revestimientos o la pasivación y repita el alcance de la prueba requerido.
Tenga cuidado con los selladores. Untar un producto externo sobre una soldadura con fugas puede ocultar el síntoma sin corregir el defecto de fabricación y puede ser incompatible con el líquido almacenado. Cualquier sellador, cambio de junta o compuesto para roscas debe formar parte del sistema de materiales aprobado. Las reparaciones por soldadura requieren procedimientos y personal calificados. El registro final debe mostrar la falla original, la referencia de la reparación, las condiciones de la nueva prueba y la aceptación, no solo la nueva prueba superada.
Documentación que los compradores deben solicitar
El paquete de entrega debe incluir el procedimiento aprobado, la identificación del tanque y de los planos, el croquis de límites, los controles de riesgo, la lista de instrumentos y calibración, el medio de prueba, las condiciones ambientales, las lecturas por etapas, el mapa de inspección, las fotografías, las indicaciones, las referencias de no conformidades y reparaciones, los resultados de las nuevas pruebas, la despresurización o drenaje final, la lista de verificación de restauración y las firmas de los testigos. Para los métodos basados en gas trazador o instrumentos, se debe incluir el modelo del equipo, la verificación de sensibilidad, la lectura de fondo, el estándar de calibración y la cualificación del operador cuando sea necesario.
Compare el registro con la orden de compra antes de la liberación. Confirme que la configuración probada coincide con lo que se enviará y que se han retirado los componentes temporales. En el caso de los tanques en contacto con el producto, verifique la limpieza y preservación después de la prueba. Para los equipos del gama de tanques de almacenamiento, especificar los requisitos de prueba de fugas para la configuración real pedida; una categoría de catálogo no puede definir el método ni los criterios de aceptación.
Video educativo
Este video educativo asociado con la EPA presenta los requisitos de detección de fugas en tanques de almacenamiento subterráneo. Se incluye para aclarar la distinción entre una prueba de hermeticidad única y la detección continua de liberaciones; no es un procedimiento de prueba de taller para los tanques que se muestran aquí.
Ver el video educativo sobre pruebas de fugas en YouTube.
Preguntas frecuentes
¿Es una prueba hidrostática lo mismo que una prueba de fugas?
Una prueba hidrostática puede revelar fugas y también puede verificar el comportamiento estructural bajo carga de líquido, pero es posible que no cumpla con todos los requisitos de sensibilidad de fugas. Las bases del proyecto deben definir el propósito y la aceptación.
¿Se puede conectar el aire de taller directamente a un tanque atmosférico?
No. Los tanques atmosféricos pueden tolerar muy poca presión. Cualquier prueba neumática requiere un procedimiento diseñado por ingeniería, regulación, protección de alivio, medición calibrada y estricta adherencia al límite del tanque.
¿Elimina una prueba de fábrica exitosa las pruebas en sitio?
No. La instalación crea nuevas juntas y daños potenciales. El plan de puesta en marcha debe identificar qué límites e interfaces requieren verificación en el sitio.


