Una lista de verificación de los intercambiadores de calor FAT debe vincular cada inspección y prueba a un requisito aprobado antes del envío. Confirme la identidad del equipo, los planos, los registros de materiales, las dimensiones, los límites de presión, la limpieza, la conservación y la integridad de los documentos; luego registre los desvíos y las condiciones de liberación. Una prueba de aceptación de fábrica no puede probar el rendimiento del sitio a menos que el contrato incluya una prueba térmica representativa. Para un intercambiador de tubos y carcasa, el circuito de carcasa y el circuito de tubos requieren atención separada debido a que sus presiones, fluidos y consecuencias de la contaminación pueden ser diferentes. Esta guía ayuda a los equipos de compras y ingeniería a preparar un paquete de aceptación basado en evidencia sin inventar una presión de prueba universal ni afirmar que una fotografía externa prueba la calidad interna.
Defina el límite FAT antes de reservar la visita
Comienza con la orden de compra, el diagrama de datos aprobado, el plan de inspección y pruebas y el estándar de construcción acordado. Estos documentos definen qué se suministra y qué derechos tiene el comprador de ver. Establece la revisión de cada documento. Una lista de verificación completada sobre un dibujo obsoleto puede parecer exhaustiva, pero puede dar lugar a la instalación de una boquilla incorrecta o a un tamaño de conexión incorrecto.
Describa si la prueba de fábrica cubre un intercambiador sin equipo, un conjunto ensamblado, la protección contra la corrosión, los instrumentos, las válvulas o los controles. Un certificado de componentes no cubre automáticamente el conjunto final. De manera similar, una prueba de conjunto no verifica necesariamente todos los límites de presión si algunos elementos han sido aislados o reemplazados con accesorios temporales. Identifique explícitamente las exclusiones y asigne las mismas a otra inspección o actividad en el sitio.
El comprador debería acordar plazos de notificación, puntos de testigo, puntos de retención, formato de registro y responsabilidad por la resolución de desviaciones. Un punto de testigo y un punto de retención son controles contractuales distintos: el proceso de liberación debe seguir el plan de inspección aprobado. No considere que una prueba sin supervisión haya sido aceptada simplemente porque existe una fotografía con fecha de marcado. Pregunte qué pruebas pueden seguir adelante sin un representante y qué documentación debe sustituir la presencia directa de un testigo.
Crear una lista de verificación basada en requisitos y pruebas
La siguiente tabla es una lista de verificación de planificación más bien que un código de construcción. Los valores de aceptación reales se derivan del diseño aprobado, el contrato y los requisitos aplicables. Directrices de la HSE sobre la prueba de presión explica por qué los controles escritos, la segregación y las conexiones de prueba adecuadas son importantes. Resumen de la certificación ASME describe la certificación de los sistemas de calidad de la construcción; no establece que un determinado proveedor o unidad sea certificado.
| Punto de control | Evidencia a solicitar | Pregunta de aceptación | Gestión de problemas no resueltos |
|---|---|---|---|
| Identidad del equipo | Número de serie, etiqueta, hoja de datos aprobada | ¿Los registros describen esta unidad y esta revisión exactamente? | Rastreabilidad correcta antes del lanzamiento |
| Materiales | Certificados requeridos y mapeo de componentes | ¿Pueden los componentes de contacto a presión conectarse a materiales específicos? | Resolver registros faltantes o incoherentes |
| Dimensiones y toberas | Arrangement aprobado y resultados medidos | ¿Las dimensiones críticas para la instalación están dentro de las tolerancias acordadas? | Registra la desviación y obtiene la disposición |
| Límites de presión | Procedimientos aprobados y registros de ensayos | ¿Estaban cubiertos los circuitos y conexiones requeridos? | Examinar exclusiones y programar la ausencia de trabajo |
| Limpieza | Método de inspección acordado y registro de limpieza | ¿Cada superficie relevante está preparada para el servicio especificado? | Limpiar y volver a inspeccionar utilizando el mismo criterio |
| Instrumentos | Registros de calibración e identificación del dispositivo | ¿Se produjeron lecturas con instrumentos identificados adecuadamente? | Evaluar la validez de la prueba afectada |
| Preservación | Registros de secado, cierre y envasado | ¿Seguirá la condición aceptada durante el transporte y el almacenamiento? | Protección de reparación antes del envío |
| Libera documentos | Informe firmado y registro de desviaciones | ¿Son artículos abiertos cerrados o aceptados formalmente? | Retener la liberación cuando así lo requiera el contrato |
Verificar la identidad y la trazabilidad material
Lea la etiqueta del equipo y el número de serie directamente, luego compárelos con la hoja de datos y los informes. En el caso de una unidad con dos circuitos de presión, verifique que los datos presentados identifiquen claramente cada circuito. Evite asumir que una presión o temperatura en un informe general se aplica a ambos lados. Cualquier discrepancia debe ser resuelta por la autoridad de diseño responsable antes de la prueba o el envío.
La revisión del material debe seguir las especificaciones reales de la compra. Registre qué componentes requieren certificados, una identificación positiva del material o otra verificación, y cómo estos registros están vinculados a la unidad. Un certificado genérico para acero inoxidable no es suficiente cuando no puede conectarse a la unidad de presión especificada. Por el contrario, no imponga una prueba que nunca fue requerida sin acordar su alcance y sus consecuencias.
En los casos de servicio higiénico o susceptible a la corrosión, tenga en cuenta el límite de contacto con el producto, la especificación de la junta, el tratamiento de la soldadura y la compatibilidad con el producto limpiador. Una sola indicación del material no garantiza la idoneidad para el proceso. La temperatura, la concentración, los contaminantes, la tensión mecánica y la química del producto limpiador influyen en la selección del producto. Use el apartado separado Guía de selección de material de tubos Al revisar el entorno operativo, esta lista de verificación de FAT se centra en la evidencia de que la unidad solicitada cumple con sus especificaciones aprobadas.
Inspeccione las dimensiones accesibles de la construcción y la instalación
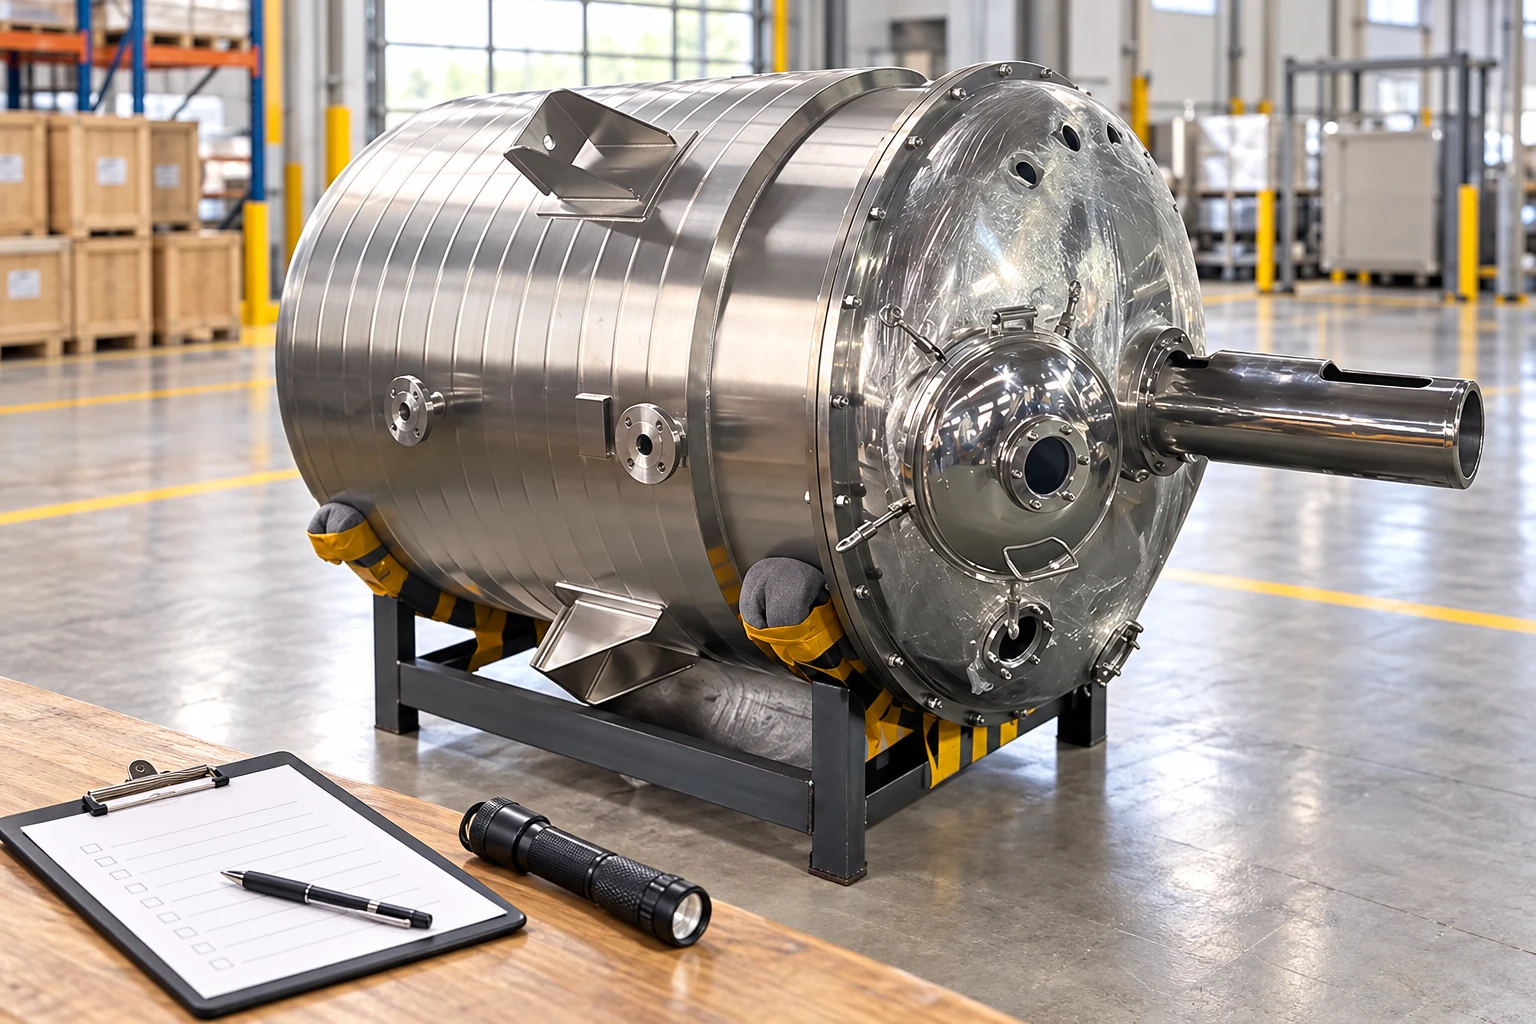
Compruebe la orientación de la boquilla, el tipo de conexión, las superficies accesibles de la brida, los soportes, las características de elevación, el envase general y el espacio de mantenimiento requerido según el dibujo aprobado. Medíre las características que afectan a la instalación, en lugar de basarse en fotografías sin escala. Verifique que los soportes temporales de transporte estén identificados y que las instrucciones de instalación expliquen qué permanece en su lugar.
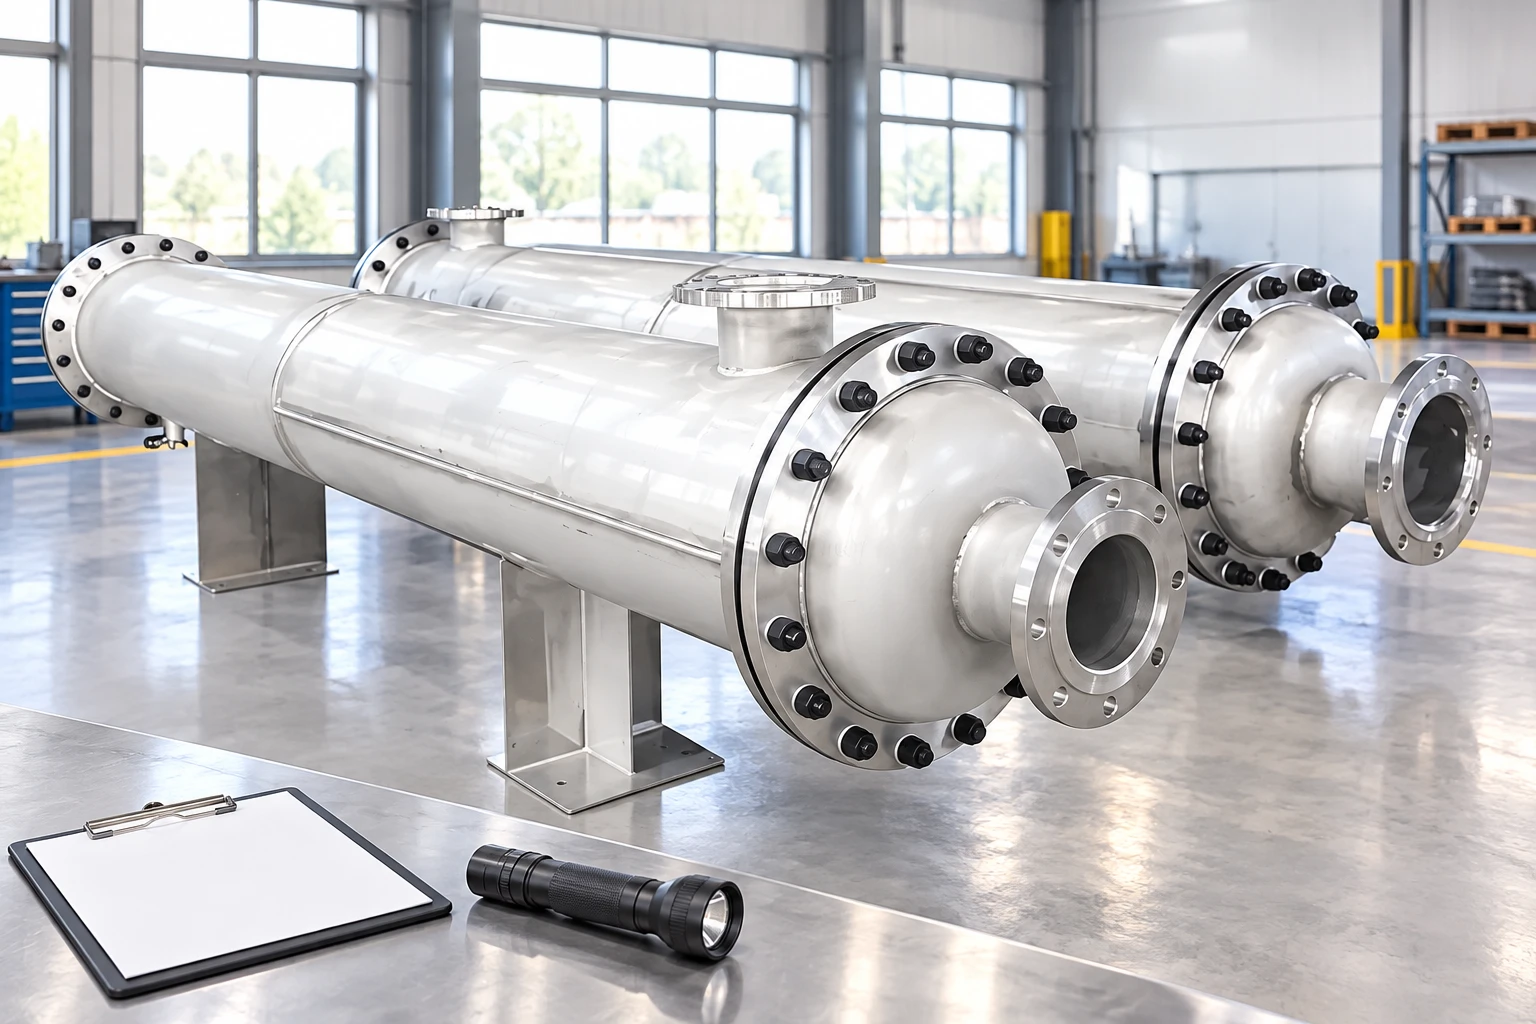
Para un intercambiador tubular fijo de placa y tubos, una vista externa puede apoyar los controles de cabezales y soportes accesibles. No puede determinar el espacio entre los deflectores ni la calidad del acoplamiento de los tubos ni la condición de las soldaduras inaccesibles. Solicite los registros y dibujos de inspección especificados para esas características. Use Resumen de la conservación de los cojinetes y tubos Para el arreglo básico, mantenga entonces esta lista de verificación de aceptación vinculada a la construcción adquirida.
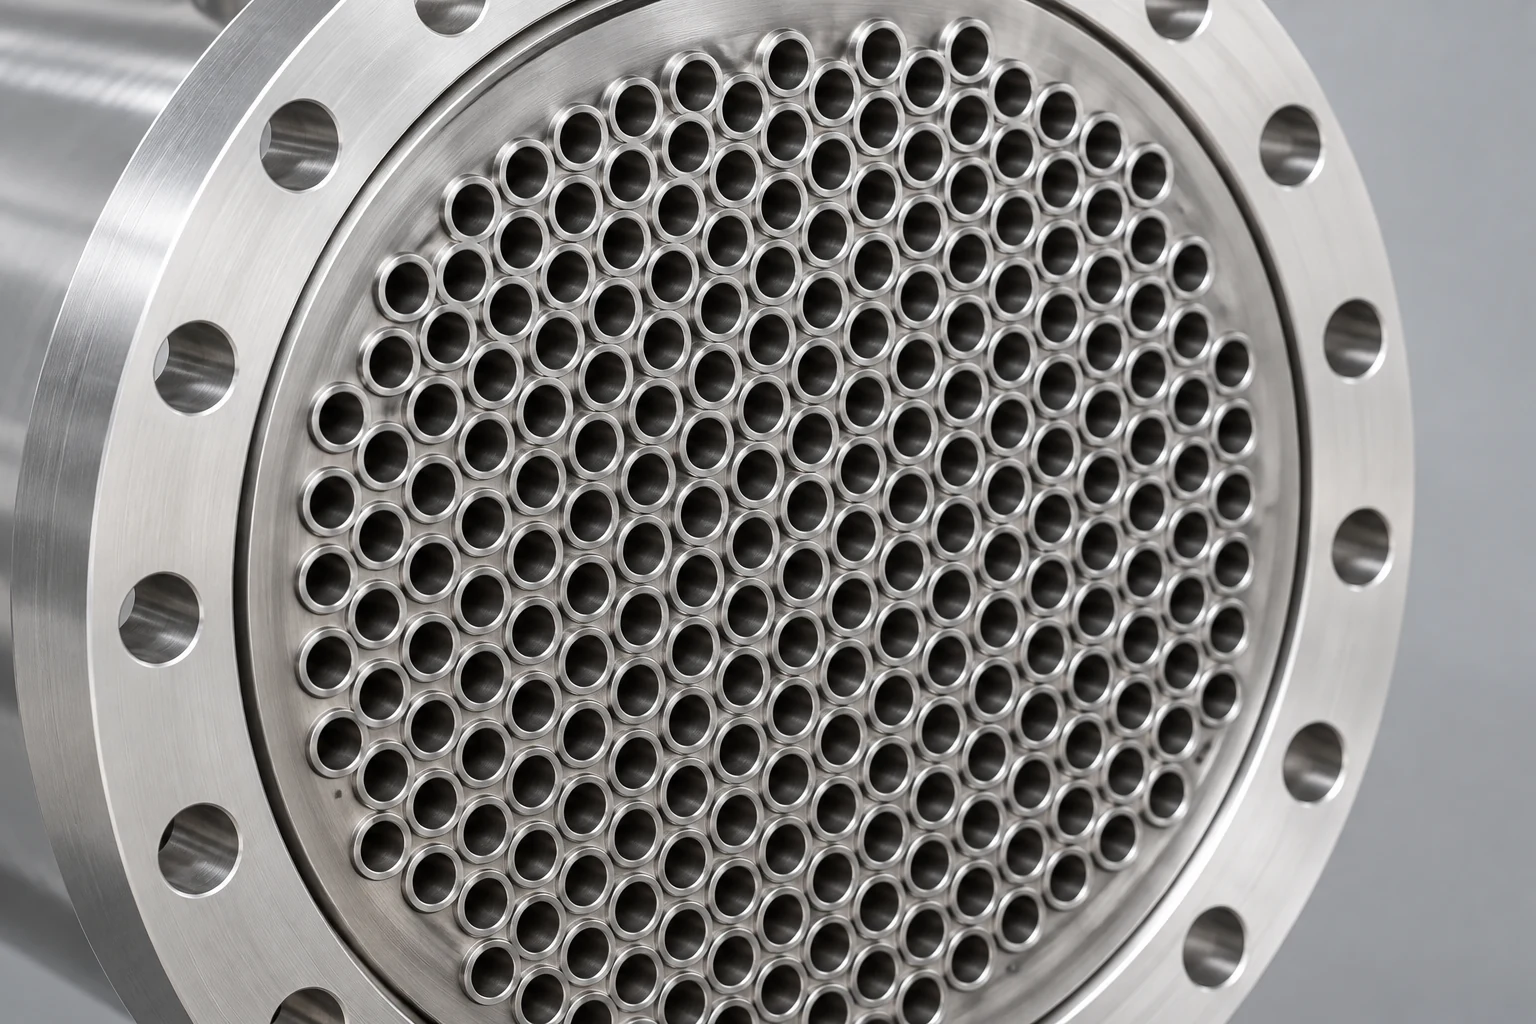
Registre el método, la identificación del equipo, el resultado medido, la base de aceptación y el inspector para cada verificación dimensional requerida. Si se detecta una discrepancia aparente, distinga un error en el dibujo de una desviación en la fabricación. Ambos requieren resolución, pero sus acciones correctivas difieren. Evite cambiar un dibujo después de la medición simplemente para hacer que una unidad no conforme parezca conforme sin una disposición técnica aprobada.
Evalúe la preparación para la prueba de presión sin prescribir una solución rápida
La prueba de presión introduce energía almacenada y debe realizarse de acuerdo con un sistema de trabajo seguro y escrito competente. El procedimiento aprobado debe definir los límites de la prueba, el medio, la temperatura, la presión, la duración, los dispositivos de ventilación, los instrumentos, los accesorios temporales, la zona de exclusión y el método de aceptación. Revise estos detalles antes de participar en la actividad. Este artículo es una lista de verificación para la compra, no un procedimiento para realizar una prueba de presión.
Nunca seleccione la presión de prueba copiando un multiplicador de otro artículo o de otro intercambiador. Los requisitos constructivos aplicables, el comportamiento del material, las condiciones de diseño, la combinación de circuitos y la disposición de la prueba deben ser considerados por el ingeniero responsable. La conexión temporal más débil puede ser crítica incluso cuando el propio intercambiador esté correctamente diseñado. Confirme la clasificación y el estado de los accesorios de prueba y el método utilizado para evitar la presión atrapada.
Pregúntese cómo se prueban los límites de la carcasa y los tubos y cómo se evalúa la posible fuga cruzada entre circuitos, cuando sea necesario. Un resultado de presión mantenida en un circuito no responde a todas las preguntas sobre el otro circuito. Documente si el lado opuesto estaba abierto, bajo presión o configurado de otra manera, siguiendo el procedimiento aprobado. La falta de detalles de configuración puede dificultar la interpretación posterior del informe.
Fuerza, estanqueidad a la fuga y rendimiento térmico separados
Se trata de preguntas de aceptación diferentes. Una prueba de resistencia aborda el límite de presión especificado en un estado de prueba aprobado. Una inspección de fugas se refiere a la fuga involuntaria de fluido bajo el método definido. Una prueba de rendimiento térmico aborda la transferencia de calor bajo condiciones medidas representativas. El cumplimiento de una de ellas no implica automáticamente el cumplimiento de las otras.
Si se incluye una prueba térmica en la fábrica, conviene acordar con antelación los fluidos, las mediciones de flujo, las temperaturas, las condiciones de funcionamiento estabilizadas, la incertidumbre de las mediciones y el cálculo de aceptación. Una prueba de corta duración con agua de taller conveniente puede ser útil como comprobación funcional, pero no puede reproducir la viscosidad, la tolerancia de la acumulación de suciedad, el comportamiento de las fases ni las condiciones de uso previstas para el producto. Etiquetar la prueba de forma honesta y evitar convertirla en una garantía de rendimiento no respaldada por datos.
La instalación y puesta en marcha introducen variables adicionales, como la tensión en los conductos, la eliminación de aire, la configuración de los instrumentos, la dirección del flujo y el comportamiento del control. Asigne estas variables a Lista de verificación para la puesta en marcha del intercambiador de calor en lugar de duplicar el alcance de inicio del sitio en el registro FAT. Este límite mantiene las responsabilidades claras y evita que una firma de fábrica oculte trabajos inacabados en el sitio.
Verifique la limpieza, el secado y la conservación
Consenso sobre lo que significa la limpieza para el servicio en sí. Una inspección visual, una evaluación específica del aclarado, controles de partículas o cualquier otra metodología aprobada pueden ser apropiadas; el método y las condiciones de aceptación deben ser registradas. Un revestimiento exterior brillante no es garantía de que los conductos internos estén limpios. De la misma manera, un certificado de limpieza sin referencia a equipos ni procedimiento proporciona una evidencia débil.
Revisar el medio de limpieza y su compatibilidad con los materiales especificados y el servicio posterior. Confirmar los sistemas de drenaje, secado y cierre, cuando sea necesario. Si el agua permanece en áreas inaccesibles, el comprador necesita una decisión de conservación acordada en lugar de asumir que el transporte secará el equipo. No inventar residuos admisibles universales, niveles de cloruro ni tiempos de secado; estos están incluidos en la especificación de servicio aprobada.
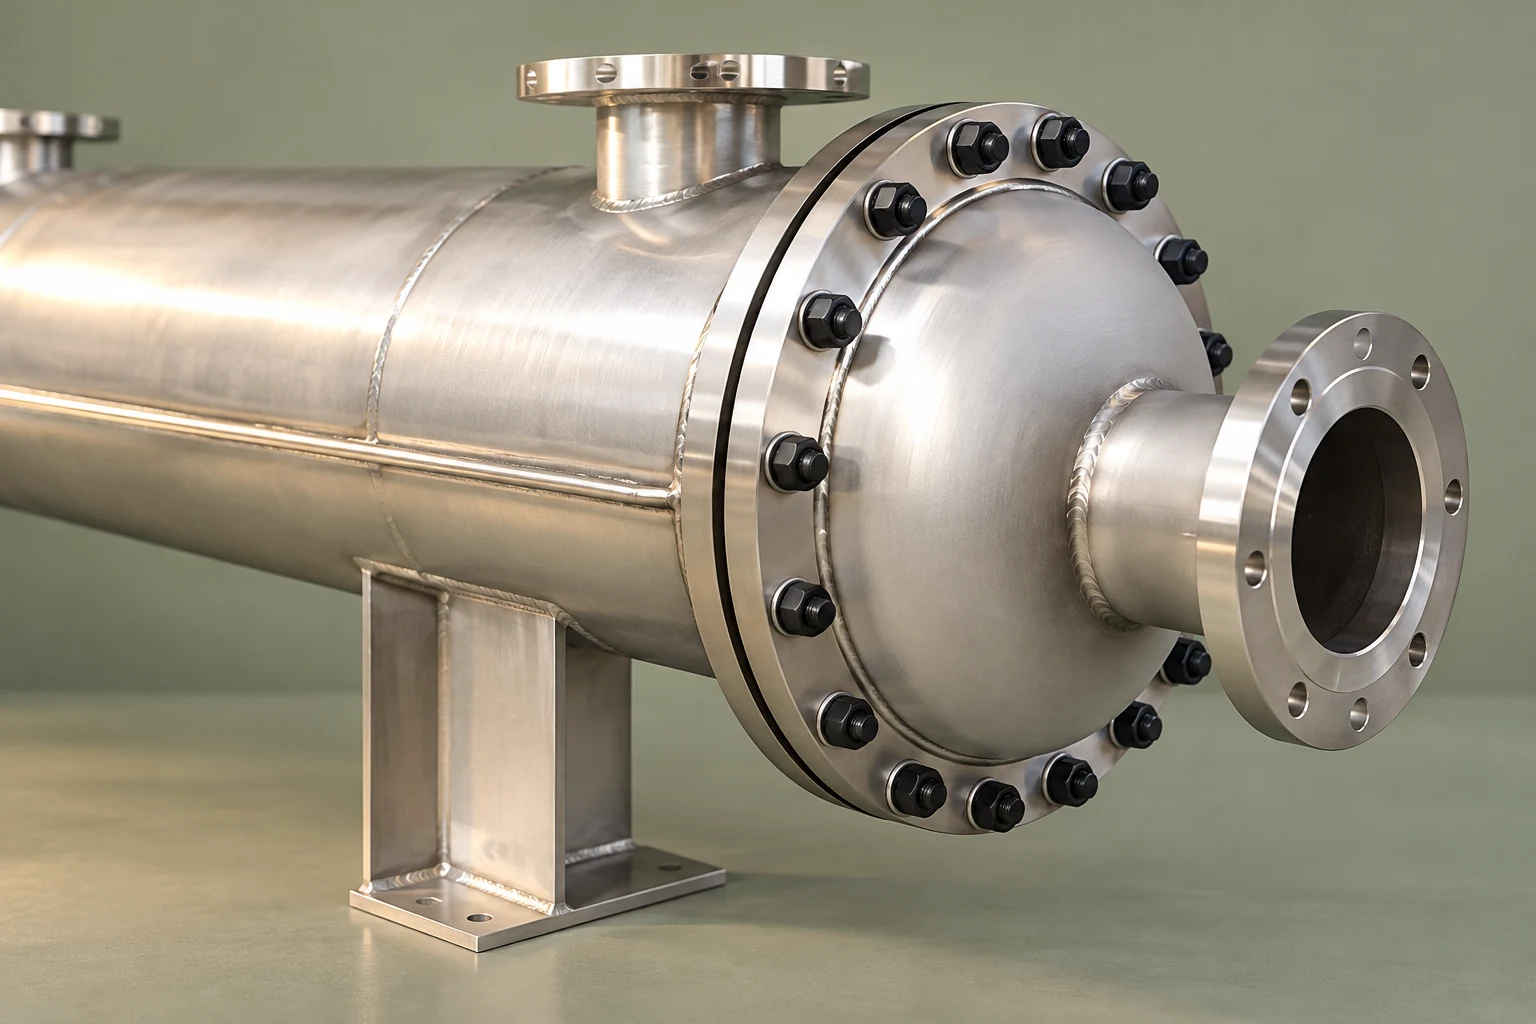
Tras la inspección, proteja las superficies de los flancos y los orificios, identifique los cierres desmontables y asegúrese de que las instrucciones de elevación y transporte coincidan con la configuración entregada. El embalaje debe conservar el estado aceptable. Si el equipo se vuelve a abrir después de la limpieza o la prueba, decida si la inspección debe repetirse. Conserve esa decisión en el registro de liberación, especialmente si el envío se retrasa o las condiciones de almacenamiento cambian.
Utilice un registro de desviación y un paquete de liberación controlada
Escriba las desviaciones como diferencias específicas entre una condición observada y un requisito identificado. Incluya la componente afectada, la evidencia, la acción propuesta, la persona responsable, la fecha objetivo y la autoridad para su resolución. Evite entradas vagas como “problema de calidad” o “documentos pendientes”, que no explican su importancia. Una fotografía puede corroborar una entrada, pero no puede reemplazar una base de aceptación escrita.
Distingue las correcciones de las concesiones aceptadas. La sustitución de un cierre dañado puede verificarse mediante una nueva inspección. La aceptación de un material u geometría diferente requiere una evaluación técnica aprobada y una disposición contractual. Conservar la observación original y la decisión posterior; no borrar el primer registro tras la finalización del proceso.
El paquete de liberación debe identificar la unidad exacta, las revisiones finalizadas y aprobadas, los ensayos realizados, los datos de calibración, los registros de materiales, los hallazgos de inspección, la solución de desviaciones, la conservación y las instrucciones de envío. Ofrezca al equipo receptor suficiente información para confirmar que la entrega corresponde al equipo aceptado. En el caso de la construcción de tubos dobles, también debe conectar los registros a las características de diseño descritas en el guía de doble tubos, Sin asumir que esta construcción elimine todos los riesgos de contaminación.
Formación adicional: principios de la prueba de presión
La siguiente explicación técnica neutra de Piping Mantra introduce los ensayos hidrostáticos y neumáticos. Utilícela para comprender la diferencia entre los medios de ensayo y los riesgos relacionados con la energía almacenada; el procedimiento de proyecto aprobado y el personal competente siguen siendo esenciales. No se trata de una demostración de ensayos realizados con equipos YIYI, y el ejemplo general no establece las condiciones de aceptación de este intercambiador.
Prepare la solicitud y la agenda de los testigos
Envíe al proveedor la lista de materiales, los requisitos de compatibilidad de fluidos, las condiciones de diseño del circuito independiente, los requisitos de construcción, el plano de instalación, la documentación requerida y el alcance de la supervisión propuesta. Solicite un plan de inspección antes de organizar el viaje. Considere qué comprobaciones pueden revisarse de forma remota y cuáles requieren una supervisión directa. Esto permite al proveedor preparar los registros y evita descubrir información esencial que faltaba el día de la inspección.
Solicite un índice de ficheros de liberación propuesta y clarifique cualquier exclusión en la cotización. Una consulta útil pregunta qué pruebas se entregarán para cada requisito, y no simplemente si la unidad “pasará el FAT”. El paquete de aceptación resultante debería facilitar la comprensión de las condiciones adquiridas por el equipo de ingeniería, adquisición, envío y el equipo de campo.
Preguntas frecuentes
¿Aporta la aprobación de la FAT a demostrar que el intercambiador cumplirá con los requisitos del sitio?
Solo en el ámbito de los ensayos acordados. La aceptación mecánica y documental no prueba automáticamente la eficiencia térmica en condiciones reales de proceso. Mantenga la puesta en marcha del sitio y cualquier prueba de rendimiento contractual definidos por separado.
¿Puede un informe de prueba a presión cubrir ambos circuitos?
Puede documentar múltiples pruebas, pero debe identificar claramente cada límite, configuración, procedimiento y resultado. Un informe que no distingue las condiciones en la parte de la carcasa y en la parte del tubo no puede garantizar una cobertura completa solo por su título.
¿Debe el comprador rechazar todos los artículos que estén disponibles?
Utilice el contrato y el plan de inspección aprobado. Problemas de seguridad, conformidad o trazabilidad pueden impedir la liberación; un documento menor puede tener una disposición controlada acordada. Registre la decisión, la autoridad, el plazo y cualquier restricción, en lugar de asumir que todos los puntos abiertos son iguales.