

El control de la espuma en el fermentador debería evitar la pérdida de volumen de trabajo, el moho de los filtros de escape y el riesgo de contaminación sin dañar la transferencia de oxígeno ni la recuperación de los productos. La espuma se genera mediante la dispersión de gas y se estabiliza mediante proteínas, células, componentes del medio y adiciones al proceso. Un control eficaz comienza con el espacio entre los gases, la mezcla, la estrategia de gas y la detección fiable; a continuación, se selecciona la dosificación antifoam o un interruptor mecánico para el caldo real. El diseño óptimo no debe perseguir cada burbuja. Define una banda aceptable de espuma, una secuencia de respuesta, las adiciones máximas y la evidencia de que el control sigue siendo eficaz en el momento de máxima actividad biológica.
¿Por qué la espuma de fermentación se convierte en un problema de equipamiento?
La espuma ocupa el espacio de la cabeza de cilindro y puede transportar líquidos a los condensadores, las líneas de escape y los filtros. Un filtro de escape mojado puede generar presión rebajada, mientras que la acumulación descontrolada puede eliminar células o producto. La espuma también puede contaminar los instrumentos de presión y crear señales de nivel engañosas. El riesgo depende de la química del caldo, la velocidad del gas, la agitación, la temperatura, la presión y la fase de crecimiento, por lo que un análisis de agua por sí solo rara vez es representativo.
En primer lugar, compruebe que el problema de la espuma visible no se debe a una velocidad de gas excesiva, una mala distribución del espumador, un recipiente sobrellenado, un control de nivel inestable o una restricción de la salida de gas. La corrección de la condición subyacente puede reducir el consumo de productos químicos y preservar la transferencia de oxígeno. Proporcione suficiente espacio libre para la expansión y la respuesta de agitación esperadas.
Opciones de detección de espuma
Las sondas de conductividad son comunes porque la espuma húmeda altera el camino eléctrico, pero el recubrimiento y la acumulación pueden causar señales falsas. La capacitancia, los métodos ópticos u otros pueden funcionar cuando se ajustan correctamente al caldo. Coloque el sensor en el nivel de acción, no en el lugar donde un simple salpicado lo pueda activar. La instalación debe ser fácil de limpiar y accesible para inspección.
Utilice lógica de retardo, despegue y reset para evitar ciclos rápidos de bombeo. Una secuencia útil confirma la presencia de espuma persistente, inicia una dosis limitada, espera la mezcla y luego revalúa la situación. Alarma cuando las dosis repetidas fallan o cuando la suma acumulada alcanza su límite. Registre el señal original, el comando, el tiempo de funcionamiento del bomba y el total de lotes.
Dosificación de agentes antiespumantes: beneficios y inconvenientes
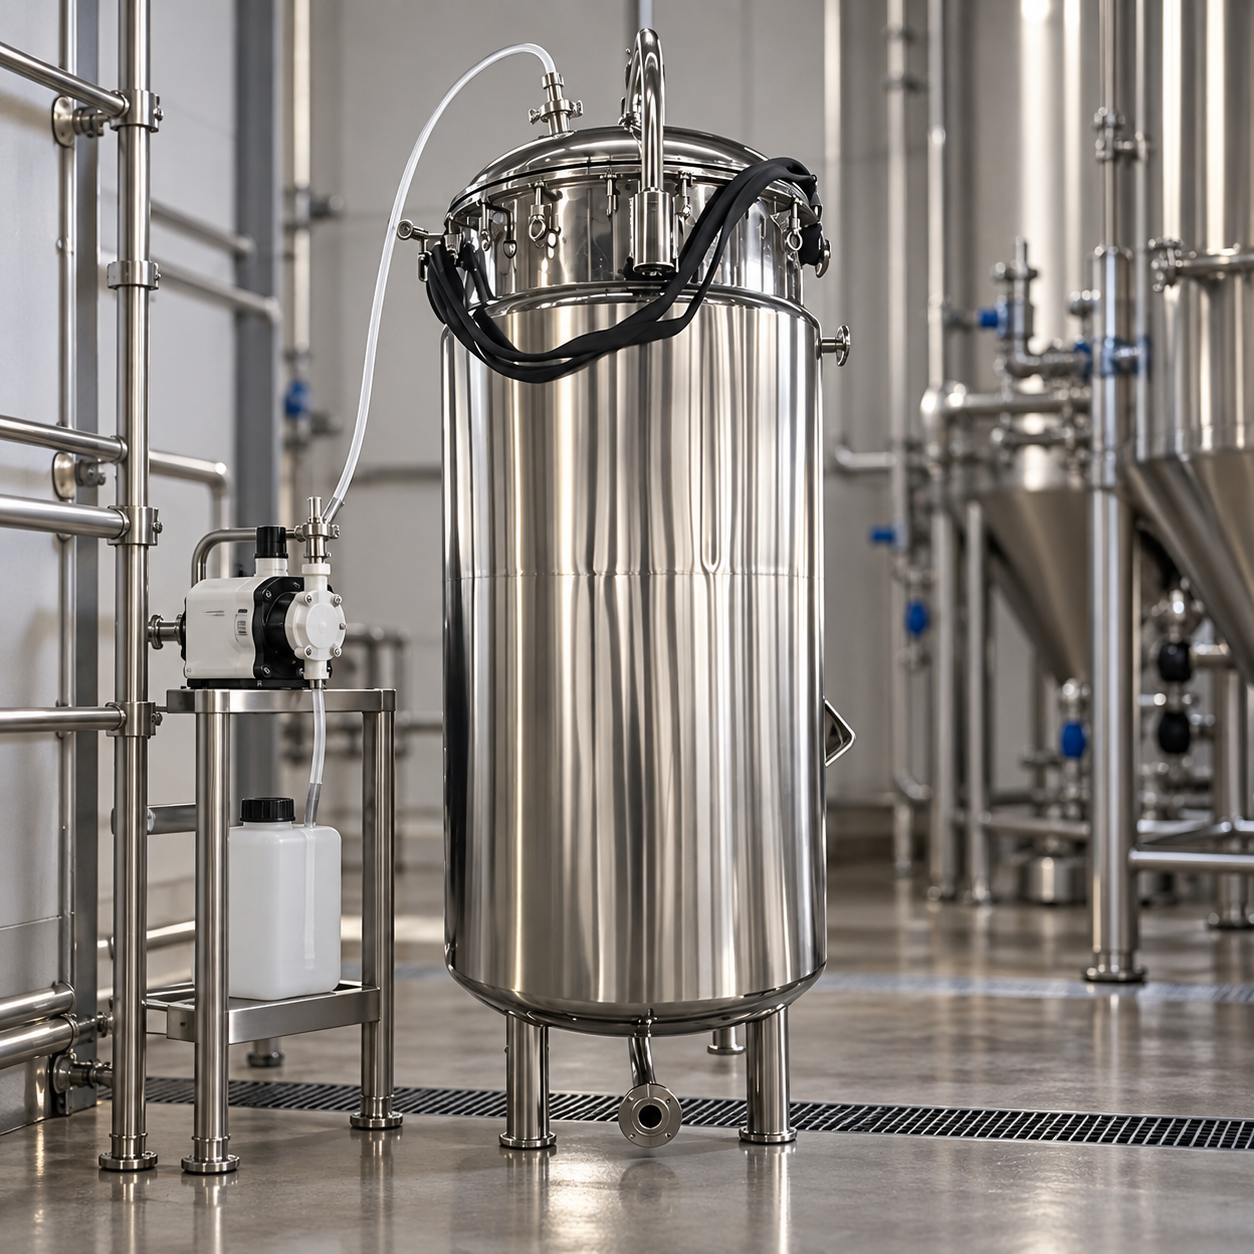
El antifoam químico puede agrietar rápidamente la espuma, pero una adición excesiva puede alterar la coalescencia de las burbujas, la transferencia de oxígeno, la separación en la etapa posterior o la calidad del producto. La compatibilidad y la cantidad permitida deben determinarse mediante el desarrollo de procesos y la información del proveedor. El proveedor de equipos no debe inventar una dosis universal. La tarea de diseño consiste en medir el material aprobado de manera reproducible y higiénica.
Mide la bomba y el tubo de acuerdo con la viscosidad del líquido, el intervalo de dosis requerido y la estrategia de esterilización. Coloca el punto de inyección donde el material se disipe rápidamente sin que se adhiera a la sonda o entre directamente en el recorrido de escape. Evita la fuga y el reflujo. Si durante el proceso se conecta el recipiente antifoam, define cómo se prepara, se protege y se cambia sin comprometer la frontera del proceso.
Destructores mecánicos de espuma
Un interruptor mecánico utiliza la acción rotatoria en el espacio entre los vástagos para romper las burbujas y devolver el líquido. Puede reducir el consumo de productos químicos, pero añade piezas móviles, juntas, superficies de limpieza y energía. El rendimiento depende de que la espuma llegue al dispositivo y de la velocidad en relación con las propiedades de la espuma. No es automáticamente adecuado para todos los organismos ni para todas las aplicaciones de contención.
Revisar el acceso, la limpieza, la esterilización, el diseño de los rodillos y la junta, la vibración y el mantenimiento. Verificar que el interruptor no genere un aerosol ni interfiera con el flujo de escape. Para algunos servicios, un recipiente más grande con una cabecera adecuada y una entrada de gas controlada es más simple y fiable que maquinaria adicional.
| Método de control | Ventaja principal | Punto de verificación principal |
|---|---|---|
| Ajuste del proceso | Resuelve problemas causados por gas, llenado o agitación | Impacto en la demanda de oxígeno y la productividad |
| Antifrió automático | Rápida respuesta con hardware modesto | Precisión de la dosificación, compatibilidad y total de lotes |
| Interruptor mecánico | Puede reducir la adición química | Capacidad, limpieza, sellados y riesgo de aerosol |
| Cámara de espuma o separador | Protege los componentes de escape posteriores | Drenaje, limpieza y caída de presión |
| Se ha añadido el freeboard | Proporciona tolerancia pasiva | Volumen de trabajo utilizable y tamaño del recipiente |
Secuencia de control y respuesta a fallos
Defina la secuencia de acción. Una filosofía común es la detección, confirmación, dosis pequeña, retardo de mezcla, reevaluación y alarma. Una alarma independiente con gran cantidad de espuma puede detener la escalada de la presión o proteger el sistema de escape. La respuesta segura debe reflejar el organismo, el nivel de contención y el diseño de la presión; nunca se debe considerar que el cierre de una válvula de escape sea aceptable.
Pruebe la salida de la bomba en un receptor graduado antes de usarla y verifique el tiempo de funcionamiento del controlador. Simule el señal del sensor para comprobar la lógica y los alarmes, pero también pruebe la respuesta en húmedo cuando sea seguro hacerlo. Durante la homologación, documente el nivel de detección, la dosis por impulso, el retraso de respuesta, la máxima adición de lotes y el comportamiento después de la pérdida de energía.
Interacción con la transferencia de oxígeno y el tratamiento de los gases de escape
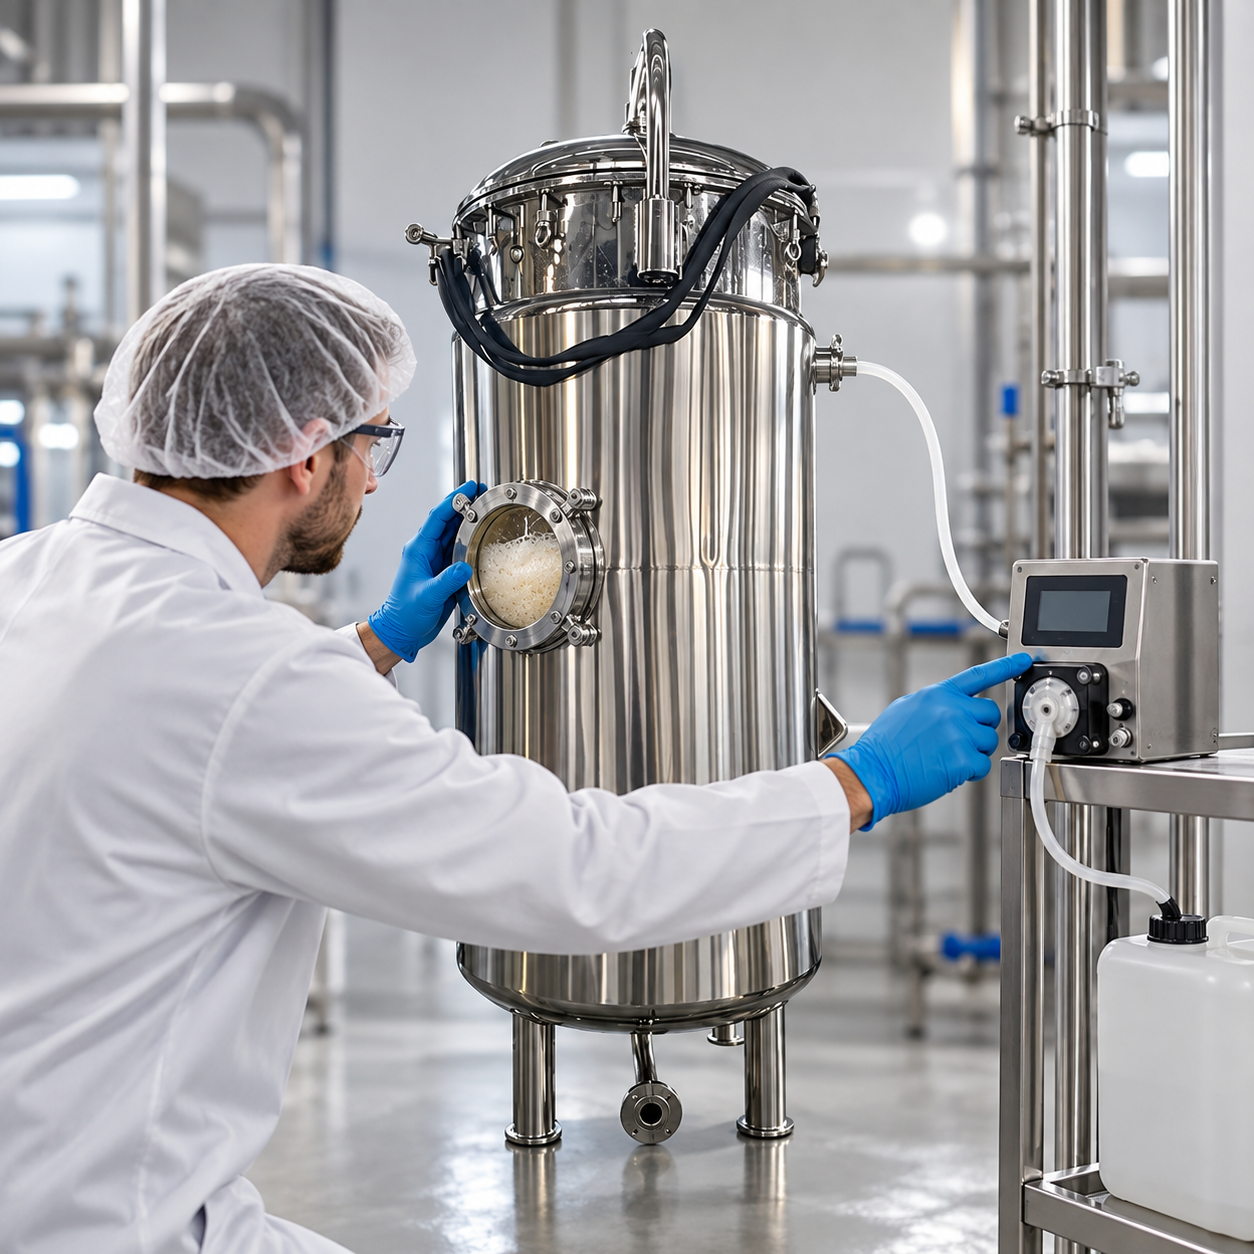
La transferencia de espuma y oxígeno está vinculada a la velocidad de flujo de gas, la agitación y el comportamiento de los tensioactivos. Agregar un agente antiespumante puede resolver el problema de la persistencia de la espuma, al tiempo que reduce la KLa, lo que lleva a que la cascada de oxígeno disuelto necesite más gas o una velocidad más alta y pueda generar más espuma. Combinen ambos sistemas. El condensador de escape, el dispositivo de reducción de presión y el filtro deben tener un tamaño adecuado para soportar la carga de humedad y espuma de manera fiable sin crear una presión negativa excesiva.
La orientación correspondiente incluye velocidad de transferencia de oxígeno, Control de flujo de aire en el fermentador, y Controles y etapas del fermentador. Utiliza el Página de producto del fermentador Kanger Al definir los requisitos de la embarcación y la boquilla.
Referencias autorizadas
El Referencia de biotecnología del NCBI proporciona contexto del proceso, Marco de la FDA PAT apoya el control basado en la medición, y Guía de bioseguridad del CDC ayuda a definir las consecuencias de la contención. La compatibilidad del material y los límites de dosis requieren pruebas específicas para cada proyecto.
Cómo convertir el requisito de proceso en una especificación de compra
Comienza con el organismo, el volumen de trabajo, las propiedades del medio, la presión de funcionamiento y la temperatura, y luego indica el resultado medible requerido del control de la espuma en el fermentador. Separe los objetivos del proceso de los límites del equipo. Un proveedor solo puede seleccionar hardware cuando la consulta explique la ventana operativa esperada, el método de limpieza, el método de esterilización, las utilidades disponibles y los límites del sistema de control. Evite prescindir de un componente antes de definir las funciones que debe cumplir.
Pida al proveedor que identifique todas las hipótesis que subyacen a la calibración y selección. La revisión debería abarcar el funcionamiento normal, el inicio, el apagado, la limpieza, la esterilización, la calibración de los sensores y las condiciones de perturbación creíbles. Registre los valores que se verificarán mediante la revisión de documentos, la inspección de la tienda, las pruebas de agua o las pruebas in situ. Este enfoque mantiene el plan de aceptación vinculado a la necesidad del proceso en lugar de convertirlo en una lista general de comprobaciones.
Instalación y comprobaciones de ciclo de vida
La puesta en marcha debe demostrar la completa trayectoria de medición y control: sensor, instalación, transmisor, escalado de software, alarma, elemento final y tendencia registrada. Realice pruebas en más de un punto de operación cuando el rango de proceso sea amplio. Después del inicio, realice el seguimiento de la variable de proceso junto con la agitación, el flujo de gas, la presión, la temperatura, las adiciones y la fase de lote. Un cambio gradual puede indicar la acumulación de suciedad, la deriva de la calibración, la carga del filtro o un cambio en el medio, en lugar de una falla repentina del equipo.
Defina quién revisa las tendencias y qué desencadena la investigación. Los intervalos de calibración y el mantenimiento preventivo deben basarse en la gravedad del servicio, las instrucciones del fabricante y la desviación observada. Cualquier modificación en los espargadores, los impelidores, los filtros, las sondas, las recetas o la lógica de control debe recibir una revisión de cambio porque podría alterar la transferencia de masa, la mezcla o el comportamiento de la espuma. El archivo final del equipo debe conservar los dibujos, las listas de instrumentos, los registros de calibración, los resultados de las pruebas y los ajustes aprobados.
Aceptación de la fábrica y del emplazamiento
Una prueba en fábrica puede confirmar la fabricación, la identidad del instrumento, el cableado, el funcionamiento de la válvula, los rangos de funcionamiento del software y el funcionamiento básico del agua, pero no puede demostrar automáticamente el rendimiento en un caldo biológico real. Escriba criterios de aceptación separados para la revisión del documento, la prueba en fábrica y la prueba en el lugar. Identifique el líquido de prueba, el volumen de llenado, la temperatura, la presión, las prestaciones, las tolerancias del instrumento, el tiempo de estabilización y el método de cálculo. Considere cómo se registrarán y cerrarán los desvíos antes del envío.
En el lugar, verifique la calidad y la capacidad de los equipos antes de culpar al buque. Confirme la presión del gas, el estado del vapor, la temperatura del agua de refrigeración, el suministro eléctrico, la dirección de los drenajes y la disponibilidad de los equipos de extracción bajo una demanda simultánea. Repita las verificaciones críticas después de la instalación final, ya que el transporte, la reconexión y la configuración del lugar pueden cambiar la posición cero del instrumento, la trayectoria del ventilador o la resistencia de la tubería. Guarde los datos brutos así como los resultados resumidos para que la solución posterior tenga una base de referencia defensable.
Examen del riesgo y preparación del operador
Analice con credibilidad los fallos como la pérdida de gas, el escape bloqueado, el filtro mojado, la válvula bloqueada, la sonda fallida, el error de dosificación, la interrupción de la energía y la presión inesperada. La respuesta requerida depende del proceso y no se puede copiar de otra planta. Defina alarmas, interbloques, acciones manuales y estados seguros a través de la evaluación de riesgos del proyecto. Los operadores deben comprender tanto la secuencia automática como la razón física detrás de cada límite.
La formación debe cubrir recetas habituales, reglas de control manual, calibración, inspección, limpieza, esterilización, respuesta a alarmas y revisión de datos. Proporcione dibujos que coincidan con el sistema entregado, y no solo documentos de propuesta. Adquiera consumibles críticos y piezas de desgaste antes de la primera campaña. Estos pasos hacen que el control de la espuma en los fermentadores sea reproducible en múltiples lotes, en lugar de una demostración de puesta en marcha única.
Revisión posterior al lote
Después de cada campaña, compárese el presupuesto operativo real con la base de diseño aprobada e investigue las sobrecargas recurrentes, alarmas o correcciones manuales. Revise la cronología de los eventos en lugar de centrarse en un único valor aislado y distinga la demanda del proceso de los problemas de los instrumentos o de los servicios. Incorpore las lecciones verificadas en los procedimientos, los planes de mantenimiento y la especificación del próximo equipo sin cambiar de forma informal los parámetros aprobados. Esto crea un ciclo de mejora rastreable y ayuda al equipo de ingeniería a determinar si la acción siguiente corresponde al desarrollo de procesos, el mantenimiento de equipos, la automatización o la formación del operador.
Video educativo
Este video educativo independiente proporciona información útil sobre los conceptos relacionados con la mezcla y los procesos biológicos mencionados anteriormente.

Preguntas frecuentes
¿Qué debería definir primero un comprador?
Defina el proceso de control de la espuma en los fermentadores, definiendo las funciones, el rango de operación, el medio, el volumen de trabajo, los dispositivos auxiliares, el método de limpieza y esterilización, la prueba de aceptación y los límites del sistema de control.
¿Puede un número operativo garantizar el rendimiento?
No. La velocidad, la presión o la dosis deben interpretarse teniendo en cuenta la geometría del vaso, las propiedades del líquido, los instrumentos y las condiciones de ensayo.
¿Qué se debe registrar durante la puesta en marcha?
Registra las entradas calibradas, los puntos de referencia, los valores reales, los alarmas, las tendencias brutas, las condiciones de prueba, las desviaciones y las configuraciones aprobadas.


