

Pasivación de tanques de acero inoxidable es un tratamiento químico controlado que se utiliza después de la fabricación o del mantenimiento intrusivo para eliminar el hierro libre y otra contaminación superficial, de modo que la aleación pueda formar una película pasiva limpia y rica en cromo. No es un recubrimiento, ni un atajo de pulido, ni una garantía de que el grado de acero inoxidable seleccionado resistirá el líquido almacenado. Para un comprador, las preguntas importantes son cuándo se requiere el tratamiento, qué especificación y química rigen el trabajo, cómo se llegará a cada superficie mojada y qué evidencia objetiva se incluirá en el paquete de entrega. Esta guía proporciona un marco de solicitud de cotización (RFQ) y aceptación; el procedimiento aprobado debe provenir de personal calificado en materiales y seguridad.
Lo que la pasivación puede y no puede hacer
El acero inoxidable resiste la corrosión porque el cromo de la aleación reacciona con el oxígeno para crear una película de óxido protectora muy delgada. La fabricación puede dejar partículas de acero al carbono incrustadas, coloración por oxidación térmica, cascarilla de soldadura, suciedad de taller, aceite o residuos que interfieren con dicha superficie. La limpieza y la pasivación eliminan los contaminantes y fomentan que se restablezca la condición pasiva. La pasivación no elimina defectos profundos de soldadura, ni restituye el metal perdido por corrosión, ni corrige una fabricación tosca, ni convierte un grado inadecuado en uno compatible. Un tanque de acero 304 expuesto a una solución agresiva de cloruros no se convierte en 316 simplemente por haber sido pasivado.
La Asociación Británica del Acero Inoxidable explica la distinción entre desincrustación, decapado y pasivación en su Descripción técnica de la pasivación del acero inoxidable. Los compradores deben mantener esas operaciones separadas en la especificación. El decapado es un proceso más agresivo destinado a eliminar la cascarilla y la coloración térmica; la pasivación normalmente se realiza en una superficie que ya está limpia. El acabado mecánico también puede propagar la contaminación si se utilizan herramientas de acero al carbono o abrasivos sucios. Por lo tanto, el plan de tratamiento comienza con los controles de fabricación, no con un baño ácido al final.
Cuándo un proyecto de tanque debe especificar la pasivación
Los nuevos tanques de acero inoxidable suelen necesitar un tratamiento superficial posterior a la fabricación definido cuando el servicio es higiénico, de alta pureza, sensible a la corrosión o está sujeto a una norma de calidad del cliente. Es especialmente relevante tras la soldadura, el esmerilado, el mecanizado, la exposición al acero al carbono en el taller, la modificación en campo o la reparación. Los tanques existentes pueden requerir una reevaluación tras añadir una nueva boquilla, reparar una soldadura, limpiar mecánicamente las superficies internas o si las pruebas revelan hierro libre. La limpieza rutinaria por sí sola no necesariamente desencadena una repasivación completa, pero una revisión de riesgos documentada debe decidirlo.
No escriba “pasivar según sea necesario” sin definir quién decide y contra qué criterios de aceptación. Indique la aleación, el acabado superficial, la condición de fabricación, el producto previsto, la química de limpieza, las zonas accesibles y la norma aplicable. A menudo se hace referencia a ASTM A967/A967M para los tratamientos de pasivación química, mientras que ASTM A380/A380M aborda las prácticas de limpieza, desincrustación y pasivación. Las normas están protegidas por derechos de autor y se revisan; la orden de compra debe identificar la edición requerida y el ingeniero de proyecto debe verificar su aplicabilidad en lugar de depender del resumen de un blog.
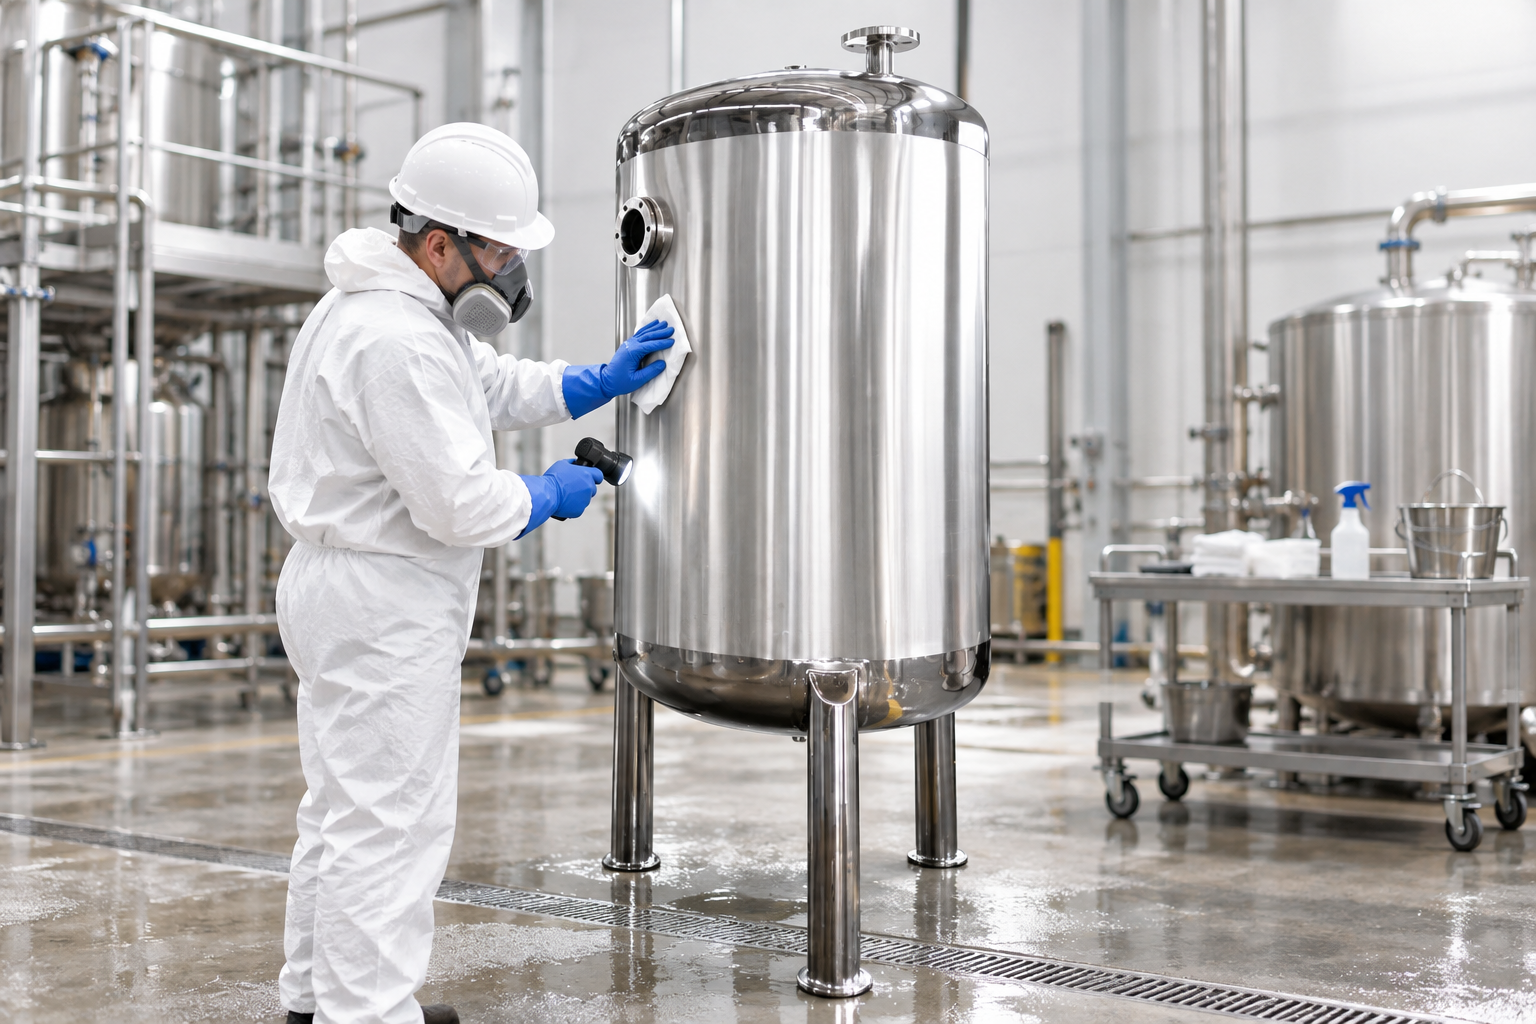
Empieza por la limpieza y el control de la contaminación
Aceite, grasa, tinta de rotulador, adhesivo, compuesto de pulido, polvo de taller y residuos de proceso pueden proteger al metal de la solución pasivadora. Por lo tanto, el procedimiento debe definir la limpieza alcalina o con detergente, la calidad del agua, el método de contacto, la temperatura, los puntos finales del enjuague y la inspección antes de la etapa química. Cualquier limpiador debe ser compatible con la aleación, las soldaduras, las juntas, los sellos, los instrumentos y el sistema de aguas residuales. No se deben improvisar agentes de limpieza que contengan cloruros problemáticos u otros contaminantes.
Herramientas de control y manipulación durante toda la fabricación. Los cepillos de acero inoxidable específicos, los abrasivos limpios, las superficies de trabajo protegidas y la separación del amolado de acero al carbono reducen la carga de contaminación. Si las superficies internas tienen una rugosidad especificada, el tratamiento no debe dañar dicho acabado. El/La existente guía de acabado superficial de tanques higiénicos explica por qué un valor Ra y el método utilizado para medirlo deben acordarse por separado. Una superficie brillante aún puede contener hierro libre, mientras que una superficie correctamente pasivada puede no parecer pulida como un espejo.
Seleccione la química del procedimiento rector
Los tratamientos con ácido nítrico y ácido cítrico se utilizan en la industria, con múltiples combinaciones de concentración, temperatura y tiempo. La elección correcta depende de la aleación, la contaminación, la norma especificada, la geometría del tanque, las instalaciones, los controles de seguridad, la capacidad de enjuague y la gestión de residuos. No es seguro copiar una receta química de internet. El procesador debe emitir un procedimiento por escrito con la identidad química y los controles de concentración, la temperatura del baño o de circulación, el tiempo de exposición, el método de agitación o circulación, la cobertura, la secuencia de enjuague, la neutralización cuando corresponda y las pruebas de aceptación.
De Carpenter Technology resumen de la pasivación del acero inoxidable enfatiza la limpieza primero y analiza cómo la selección del tratamiento varía según el tipo y la condición del acero inoxidable. Para un tanque, la incrustación plantea cuestiones prácticas: ¿Se puede hacer circular la solución a través de dispositivos de pulverización y puntos bajos? ¿Se alcanzan las zonas en sombra detrás de los elementos internos? ¿Los elastómeros están instalados o se han retirado? ¿Cómo se vacía, enjuaga, ventila y muestrea el tanque de forma segura? El proveedor debe demostrar que todo el contorno mojado —y no solo una probeta conveniente— recibe el tratamiento especificado.
Proteger a las personas, el sitio y la ruta del producto
Los productos químicos de pasivación pueden ser corrosivos y pueden generar vapores o reacciones peligrosas. El propietario y el contratista deben planificar la recepción, dilución, transferencia, ventilación, equipo de protección personal, contención de derrames, lavado de emergencia, caracterización de aguas residuales y eliminación legal de los productos químicos. Nunca mezcle productos químicos sin un procedimiento validado. Es posible que se apliquen normas de espacios confinados para la entrada a tanques, y muchos tratamientos deben realizarse mediante sistemas de circulación o pulverización que eviten la entrada. El procedimiento debe definir el bloqueo, el aislamiento, el monitoreo atmosférico y quién está autorizado para liberar el equipo.
Para los equipos en contacto con el producto, la calidad del enjuague importa tanto como el tratamiento. Especifique la calidad del agua, el volumen o la duración del enjuague, la conductividad u otro punto final cuando esté justificado, y la protección contra la recontaminación después del secado. Las mangueras temporales, las bombas, los dispositivos de rociado y los recipientes de muestra deben estar limpios y ser compatibles. Las conexiones abiertas deben taparse después de la aceptación. Si el tanque se va a almacenar antes de la instalación, defina la conservación y el embalaje para que una superficie tratada con éxito no se contamine en tránsito.
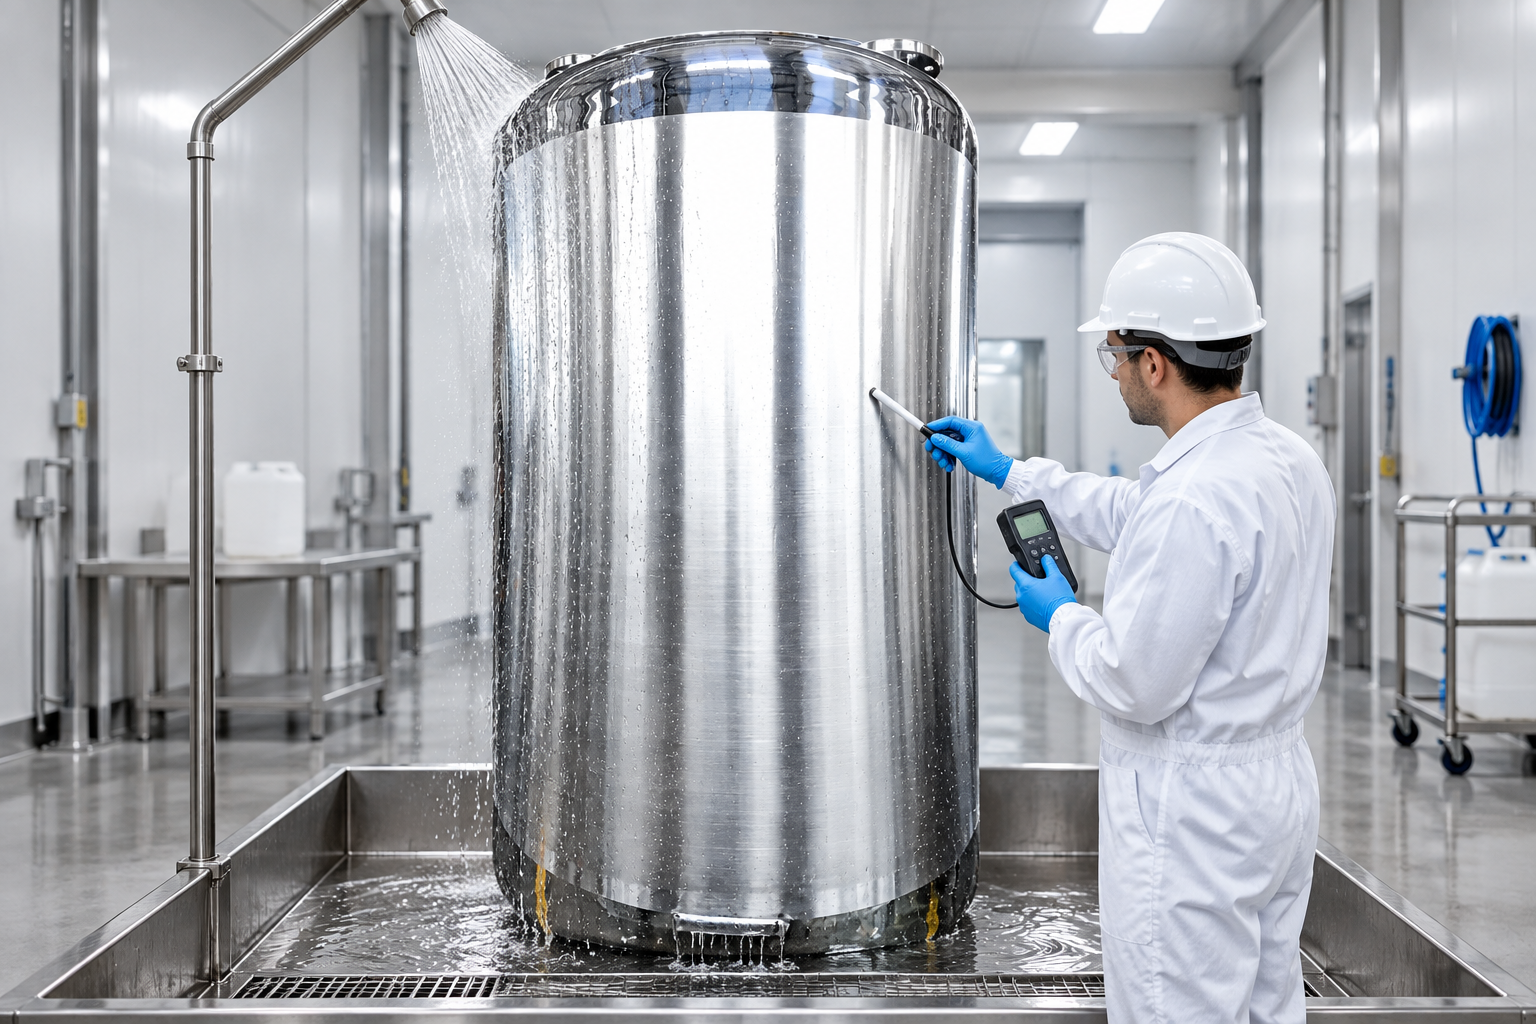
Especificar la verificación en lugar de aceptar la apariencia
La inspección visual debe confirmar la limpieza, la ausencia de residuos y un estado de fabricación aceptable, pero la apariencia por sí sola no prueba la eliminación del hierro libre. La especificación del proyecto puede requerir pruebas reconocidas, como la evaluación de ruptura de agua, la exposición a alta humedad, la prueba de sulfato de cobre, la prueba de ferrocianuro u otros métodos permitidos por la norma aplicable. Cada método tiene límites y puede no ser adecuado para una aleación, acabado o servicio en particular. El procedimiento cualificado debe definir las ubicaciones de las pruebas, el tamaño de la muestra, los criterios de aceptación, las reglas de repetición de pruebas y la restauración después de las pruebas.
Utilice un plano de ubicación para tanques grandes. Incluya las zonas de soldadura, las áreas de suelo, el fondo abombado, la salida del punto más bajo, la boca de visita, las boquillas y las áreas representativas del cuerpo. La atestación debe realizarse después del enjuague final y antes de que el interior vuelva a quedar expuesto a trabajos sin control. Si el resultado de una prueba falla, documente el área afectada, la investigación, el tratamiento correctivo y el resultado de la repetición. Un certificado que solo indique pasivado sin identificar el tanque, el procedimiento, las fechas, la química y los resultados de verificación es evidencia débil.
Solicitud de cotización de pasivación y tabla de inspección
| Artículo | El comprador debe definir | Evidencia para recibir |
|---|---|---|
| Alcance | Identificación del tanque, aleación, superficies mojadas, internos, trabajo de campo | Plano marcado aprobado y lista de responsabilidades |
| Preparación | Limpieza, eliminación de coloración por calor, protección del acabado | Registro de limpieza e inspección previa al tratamiento |
| Tratamiento | Estándar, familia de productos químicos, variables controladas | Procedimiento aprobado y registro de lote/proceso |
| Enjuague | Calidad del agua, punto final, drenaje y secado | Mediciones de enjuague y registro de condición final |
| Verificación | Método, ubicaciones, aceptación y reglas de reanálisis | Resultados firmados con número de serie del tanque |
| Preservación | Controles de cierre, envasado, almacenamiento e instalación | Nota de la versión y lista de comprobación de conservación |
Coordinar la pasivación con la FAT y los trabajos en sitio
El orden importa. Las pruebas hidrostáticas posteriores a la pasivación pueden plantear problemas de calidad del agua o de secado; la soldadura posterior a la pasivación crea una nueva área sin tratar; la instalación de tapones temporales incompatibles puede reintroducir hierro. Establezca una secuencia de fabricación y pruebas que identifique la última operación contaminante y el límite del tratamiento final. Lista de verificación FAT del tanque de mezcla muestra cómo convertir las inspecciones en puntos de espera y registros. Un proyecto de tanque de almacenamiento debe utilizar la misma disciplina incluso cuando las pruebas exactas difieran.
El alcance de fábrica del proveedor y el alcance de campo del instalador deben coincidir limpiamente. Si posteriormente se añaden tramos de tubería (spools) o instrumentos, decida si se tratan por separado o si se incluyen en una circulación en sitio. Proteja el tanque contra el polvo de los andamios de acero al carbono y los equipos de izaje sucios. Verifique los drenajes y los puntos bajos antes de movilizar los químicos. Una prueba en seco con agua puede revelar tramos muertos (dead legs), aire atrapado, superficies inaccesibles y un flujo de retorno inadecuado antes de que comience la exposición a los químicos.
Errores comunes en las especificaciones
El primer error es utilizar “decapado y pasivado” como una frase cosmética sin identificar las superficies o los resultados. El segundo es asumir que una sola química sirve para todas las aleaciones y acabados. El tercero es tratar únicamente el exterior visible mientras se ignora el interior en contacto con el producto, las boquillas y las raíces de las soldaduras. Otros problemas frecuentes incluyen pasivar antes de la soldadura final, no controlar el agua de enjuague, depender genéricamente de un certificado, confundir el electropulido con el pasivado y pedir al fabricante del tanque que garantice la resistencia a la corrosión sin proporcionar el fluido almacenado y el entorno de limpieza.
Para un tanque receptor de acero inoxidable de 1.000 L o para una embarcación más grande del gama de tanques de almacenamiento, el tratamiento correcto depende de la configuración y el servicio solicitados. Las imágenes de esta página demuestran una forma de tanque relevante, no una afirmación de que cada producto estándar incluya el procedimiento ilustrado. Indique los requisitos exactos de tratamiento superficial y documentación en la especificación de compra y en la revisión de los planos del proveedor.
Video educativo
El siguiente vídeo educativo explica el principio de la pasivación del acero inoxidable. Utilícelo para comprender el concepto, no como sustituto del procedimiento del proyecto aprobado o del plan de seguridad química.
Ver “¿Qué es la pasivación?” en YouTube. Confirme la relevancia técnica dentro del sistema de capacitación aprobado por su empresa.
Preguntas frecuentes
¿Es lo mismo la pasivación que el decapado?
No. El decapado elimina la cascarilla de óxido y la coloración térmica mediante un tratamiento más agresivo. La pasivación elimina el hierro libre y favorece la formación de la superficie pasiva en acero inoxidable que ya está limpio. Un proyecto puede requerir uno o ambos bajo procedimientos controlados.
¿Debe pasivarse todo tanque de acero inoxidable?
No automáticamente. La decisión depende del historial de fabricación, el riesgo de contaminación, el servicio, las normas del cliente y los requisitos de aceptación. El comprador debe tomar la decisión explícitamente con aportes de materiales cualificados.
¿Puede una inspección visual probar una pasivación exitosa?
No. La inspección visual es útil para la limpieza y los defectos, pero no demuestra que se haya eliminado el hierro libre. Especifique un método de verificación adecuado y las ubicaciones documentadas.


