

A Lista de verificación FAT del tanque de mezcla debe responder a una pregunta concreta antes del envío: ¿el recipiente construido y su conjunto de prueba acordado cumplen con la especificación de compra aprobada, y qué evidencia respalda esa decisión? Una plantilla genérica de prueba de aceptación en fábrica rara vez cubre los detalles que importan para un tanque agitado: materiales en contacto con el fluido, posición de las boquillas, capacidad de drenaje, dirección del agitador, sellos, controles y acceso para limpieza. El comprador debe acordar las condiciones de prueba y los límites de aceptación antes de la visita, para luego registrar los resultados medidos, las desviaciones, las responsabilidades y el estado de liberación. Esta guía es un punto de partida práctico para un protocolo específico del proyecto; no reemplaza el diseño de ingeniería, los códigos aplicables ni los procedimientos de seguridad de la planta.
Acordar el límite de la FAT antes de que finalice la fabricación
Las pruebas de aceptación en fábrica se realizan en las instalaciones del fabricante antes de la entrega. Pueden verificar un recipiente y funciones seleccionadas, pero no pueden demostrar cómo se comportará el sistema completo después de la instalación con las tuberías, servicios auxiliares, controles, materias primas y operadores de la planta. Por lo tanto, el protocolo debe enumerar qué está montado y disponible en la fábrica, qué se simulará, qué se excluye y qué pasa a las pruebas de aceptación en sitio (SAT). La guía de equipos de proceso de De Dietrich hace la misma distinción: una FAT se adapta al equipo y a los requisitos acordados en lugar de a un conjunto universal de pruebas. Revisa su descripción general de FAT.
Congele primero las entradas controladas por revisión: orden de compra y hoja de datos, disposición general, tabla de boquillas, diagrama de tuberías e instrumentación (DTI) si se suministra, lista de materiales, información del motor y la caja de engranajes, descripción del control, plan de inspección y pruebas, y desviaciones aprobadas. Designe a las personas que pueden presenciar las pruebas y quiénes pueden aceptar una no conformidad. Si una camisa, un sistema de vacío, un límite de presión, un acabado higiénico, celdas de carga o equipos eléctricos para áreas peligrosas están dentro del alcance, el protocolo acordado debe indicar su método de verificación por separado. No infiera dichas características a partir de una fotografía o de una descripción estándar del tanque.
Utilice un registro de aprobación/suspensión rastreable, no solo una casilla de verificación
Cada línea del registro FAT debe identificar el requisito, la revisión del documento aplicable, el método de inspección o prueba, el instrumento calibrado si se utiliza uno, la condición planificada, el criterio de aceptación, el resultado observado, el testigo, la fecha y la disposición. Una casilla marcada como “aprobado” sin un valor medido o evidencia visible puede ser imposible de auditar más tarde. Para las verificaciones dimensionales, registre la dimensión real o un plano marcado; para una verificación funcional, registre la configuración, la velocidad o el punto de consigna, la duración y el comportamiento observado. Cuando un requisito no se pueda probar en fábrica, márquelo como “diferido a SAT” con un responsable y un método acordado para el sitio, no como “aprobado”.”
Los instrumentos calibrados necesitan el rango y la incertidumbre adecuados para el límite de aceptación en cuestión. Un certificado solo es útil cuando el instrumento y la medición son aptos para el propósito previsto; La política de trazabilidad metrológica del NIST distingue explícitamente la trazabilidad de la aptitud para una medición particular. Identifique el número de serie del instrumento, el estado de calibración y la lectura de prueba pertinente en el paquete de la FAT. No exija una tolerancia genérica que nunca se especificó ni reclame la certificación NIST del tanque terminado.
Lista de verificación FAT del tanque de mezcla: la tabla de decisiones mínima
| Verificar área | Prueba a registrar | Pregunta de aceptación |
|---|---|---|
| Identidad y alcance | Etiqueta del tanque, número de serie, revisiones de planos, lista de "as-built" (conforme a obra) | ¿Es esta la configuración solicitada? |
| Materiales mojados | Certificados de materiales y trazabilidad de componentes a planos | ¿Cumplen la carcasa, las boquillas, el eje, los sellos y las juntas con la lista de materiales acordada? |
| Geometría y conexiones | Dimensiones críticas medidas y programa de boquillas marcado | ¿Se conectará y encajará el tanque según lo diseñado? |
| Fabricación y acabado | Inspección visual, registros de soldadura/acabado acordados, disposición de defectos | ¿Son aceptables la mano de obra especificada y las superficies en contacto con el producto? |
| Accionamiento del agitador | Rotación, rango de velocidad, corriente, observaciones de ruido o vibración anormales | ¿Funciona de manera segura el conjunto suministrado bajo la condición de prueba acordada? |
| Contención | Registro de prueba de fugas/presión/vacío aprobado, cuando corresponda | ¿Se probó el límite correcto sin exceder los límites de diseño? |
| Controles y salvaguardas | Comprobaciones de puntos, resultados permisivos y de alarma, fallos simulados | ¿Responde el ámbito de control suministrado según lo especificado? |
| Paquete de lanzamiento | Protocolo firmado, registro de desviaciones, manuales, certificados, lista de pendientes | ¿Se controlan las partidas abiertas antes del envío? |
La columna de criterio debe completarse con valores específicos del proyecto o planos antes del día de la prueba. Esta tabla es una estructura para decisiones, no una declaración de que un producto en particular haya pasado estas comprobaciones.
Inspeccione la identidad, la construcción y el límite de contacto con el producto
Inspeccione el tanque real comparándolo con el plano general aprobado. Confirme las dimensiones de funcionamiento y generales, la huella de apoyo, las características de elevación o manipulación, el número y la orientación de las boquillas, el espacio libre para la apertura de la boca de acceso, la posición de la salida de drenaje, las conexiones de la camisa si las hubiera y el acceso para la instalación. Un tanque puede tener la capacidad total correcta y aun así no ser utilizable porque la salida entra en conflicto con el piso de la planta o se omitió un espacio libre para el mantenimiento. Fotografíe cada lado con una vista que identifique las posiciones de las boquillas. El guía de disposición de boquillas para tanques de mezcla explica por qué el arreglo debe solucionarse temprano; la FAT comprueba que el conjunto fabricado coincide con él.
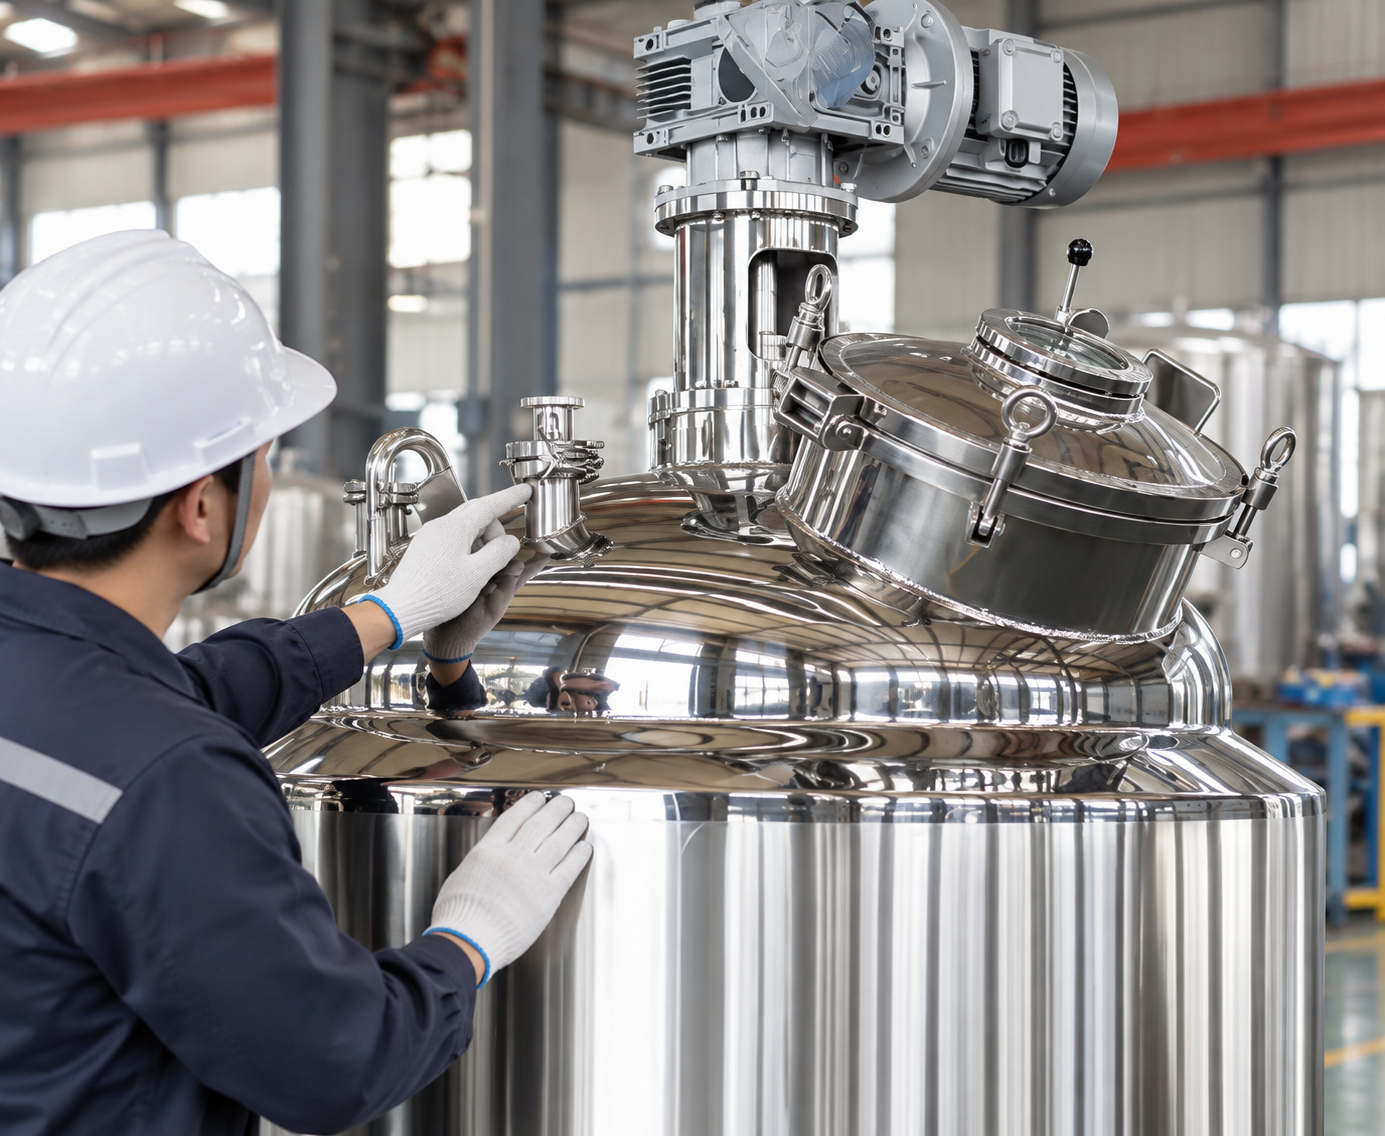
Para las partes mojadas, compare los grados y acabados especificados con los registros trazables de materiales y fabricación. No asuma que una carcasa de acero inoxidable prueba el grado del eje, impulsor, boquillas, internos de válvulas o juntas. Inspeccione las soldaduras visibles y las superficies en contacto con el producto en relación con los requisitos de mano de obra acordados, incluidas las grietas accesibles, la decoloración, el pulido incompleto y las reparaciones de soldadura. Las decisiones anteriores del comprador sobre acabado superficial higiénico y escurribilidad son especificaciones separadas; la FAT registra evidencia de cumplimiento con ellas. Si no se compró una prueba como la medición de rugosidad, la inspección por líquidos penetrantes o la evidencia de pasivación, no la registre silenciosamente como completa.
Verificar el agitador bajo una carga de prueba definida y segura
Antes de energizar, verifique las protecciones, la alineación del acoplamiento, la holgura del rodete, el montaje correcto del accionamiento, el estado del lubricante si procede, la coincidencia del suministro eléctrico y un procedimiento aprobado para evitar puestas en marcha imprevistas. Observe el sentido de giro y confirme que coincide con el diseño del rodete y el plano. Registre una comprobación de velocidad en los puntos de consigna acordados, la corriente del motor, el comportamiento de los cojinetes o de la caja de engranajes, el estado del sello y la presencia de ruidos o vibraciones anormales. Una breve marcha en seco puede ser inadecuada para ciertos sellos mecánicos o equipos. Una prueba con agua puede ser adecuada para algunas configuraciones, pero no puede determinar el rendimiento de mezcla en un fluido de producción viscoso o sensible al cizallamiento. Indique el medio de prueba, el nivel de líquido, la temperatura, la duración y cualquier limitación en el registro.
No recete un número de vibración universal ni un límite de corriente del motor. Los límites deben provenir del proveedor del accionamiento, la base de diseño y la especificación del proyecto. Del mismo modo, una comprobación de rotación exitosa no prueba el tiempo de mezcla por lotes, la homogeneidad, la suspensión de sólidos ni el rendimiento de transferencia de calor a escala. Esas afirmaciones requieren una prueba de proceso acordada o una prueba posterior en el sitio con material representativo. El Ejecutivo de Salud y Seguridad del Reino Unido orientación sobre el mantenimiento de los equipos de trabajo explica la necesidad del aislamiento seguro, la prevención de la reconexión accidental y la protección durante el mantenimiento. El sitio responsable y el fabricante deben aplicar las reglas pertinentes a su propia jurisdicción y trabajo.
Las pruebas de fugas, presión, camisa y vacío necesitan límites separados
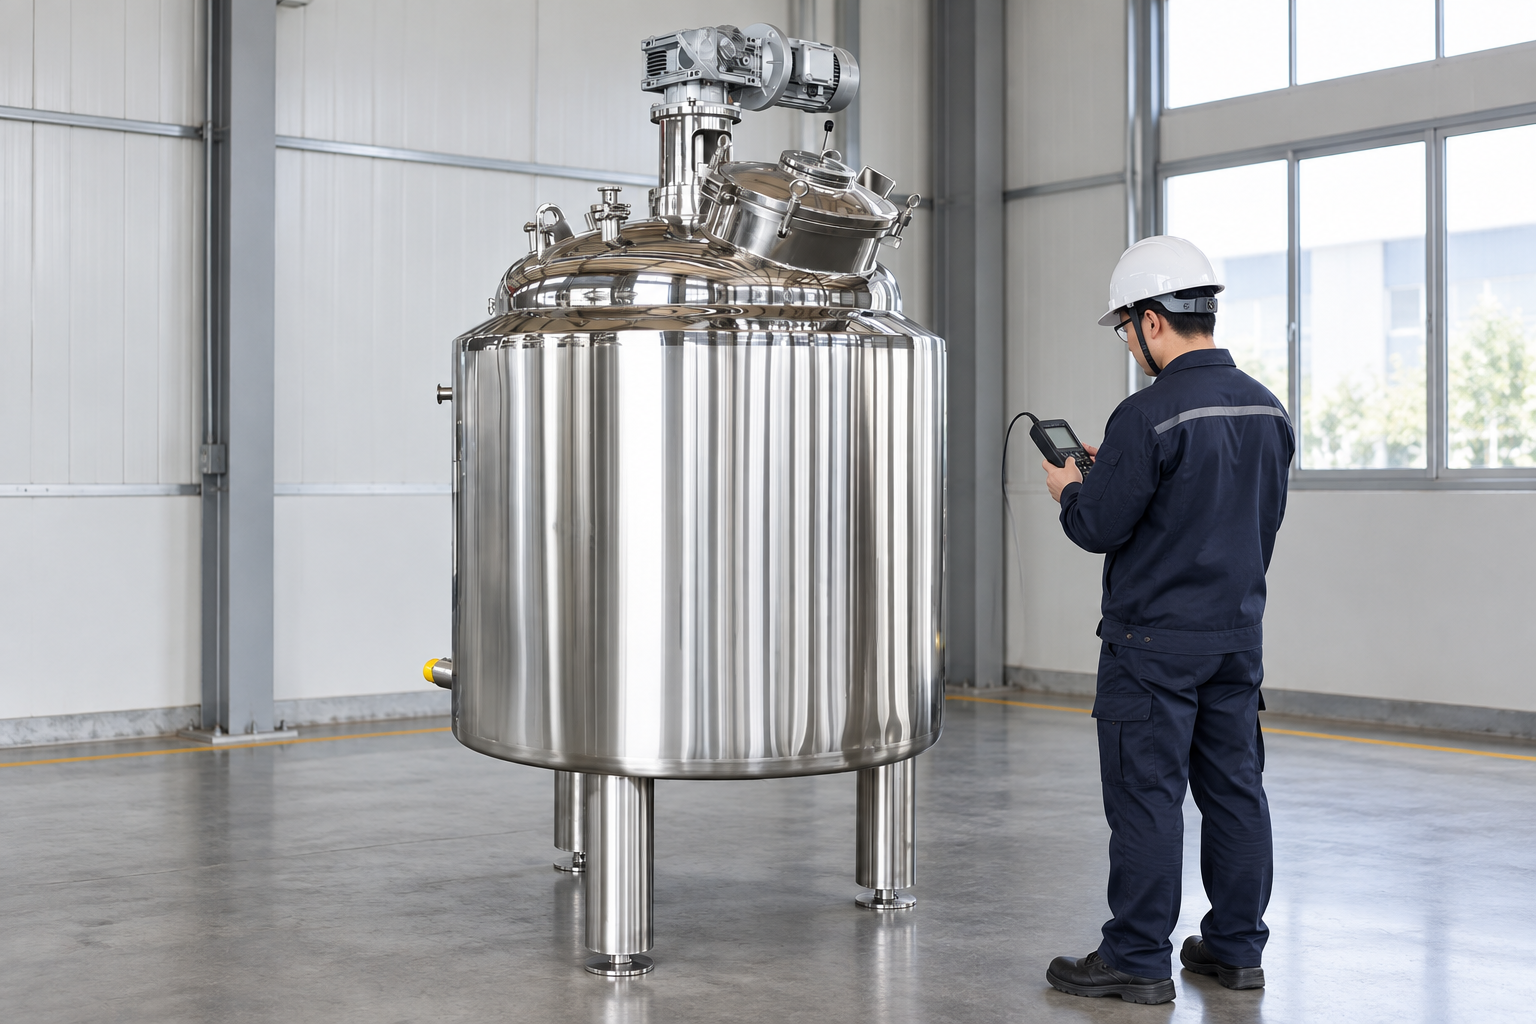
Defina con precisión qué volumen se está probando: la carcasa del producto, la camisa de calentamiento o enfriamiento, el sistema de sellado, la tubería de transferencia u otro conjunto. Pueden tener diferentes límites de diseño y diferentes medios admisibles. Confirme el método de prueba aprobado, la presión o el vacío, el tiempo de retención, el criterio de aceptación, la disposición de aislamiento y el rango de instrumentos a partir de los documentos de diseño del recipiente. Una prueba de camisa no demuestra que la carcasa del producto sea estanca, y una prueba de carcasa no demuestra la camisa. La inspección visual debe cubrir las soldaduras accesibles, las bridas, las boquillas, los sellos y los puntos de drenaje antes y después de la prueba según lo especificado. Una prueba de presión no debe improvisarse para cumplir con la lista de verificación de un blog genérico.
Si el tanque está destinado únicamente para servicio atmosférico, no aplique condiciones de presión o vacío que no hayan sido diseñadas y aprobadas. Si se especifica una función de vacío, verifique la base de presión externa por separado de la presión positiva. La contención del líquido de limpieza, las descargas de los sellos y la gestión de la condensación también pueden requerir sus propias pruebas. El informe de la FAT debe indicar qué pasó las pruebas, qué se postergó y qué cambió después de cualquier reparación. Una FAT de equipos de proceso puede incluir la revisión del recipiente, datos del motor, pruebas de presión y vacío, pruebas funcionales, desviaciones y una lista de pendientes, pero las condiciones de ejemplo de otro proyecto no son límites universales para este tanque de mezcla.
Desafiar controles, enclavamientos e interfaces de servicios públicos
Para un panel de control suministrado, realice un recorrido de E/S con los planos aprobados. Confirme la identificación de los sensores, las unidades de ingeniería mostradas, los estados de alarma, el comportamiento de parada de emergencia, los permisos de arranque de motor, los comandos de velocidad variable cuando se suministren y el estado de fallo previsto de válvulas o accionamientos. Utilice simulaciones controladas para fallos de sensores o señales altas/bajas, manteniendo el recipiente dentro de sus límites de diseño. Registre la entrada simulada y la respuesta real. Cuando no esté presente un PLC propiedad del cliente, un sistema de nitrógeno, un servicio de calefacción o una bomba aguas abajo, documente la prueba de interfaz que se puede completar en fábrica y programe la verificación integrada en la SAT.
El siguiente video educativo trata sobre la prueba de aceptación en fábrica de sistemas de control industrial. Se incluye para la parte de controles de una FAT, no como demostración de este tanque YIYI ni como sustituto de sus comprobaciones mecánicas.
Mira el video de controles FAT en YouTube.
Cierre las desviaciones antes de liberar el tanque
No todos los defectos tienen la misma consecuencia. Clasifique las desviaciones antes de la FAT: elementos críticos que bloquean la liberación, elementos que pueden corregirse antes del empaque con evidencia, y elementos acordados para el sitio que requieren un responsable asignado y una fecha de vencimiento. Registre el resultado original, el problema raíz, la acción correctiva, la evidencia de la repetición de la prueba y la aprobación. Una promesa verbal no debe convertir una prueba de aceptación fallida en una aprobada. Marque los planos para reflejar los cambios y asegúrese de que el conjunto final de planos conforme a obra coincida con el equipo enviado. Si se reemplaza una pieza después de la FAT, considere qué pruebas afectadas deben repetirse.
El dossier de entrega debe contener el protocolo firmado; los planos "as-built" y la lista de tubuladuras; los registros de materiales, soldadura, acabado y pruebas pertinentes; los manuales de motor, caja de engranajes, sello e instrumentos; la información de calibración cuando se hayan utilizado mediciones; la lista de repuestos; la lista de pendientes abierta; las instrucciones de embalaje y preservación; y la lista de verificación de la SAT planificada. Los documentos exactos dependen del contrato de compra y del servicio. No exija certificados que nunca se hayan especificado, ni acepte el título de un certificado como prueba de que la pieza instalada coincide con él.
Separar la FAT de la aceptación en sitio y la primera producción
Tras la entrega, inspeccione el estado del envío y compare la placa de características y el número de serie con el paquete de la FAT. A continuación, el equipo de obra debe verificar la cimentación, la nivelación, los servicios auxiliares, las tuberías, la instalación eléctrica, la integración de los controles, la ventilación, la limpieza y el acceso para el operador. Ejecute la SAT acordada con las interfaces finales de la planta. La primera producción puede requerir una cualificación adicional del tiempo de mezcla, la calidad del producto, la eficacia de la limpieza, el rendimiento térmico y la repetibilidad. Estos aspectos no se cubren implícitamente mediante una prueba hidráulica en fábrica. Mantenga los registros de la FAT, la SAT y la cualificación del proceso vinculados pero diferenciados, de modo que se pueda comprender el origen de un problema posterior.
Para ver un ejemplo de embarcación relevante, consulte la tanque de mezcla calefactado con camisa y mirilla y lo más amplio gama de tanques de mezcla. Estas páginas ilustran tipos de productos y geometría; los compradores deben acordar el alcance de las pruebas reales y la evidencia para su configuración ordenada. Antes de solicitar una cotización, envíe la hoja de datos del proceso, el plano aprobado, los requisitos de materiales en contacto con el fluido, las condiciones de servicios públicos, las interfaces de control, la lista de documentos y un borrador del protocolo FAT. Eso le permite al proveedor cotizar las pruebas que realmente necesita y otorga a ambas partes una decisión clara de liberación antes del envío.
Preguntas frecuentes
¿Es suficiente una prueba de agua en fábrica para aceptar un tanque de mezcla?
No. Una prueba de agua puede demostrar funciones mecánicas o de control seleccionadas bajo condiciones establecidas. Por sí sola, no demuestra el rendimiento de mezcla del producto, la capacidad de limpieza higiénica, la integración final en el sitio o la idoneidad para un fluido de proceso diferente.
¿Cuál es la diferencia entre FAT y SAT?
La FAT verifica el alcance del proveedor acordado en la fábrica antes del envío. La SAT verifica el equipo instalado y las interfaces en el sitio del cliente. El protocolo debe asignar explícitamente cada verificación diferida a la SAT u otro paso de calificación.
¿Puede un buque tanque navegar con elementos FAT abiertos?
Solo si el contrato y los aprobadores responsables lo permiten, los elementos se clasifican y cada uno tiene un propietario, una fecha de vencimiento, una acción correctiva y un método de verificación. Los fallos de conformidad críticos para la seguridad o esenciales no deben ocultarse en una lista de pendientes informal.


