

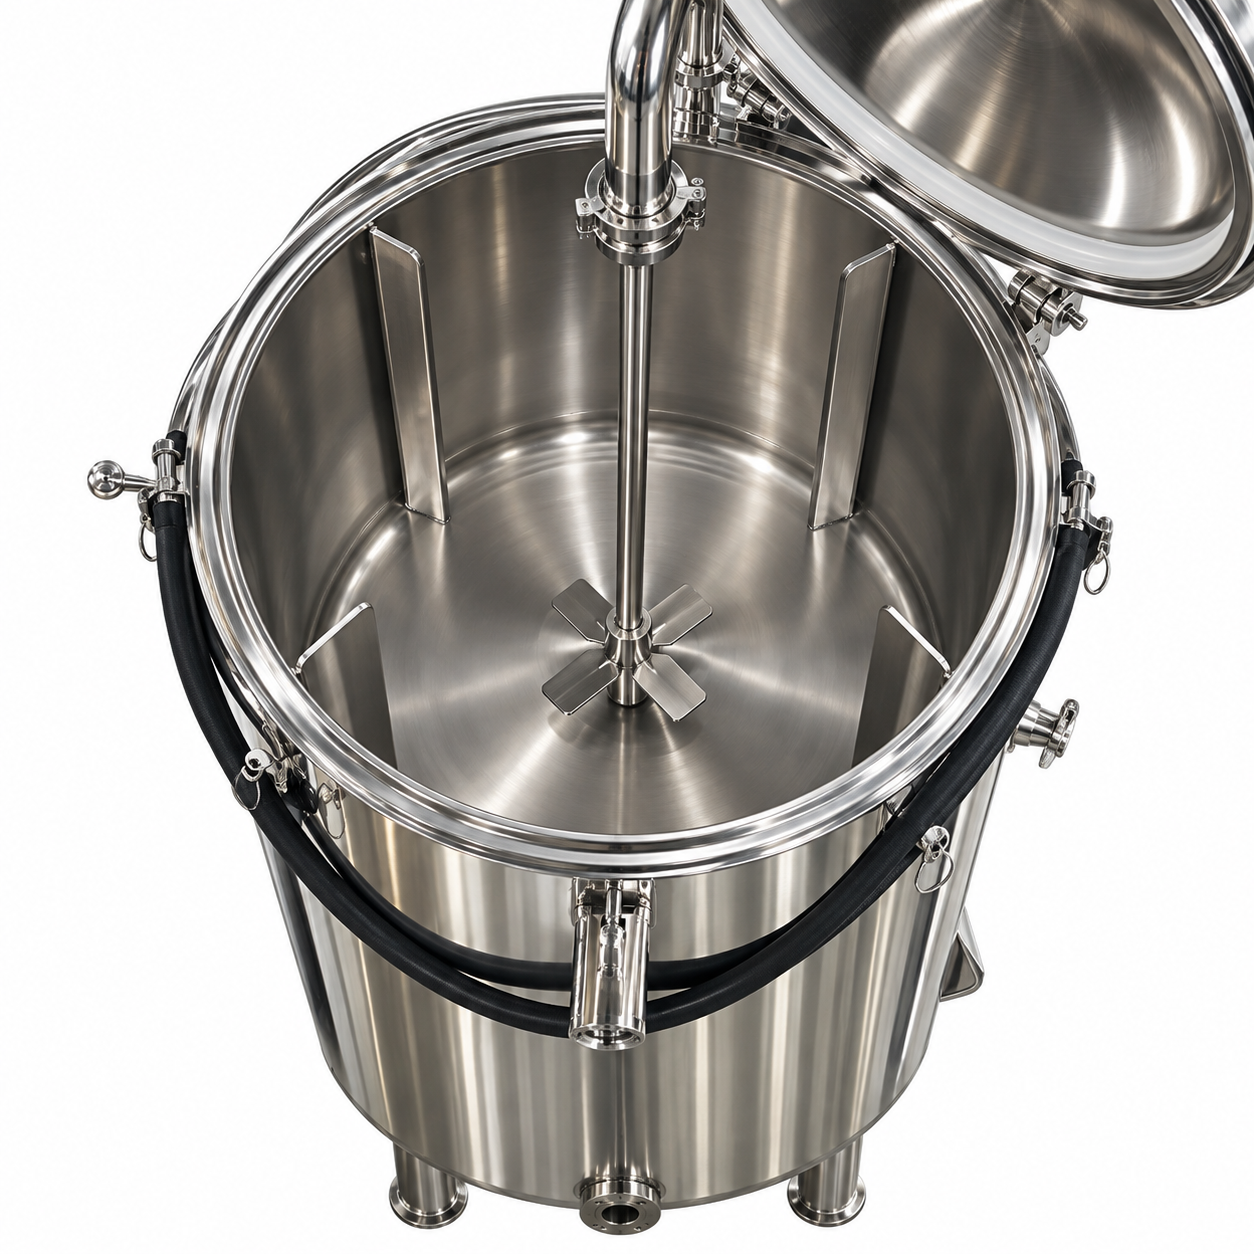
Los deflectores de fermentador son tiras verticales o placas instaladas cerca de la pared del recipiente para interrumpir el flujo rotacional. Su principal objetivo es reducir el efecto de los vórtices y convertir el movimiento del rotor en una circulación útil de arriba hacia abajo, con dispersión de gas, suspensión de sólidos y transferencia de calor. Diseño de los deflectores del fermentador No existe una regla fija de “cuatro placas por cada tanque”: el número de deflectores, la anchura, la separación de las paredes, la longitud, el montaje y la facilidad de limpieza deben adaptarse al recipiente, al rotor, a la velocidad de aeración, a la reología del caldo, al volumen de operación y a la estrategia de esterilización.
Esta guía explica las decisiones que los ingenieros deben documentar al comprar o ampliar una fermentadora de acero inoxidable. Para un ejemplo de equipo relevante, consulte el artículo de YIYI. fermentador y gama de tanques de fermentación biológica.
¿Por qué un buque sin obstáculos forma un vórtice?
En un recipiente sin obstrucciones, el líquido puede rotar con el rotor como un cuerpo grande. La superficie baja cerca del eje y se eleva en la pared, formando un vórtice. La energía se utiliza en el giro de la superficie en lugar de la circulación axial o radial. Un vórtice profundo puede extraer gas del espacio entre los rotores, exponer el rotor, aumentar la formación de espuma, crear cargas inestables y reducir la consistencia de la mezcla.
Los deflectores resisten el movimiento circunferencial. Esto aumenta la turbulencia y dirige más energía hacia la circulación. El cambio suele aumentar el consumo de potencia a la misma velocidad, por lo que es necesario comprobar el motor, el eje, la junta tórica, el engranaje y las cargas de soporte. Los deflectores no solucionan todos los problemas de mezcla; el tipo de rotor, el diámetro, el espacio entre los rotores, el nivel de líquido, el flujo de gas y la reología siguen siendo importantes.
| Variable de diseño | Si es demasiado pequeño o limitado | Si es demasiado grande o agresivo | Qué verificar |
|---|---|---|---|
| Número de deflectores | Remanente de giro y circulación asimétrica | Mayor obstrucción, área de limpieza y costos | Combinación de patrones a través de los niveles operativos |
| Ancho de la rejilla | Reducción débil de la turbulencia | Mayor potencia, zonas de estancamiento o exceso de cizallamiento | Potencia, tiempo de mezcla, dispersión de gas y limpieza |
| Altura del muro | Depositos o falta de limpieza tras la placa | Reducción del efecto de la rotura de la espuma y un espacio de separación más amplio | Cobertura de CIP, drenaje y comportamiento del caldo |
| Longitud vertical | Rotación por encima o por debajo de la sección activa | Interferencia con la evacuación de agua, bobinas o boquillas | Volumen de trabajo mínimo y máximo |
| Geometría de montaje | Riesgo de vibración o fatiga | Hollines y inspección difícil | Soldaduras, soportes, cargas cíclicas y acabado higiénico |
Número y espaciado
Cuatro deflectores equidistantes son una geometría de partida común en los depósitos agitados, pero el número final debe ajustarse al objetivo de mezcla y a las limitaciones físicas. Vasos pequeños, agitadores desplazados, bobinas, tubos de tracción, sondas y múltiples impelidores pueden justificar otra disposición. Un espaciado desigual puede crear diferencias locales en la circulación y un sesgo en los instrumentos; si la asimetría es inevitable, revise las ubicaciones de las sondas y las muestras en consecuencia.
Los deflectores deben funcionar dentro del rango de volumen de trabajo previsto. Un nivel de líquido demasiado bajo puede hacer que la parte superior de los deflectores sea irrelevante, mientras que un nivel demasiado alto puede provocar turbulencia en la parte superior de los deflectores cortos. Incluya los volúmenes de operación mínimo y máximo, la cantidad de espuma y las transiciones de llenado en la revisión del diseño. El deflector no debe obstruir el desagüe inferior ni impedir el drenaje completo.
Ancho y espacio libre en la pared
Las reglas generales publicadas a menudo expresan el ancho de la cavidad como una fracción del diámetro del tanque, pero asumen fluidos newtonianos particulares y una geometría convencional. Úselas únicamente como una estimación inicial. Los brotes de alta viscosidad, de baja plasticidad y cargados de gas pueden comportarse de manera diferente. La escala de aumento debe tener en cuenta la potencia medida, el tiempo de mezcla, la dispersión de gas, la transferencia de oxígeno y la respuesta del producto.
Un reborde montado en vertical elimina la separación de la pared pero genera soldaduras largas y problemas de limpieza en los bordes. Un reborde desplazado permite el flujo y la solución de limpieza detrás de él, pero el reborde no debe retener sólidos ni crear una zona difícil de inspeccionar. Utilice soportes lisos y completamente acabados y una geometría drenable. Evite esquinas afiladas que retengan residuos o dañen material biológico sensible.
Interacción con los impelidores
Los impelidores radiales dirigen el flujo hacia la pared, donde los deflectores lo dividen en circulación ascendente y descendente. Los impelidores axiales mueven el líquido a lo largo del eje del recipiente y dependen de los deflectores para evitar que todo el lote gire. Los múltiples impelidores crean bucles de circulación interactivos, y la longitud de los deflectores debe ser suficiente para soportarlos sin obstruir los tubos de alimentación, los sensores o las superficies de transferencia de calor.
Compruebe el espacio entre el rotor y la rejilla para determinar las tolerancias de instalación, la desviación del eje, las vibraciones y la necesidad de mantenimiento. Los ejes flexibles y la carga de gas elevada pueden aumentar el movimiento. El borde de la rejilla no debe estar tan cerca que un pequeño error de alineación produzca contacto. Guía de selección de agitadores describe las opciones más amplias de impulsor y velocidad de rotación.
Aeración y transferencia de oxígeno
En la fermentación aeróbica, los deflectores ayudan a evitar que las burbujas orbiten con el líquido y promueven el contacto repetido con la descarga del rotor. Una mejor dispersión del gas puede aumentar la área interfacial efectiva entre el gas y el líquido, pero el rendimiento de transferencia de oxígeno sigue dependiendo de la velocidad del gas, la potencia del rotor, los spargers, la presión, la temperatura, el medio, el antifoam y el comportamiento de las células. El objetivo del diseño debe basarse en la demanda de oxígeno del organismo con un margen de operación.
Una alta ventilación puede provocar inundaciones, grandes cavidades de gas, formación de espuma y pérdida de potencia efectiva. La analítica de los gases de escape, las tendencias de oxígeno disuelto y los ensayos de ampliación de la capacidad proporcionan pruebas. No prometas un valor de kLa solo basándote en las dimensiones de los deflectores. Un artículo posterior sobre la transferencia de oxígeno en los fermentadores debería abordar el cálculo y la prueba de kLa sin duplicar este tema de diseño mecánico.
Rasura, espuma y respuesta biológica
Los deflectores aumentan la turbulencia y pueden aumentar la cizalladura local. Esto puede ser aceptable o beneficioso para los sistemas microbianos robustos, pero células sensibles, la morfología del hongo, productos sensibles a la cizalladura y medios propensos a la formación de espuma requieren una evaluación. El daño puede deberse a las burbujas, los impelidores, las bombas, las válvulas y la ruptura de la superficie, así como a los deflectores.
Los sensores de espuma y la dosificación de antiespumas no sustituyen un diseño mecánico adecuado. La cantidad excesiva de antiespumas puede alterar la transferencia de oxígeno y el procesamiento posterior. Provee suficiente espacio entre el sensor y la superficie, un escape controlado y una respuesta documentada a la presencia de espuma elevada. Evite colocar un sensor de espuma en un lugar estancado o muy expuesto a la salpicadura, ya que esto puede generar señales engañosas.
Diseño higiénico y fácil de limpiar
Los deflectores incorporan soldaduras, bordes, superficies sombreadas y huecos estrechos. Por lo tanto, la limpieza es tan importante como la mezcla. Los dispositivos de pulverización deben humedecer ambos lados, la pared detrás de los deflectores desplazados, los puntos de unión y la parte inferior de los soportes. Las pruebas de cobertura confirman la humectación; las pruebas de residuos confirman la eficacia de la limpieza. Los dos no son equivalentes.
Especificar el acabado del producto, el tratamiento de soldadura, el radio, la capacidad de drenaje, el acceso para inspección y la química de limpieza. Si el fermentador se esteriliza en el lugar, verificar el acceso al vapor, la eliminación del condensado, la eliminación de aire y la cartografía de temperatura alrededor de los deflectores y soportes. Guía de inspección de validación de la limpieza proporciona principios útiles para la industria regulada; los criterios de aceptación reales siguen siendo específicos del proceso.
Diseño mecánico y fabricación
Los deflectores experimentan cargas hidráulicas fluctuantes, vibraciones, ciclos térmicos, fuerzas de limpieza y posiblemente deformaciones de presión o vacío en el recipiente. Los soportes y los remaches deben diseñarse para estas condiciones sin crear concentraciones de tensión. Las placas no soportadas durante mucho tiempo pueden vibrar. Las placas gruesas y los soportes pesados pueden ser más difíciles de limpiar y pueden distorsionar la carcasa durante la soldadura.
Los planos de fabricación deben definir la anchura, el grosor, la posición radial, la longitud, el espaciamiento de los soportes, el perfil de soldadura, el tratamiento superficial y los espacios entre los espirales, las sondas, los tubos de muestra, los espirales de ventilación y los impelidores. La inspección debe verificar las dimensiones y el acabado reales antes de cerrar el recipiente. En caso de que sea necesario retirar piezas, los elementos de fijación higiénicos y el montaje nuevo controlado se convierten en parte del proceso.
Aumento de escala y pruebas de aceptación
La similitud geométrica no garantiza la similitud biológica. A mayor escala, la velocidad de la punta del rotor, la potencia por volumen, el tiempo de mezcla, la velocidad superficial del gas, la área de transferencia de calor por volumen y el cambio de presión hidrostática se producen de diferentes maneras. Seleccione los criterios de escalamiento en función de la necesidad procesal límite y confirme explícitamente los compromisos.
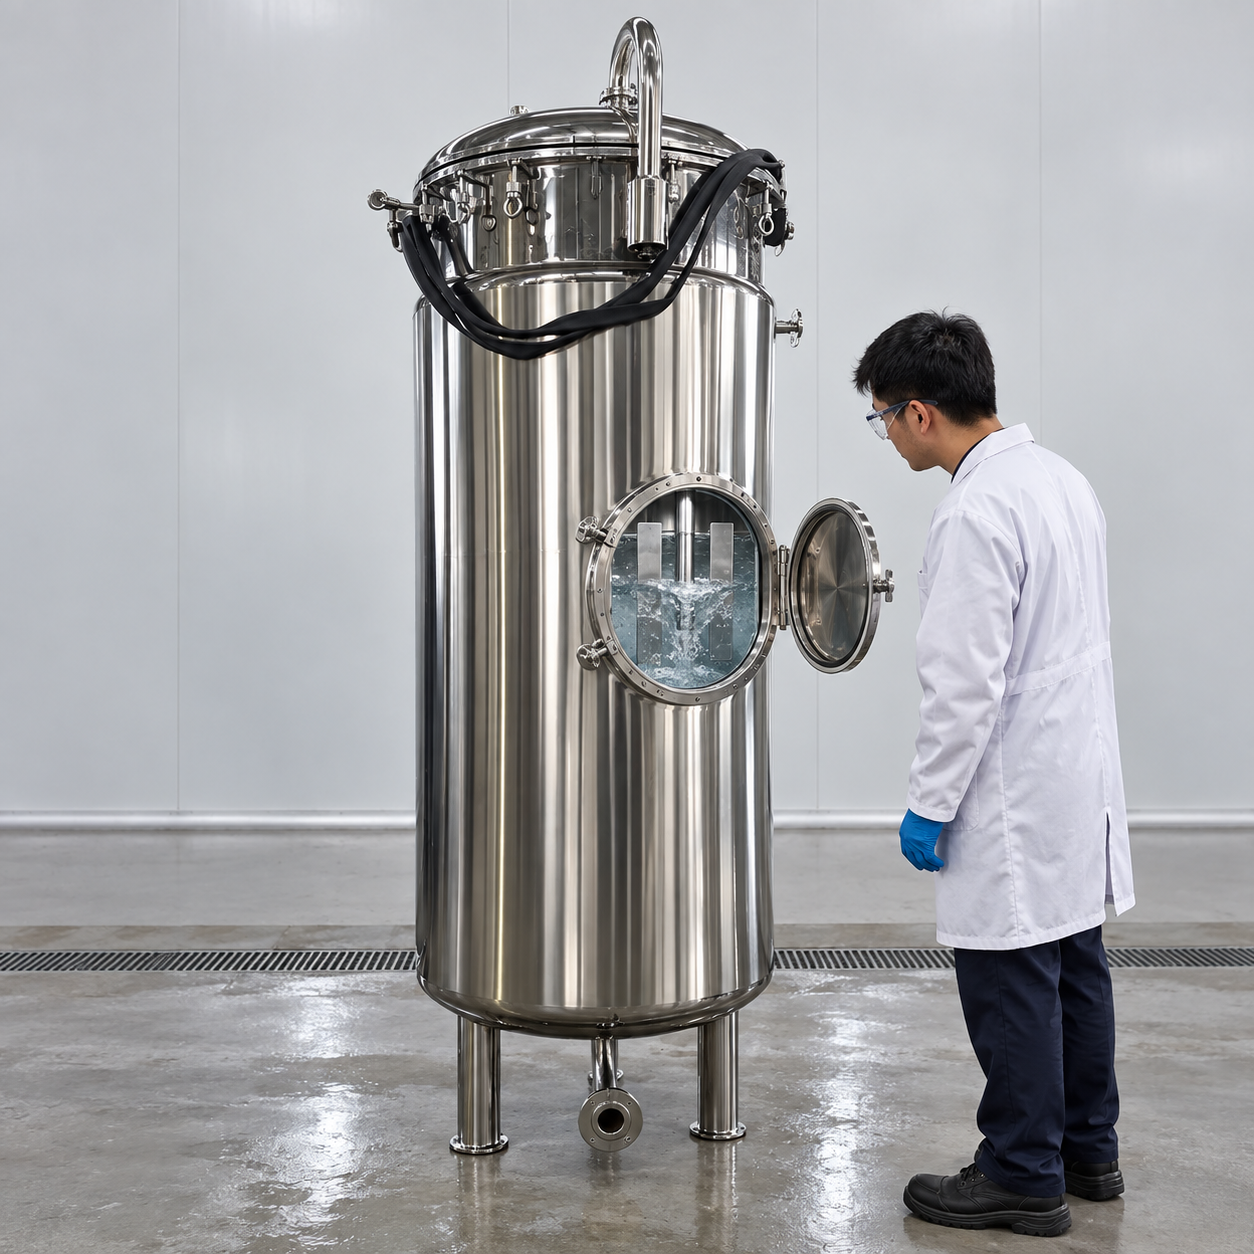
Los ensayos en fábrica pueden verificar las dimensiones, la rotación, la vibración, el rango de velocidad, la corriente del motor, las fugas, la cobertura de la pulverización y las funciones de control. Los ensayos de mezcla de agua pueden comparar la formación de vórtices, el tiempo de mezcla y los patrones de circulación, pero el agua no reproduce el comportamiento de los líquidos o los gases no newtonianos. La cualificación en el lugar de trabajo debe utilizar fluidos adecuados y límites de funcionamiento aprobados.
Medidas de apoyo útiles incluyen la potencia del motor, el par, el tiempo de mezcla después de la adición de un indicador, la respuesta al oxígeno disuelto, la distribución del gas, la uniformidad de la temperatura, el comportamiento de la espuma y la consistencia de la muestra. Defina el método de ensayo y los criterios de aceptación antes de que comience el ensayo. Orientaciones sobre la trazabilidad de las mediciones Es relevante cuando la aceptación depende de lecturas calibradas.
Errores comunes
- Copiar un ancho de difusor estándar sin tener en cuenta la viscosidad del caldo, la velocidad del gas o la sensibilidad a la cizalladura.
- Ignorando el volumen de trabajo mínimo, dejando el líquido activo por debajo de la zona de barrera efectiva.
- Colocar sondas o puntos de muestra en un chorro local de alta velocidad o en una zona de sombra estancada.
- Creación de espacios estrechos que no pueden limpiarse, inspeccionarse ni drenarse.
- Agregar deflectores después de seleccionar el motor sin volver a calcular la potencia, el par motor y la carga de eje.
- Afirmar que el rendimiento de transferencia de oxígeno se debe a la geometría sin tener una base de pruebas específica para el proceso.
Información para un proveedor
- Diámetro del recipiente, altura de la tangente, rango de volumen de trabajo, espacio entre capas, camisa y bobinas internas.
- Densidad del caldo, comportamiento de la viscosidad, sólidos, fracción de gas, tendencia a la formación de espuma, sensibilidad a la compresión y química de limpieza.
- Tipo de impulsor, diámetro, número, rango de velocidad, potencia, disposición del eje y geometría del espargador.
- Objetivos de tiempo de mezcla, suspensión, transferencia de oxígeno, uniformidad de temperatura y facilidad de limpieza.
- Localización de la sonda, alimentación, toma de muestras, salida, canal de escape y dispositivo de pulverización, así como las distancias mínimas requeridas.
- Método CIP/SIP, acabado superficial, drenabilidad, inspección, ensayos de aceptación y documentación.
El diseño de la rejilla debe revisarse junto con el proceso biológico completo. La comparación de bioreactores y fermentadores, Planificación de la aeración y la velocidad de rotación del fermentador, y Diseño del fermentador de caldo viscoso proporciona contexto adicional sin reemplazar los procesos de prueba.
Preguntas frecuentes
¿Todos los fermentadores necesitan cuatro deflectores?
No. Cuatro deflectores equidistantes son un arreglo inicial común, pero el número y la geometría correctos dependen del impulsor, el recipiente, el caldo de cultivo, la aeración, el volumen de trabajo, la cizalladura, la limpieza y las obstrucciones internas.
¿Aumentan siempre las rejillas más anchas la mezcla?
No. Las rejillas más anchas pueden reducir la turbulencia pero también aumentar la potencia, la cisalhación local, la obstrucción, la dificultad de limpieza y las zonas estancadas. El rendimiento debe evaluarse en función de objetivos definidos en materia de mezcla y biológicos.
¿Puede una prueba de agua demostrar el rendimiento de la fermentación?
Una prueba de agua puede verificar la rotación, la supresión de vórtices, las fugas y la circulación básica. No puede reproducir completamente la viscosidad, la carga de gas, la espuma, la demanda de oxígeno, las células, los sólidos o la sensibilidad del producto, por lo que aún se requiere una verificación específica del proceso.


