

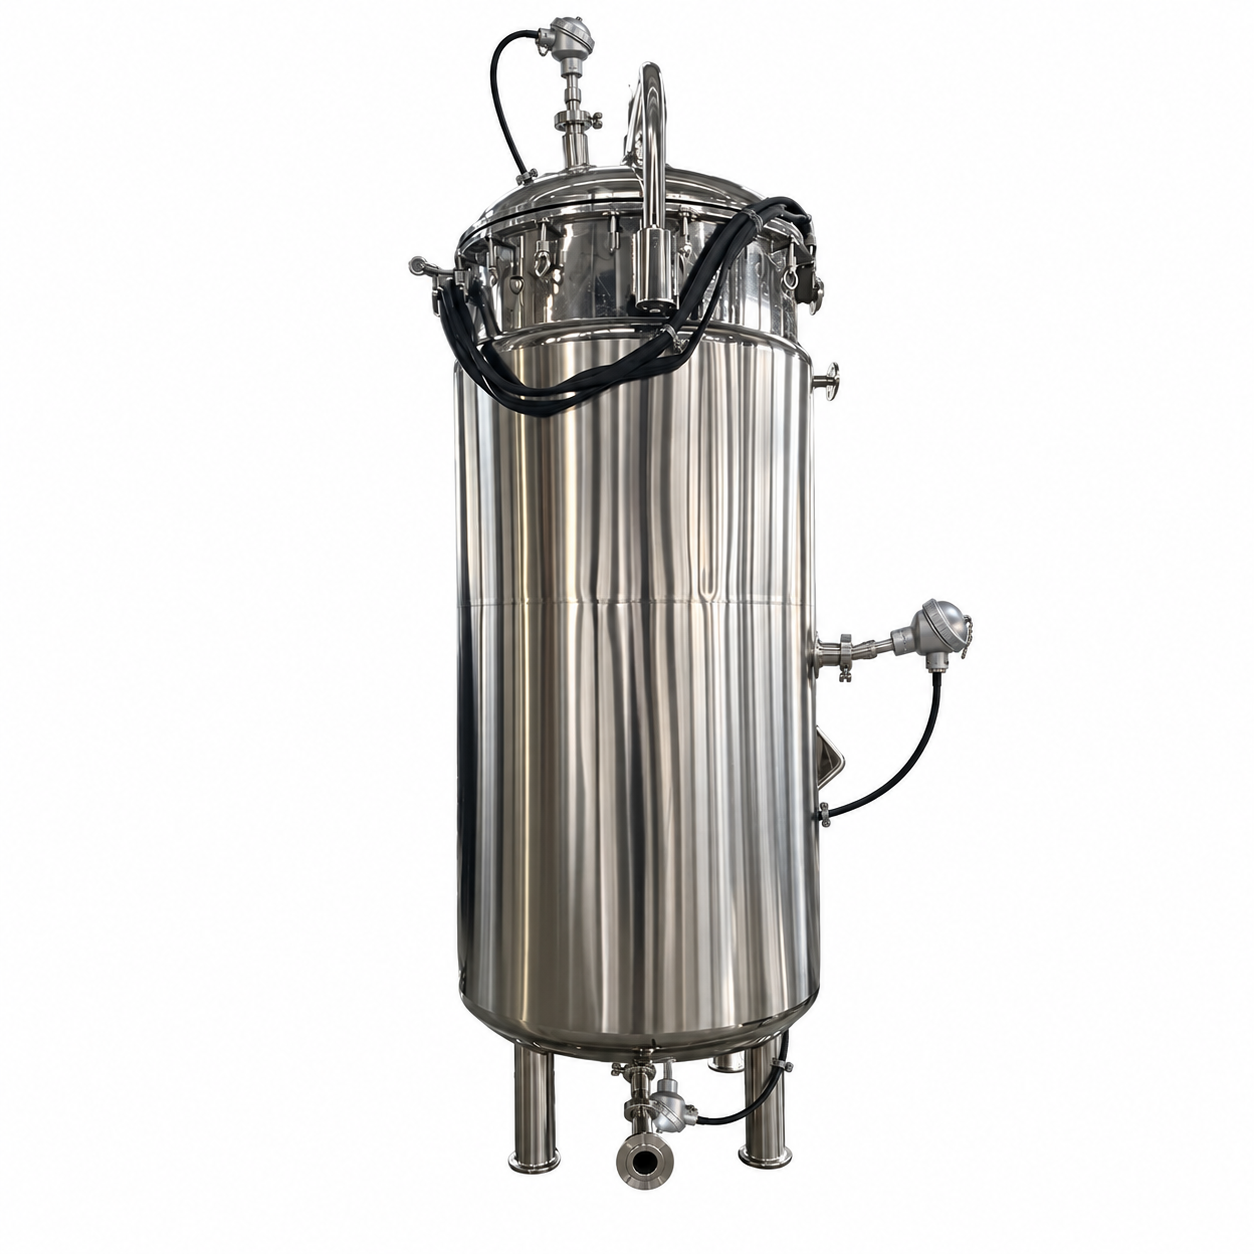
El fermentador SIP es un ciclo de vapor en el lugar controlado que expone el límite estéril definido a condiciones validadas y elimina el condensado para que el recipiente pueda volver a funcionar sin recontaminación. Una especificación creíble hace más que nombrar una temperatura y un tiempo de retención. Define el límite, la calidad del vapor, la ventilación, la eliminación del condensado, las ubicaciones de los sensores, el estudio de puntos de acumulación, la lógica de entrada en funcionamiento, el cálculo del tiempo de retención, la protección contra la presión, la transición de enfriamiento y los registros del ciclo. Los parámetros exactos de esterilización deben provenir del proceso validado y del sistema de calidad aplicable, no de una guía general de equipos.
Defina el límite de SIP antes de seleccionar el hardware
Marque cada recipiente, tubería, válvula, filtro, puerto de instrumentación y canal de derivación incluido en el área estéril. Identifique los conductos que puedan albergar aire o condensado. La zona de delimitación determina la secuencia de los dispositivos de control, los puntos de entrada de vapor, los ventiladores, los desagües y los puntos de medición. Un conducto no definido puede permanecer frío incluso cuando el sensor del recipiente principal alcance su objetivo.
Eliminación del aire y drenaje del condensado
El aire reduce la eficiencia de la transferencia de calor y puede crear condiciones no uniformes. Provee de ventilación controlada en puntos elevados y drenaje fiable en puntos bajos. Las líneas deben inclinarse hacia los desagües cuando sea práctico, y las válvulas deben orientarse para evitar los bolsillos. Las trampas de vapor y los canales de condensado deben tener una capacidad para la carga acumulada, no solo para mantener la presión constante.
Revisar los instrumentos, mangueras, filtros y juntas para garantizar que se cumplen los ciclos de temperatura y presión totales. El calentamiento y el enfriamiento generan expansión, contracción y posible vacío. La protección contra la presión y la estrategia de enfriamiento deben reflejar el diseño del recipiente y el límite del proceso. Los operadores necesitan una respuesta aprobada ante un obturador bloqueado, una trampa defectuosa o un aumento inesperado de la presión.
Mapado de la temperatura y lógica de los puntos fríos
Coloque sensores de mapeo temporales en función de los riesgos: extremidades alejadas, puntos bajos, drenajes, ramas difíciles y lugares donde se espera que se produzca un calentamiento lento. Documente la identidad, la calibración, la colocación y la fijación de los sensores. El sensor de control permanente puede no ser el punto más frío, por lo que el ciclo debe vincular la lógica de control con la relación cualificada establecida durante el mapeo.
Defina cuándo comienza el tiempo de espera. Un principio común es que todas las ubicaciones monitorizadas requeridas deben cumplir las condiciones validadas antes de que comience el temporizador de espera, pero la regla exacta corresponde al protocolo aprobado. Registre la temperatura y la presión a intervalos adecuados y preserve los datos en bruto. Investigue los problemas con los sensores en lugar de promedioar los datos de ubicaciones frías.
| Elemento SIP | Pregunta | Verificación |
|---|---|---|
| Límite | ¿Qué ramas y componentes están incluidos? | Diagrama de tuberías y matriz de válvulas aprobados |
| Steam | ¿La calidad, la presión y la capacidad son adecuadas? | Calificación profesional y tendencia |
| Eliminación de aire | ¿Pueden los puntos altos ventilarse de forma efectiva? | Mapas y desafíos funcionales |
| Condensado | ¿Se pueden drenar todos los puntos bajos? | Funcionamiento de la inspección y la trampa |
| Mantenga la lógica | ¿Cuándo empiezan y terminan los tiempos? | Testeo de software y registro del ciclo |
Duración de la inactividad, letalidad y aceptación del ciclo
El tiempo y la temperatura trabajan en conjunto, y la base biológica depende del organismo objetivo y del proceso. No se debe copiar un tiempo de retención de otro recipiente. El equipo de validación establece el ciclo requerido y cualquier cálculo de letalidad. Los controles del equipo deben ejecutar y registrar ese ciclo aprobado sin ocultar los datos de los valores fuera de control.
La aceptación debe abordar la temperatura inicial, la estabilidad durante el mantenimiento, la tolerancia del sensor, la presión, el comportamiento del drenaje y la transición posterior al ciclo. Una única muestra de temperatura no demuestra repetibilidad. La calificación normalmente incluye repeticiones justificadas y un manejo definido de los desvíos, pero el protocolo y las regulaciones que rigen determinan el programa exacto.
Refrigeración sin perder la barrera estéril
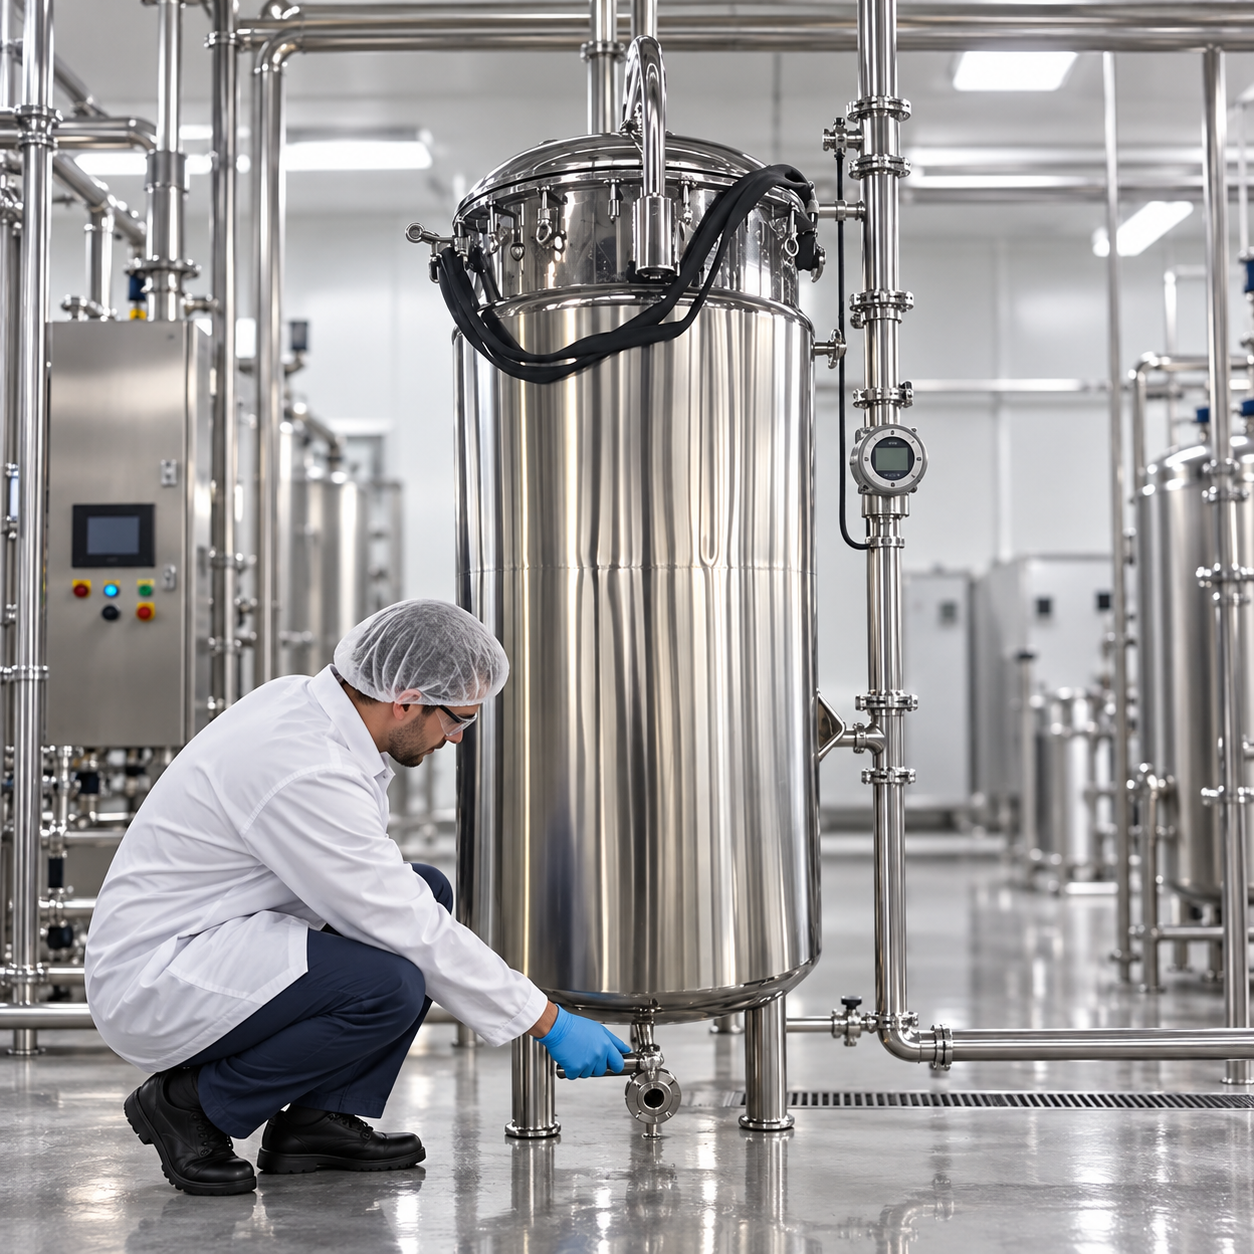
El enfriamiento puede condensar el vapor y crear vacío. Defina la admisión de gas estéril, el control de presión y la protección del filtro durante la transición. Evite que el aire no filtrado entre en el sistema. Compruebe qué válvulas permanecen cerradas, qué ruta de ventilación está activa y cómo se elimina el condensado. El registro del ciclo completado debe incluir alarmas, anulaciones y acciones del operador.
Lee el Guía de flujo de aire estéril, Guía de limpieza de embarcaciones, y Resumen del fermentador para los límites relacionados. Página del fermentador Kanger El equipo es el punto de partida.
Referencias autorizadas
El Directrices de la FDA sobre el proceso aséptico de procesamiento imposan expectativas estériles, Directrices de desinfección por vapor del CDC explica los principios del vapor, y Recursos de calibración de NIST Apoya la trazabilidad de la medición de la temperatura.
Incluir el fermentador SIP en la especificación del equipo
Comience con el objetivo del proceso, el organismo o el producto, el volumen de trabajo, las fases de lote y el rango de operación permitido. Indique qué valores son entradas para el desarrollo del proceso y cuáles son límites de la equipación. La consulta debe definir los servicios, la limpieza, la esterilización, la instrumentación, los límites de automatización y la documentación. Un solo nombre de componente no establece la eficiencia; el proveedor necesita conocer la tarea, el rango esperado, las limitaciones de instalación y el método de aceptación.
Examinar toda la secuencia operativa: preparación, llenado, puesta en marcha, cultivo, adiciones, cosecha, limpieza, esterilización, refrigeración y almacenamiento. Identificar fallas creíbles y las respuestas requeridas. Las mediciones utilizadas para la liberación o el control deben tener un recorrido de calibración definido. Las válvulas y las bombas deben tener posiciones de fallo especificadas. Los alarmes del software deben corresponder a una acción del operador, y el registro de lotes debe conservar el punto de referencia, el valor real, el alerta, la sobrecarga y la fase del proceso relevante.
Aceptación de la fábrica y del emplazamiento
Las pruebas en fábrica pueden verificar la fabricación, la identidad del instrumento, la conexión de cables, el funcionamiento de las válvulas, los rangos de funcionamiento del software y el funcionamiento del agua. No prueban automáticamente el rendimiento en el proceso o bajo las condiciones de funcionamiento en el lugar. Se requiere una revisión independiente del documento, pruebas en fábrica y pruebas en el lugar. Para cada prueba, se definen el líquido, el volumen de llenado, la temperatura, la presión, las condiciones de funcionamiento, el tiempo de estabilización, la tolerancia del instrumento, los datos brutos, el cálculo y los criterios de aprobación antes de comenzar la prueba.
En el sitio, confirme la capacidad de gas, vapor, agua, electricidad, drenaje y ventilación según la demanda real simultánea. Repita los controles de bucle crítico después de la instalación, ya que el transporte y la reconexión pueden afectar la calibración, el desplazamiento de las válvulas y la resistencia de los conductos. Registre los desvíos y evidencias de cierre. Conservar los dibujos aprobados, las listas de instrumentos, los certificados de calibración, las recetas, los archivos de origen cuando corresponda, los resultados de las pruebas y las configuraciones finales en el archivo del equipo.
Revisión del ciclo de vida
La medición de la tendencia por fases de lote en lugar de depender de un único punto de referencia. Un cambio gradual puede reflejar la deriva de la sonda, la acumulación de suciedad, la carga del filtro, el cambio de materia prima o variaciones en las condiciones de funcionamiento. Define a quién revisa las tendencias, qué desencadena la investigación y cómo se confirma la eficacia de la conservación. Los cambios en las sondas, las bombas, los dispositivos de pulverización, las recetas, la lógica de control o los pasos de esterilización requieren revisión porque pueden alterar el rendimiento validado.
Después de cada campaña, compárese el presupuesto operativo real con la base de diseño. Investigue los alarmes recurrentes, los sobreprogramamientos y las correcciones manuales. Verifique la calibración, el mantenimiento, los cambios de procedimiento y los utilitarios antes de cambiar una configuración de control. Un registro conciso de desviaciones debería incluir la descripción de los datos, la causa confirmada, las medidas correctivas, el propietario responsable y la fecha de verificación. Esto hace que la SIP del fermentador sea repetible en lugar de una demostración única de puesta en marcha.
Documentación y lista de verificación para la revisión de los riesgos
Traducir cada requisito del proceso en un test observable. Si el requisito se refiere a la uniformidad, defina los lugares y el tiempo de ejecución. Si se trata de una medición, defina la calibración y el error permitido. Si se trata de una válvula, bomba o elemento de control final, defina el comando, la respuesta real, el estado de fallo y el aviso. Evite el lenguaje de aceptación como “funciona correctamente” porque no indica qué se medirá ni quién decide si el resultado es satisfactorio.
Compruebe el diagrama de tuberías e instrumentación con el equipo entregado. Confirme la identidad de la boquilla, la dirección del flujo, el tipo de válvula, el recorrido del drenaje, el rango de medición y el acceso para la mantenimiento. Tracee cada paso automatizado desde el punto de inicio hasta su finalización. Un dispositivo de bloqueo debe proteger un peligro o condición de calidad especificado, mientras que una alarma debe llevar a una respuesta definida por parte del operador. Registre los desvíos intencionados y evite que una sobrecarga no documentada se convierta en operación normal.
Planifique los ensayos teniendo en cuenta condiciones límite realistas
Realice más pruebas que las más simples cuando la ventana de operación sea amplia. Incluya volúmenes de trabajo bajos y altos, condiciones de utilidad mínimas y máximas, y la fase del proceso más probable que pueda poner a prueba el control. Use un medio de ensayo representativo cuando el agua pueda ocultar los efectos de la viscosidad, el amortiguamiento, el espumamiento, el drenaje o la transferencia de calor. Cuando la prueba en proceso vivo no sea práctica, documente la correlación y la incertidumbre restante en lugar de presentar una prueba sustitutiva como prueba completa.
Antes de realizar las pruebas, verifique la calibración del instrumento y sincronice los timestamps. Registre la versión de la receta, la configuración del equipo, los utilitarios, los sensores temporales y cualquier acción manual. Guarde las tendencias originales en lugar de solo capturas de pantalla. En el resumen debe indicarse la condición de la prueba, el criterio de aceptación, el resultado, la desviación y la acción a seguir. Esto facilita la comparación posterior cuando la mantenimiento, una nueva receta o la sustitución de un componente cambian el comportamiento del sistema.
Prepare el equipo operativo
Los operadores necesitan más que una secuencia de botones. La formación debe explicar por qué existe el límite de control, qué signos físicos respaldan la lectura del instrumento y cuándo se permite la intervención manual. Se deben proporcionar puntos de inspección que puedan ser verificados sin tener que deshabilitar los dispositivos de protección ni interrumpir el proceso. Los procedimientos deben incluir la puesta en marcha, el funcionamiento normal, la respuesta a los alarmas, el apagado, la limpieza, la esterilización y la vuelta al servicio.
El plan de mantenimiento debe identificar piezas de repuesto críticas, piezas de desgaste, herramientas de calibración y especificaciones de reemplazo aprobadas. Una sonda, bomba, válvula o dispositivo de pulverización sustituto puede alterar el rendimiento incluso cuando encaja en la conexión. Revise las sustituciones mediante control de cambios, actualice los dibujos y repita las pruebas afectadas. La revisión periódica debe utilizar pruebas de lotes reales para ajustar los intervalos de mantenimiento sin debilitar los límites aprobados.
Video educativo
Este video proporciona información adicional sobre los principios del proceso descritos anteriormente. La guía escrita sigue siendo la explicación definitiva.
Preguntas frecuentes
¿Qué debe definirse antes de seleccionar el equipo?
Defina las funciones del proceso, el rango de operación, las utilidades, el límite de limpieza y esterilización, los instrumentos y el ensayo de aceptación para el fermentador SIP.
¿Puede una especificación de componente demostrar un rendimiento?
No. El rendimiento depende de la instalación, la geometría del buque, las instalaciones, la lógica de control y las condiciones de prueba documentadas.
¿Qué registros deben conservarse?
Conservar los dibujos aprobados, los registros de calibración, las tendencias preliminares, los resultados de las pruebas, las desviaciones, las configuraciones y los registros de mantenimiento.


