

El dimensionamiento del reactor discontinuo comienza con la demanda de producción y un ciclo discontinuo verificado, no con el volumen de un recipiente de catálogo. Calcule los lotes requeridos por período, determine el volumen de trabajo líquido para un lote, agregue los márgenes específicos del proceso para agitación, formación de espuma, espacio de gas, expansión térmica y carga, y luego verifique si el reactor propuesto puede calentar, enfriar, mezclar, transferir, limpiar y dar vuelta cada lote dentro del ciclo supuesto. El volumen nominal final es normalmente mayor que el volumen de líquido de trabajo. Debido a que la cinética de reacción, la liberación de calor, las propiedades físicas, la presión y los requisitos de alivio son específicos del proceso, los ingenieros mecánicos y de procesos calificados deben validar el diseño.
Partir de la base de producción
Indique la masa o el volumen comercializable requerido por día, los días de operación, los turnos, la duración de la campaña, el rendimiento esperado, los rechazos normales y el tiempo de inactividad planificado. Distinga el promedio anual de la demanda máxima. Un reactor dimensionado únicamente según la producción anual podría ser incapaz de cumplir con una campaña corta; uno dimensionado según un pico poco realista puede estar permanentemente infrautilizado.
Convierta la demanda en producción del reactor utilizando unidades consistentes y una densidad de producto definida. Si la receta se basa en masa, mantenga el balance en masa hasta que se necesite la densidad para el volumen. Documente la temperatura de referencia porque la densidad del líquido y el volumen pueden cambiar con la temperatura. Para una planta multiproducto, repita el cálculo para la receta limitante en lugar de asumir que el lote terminado más grande es siempre el caso más difícil.
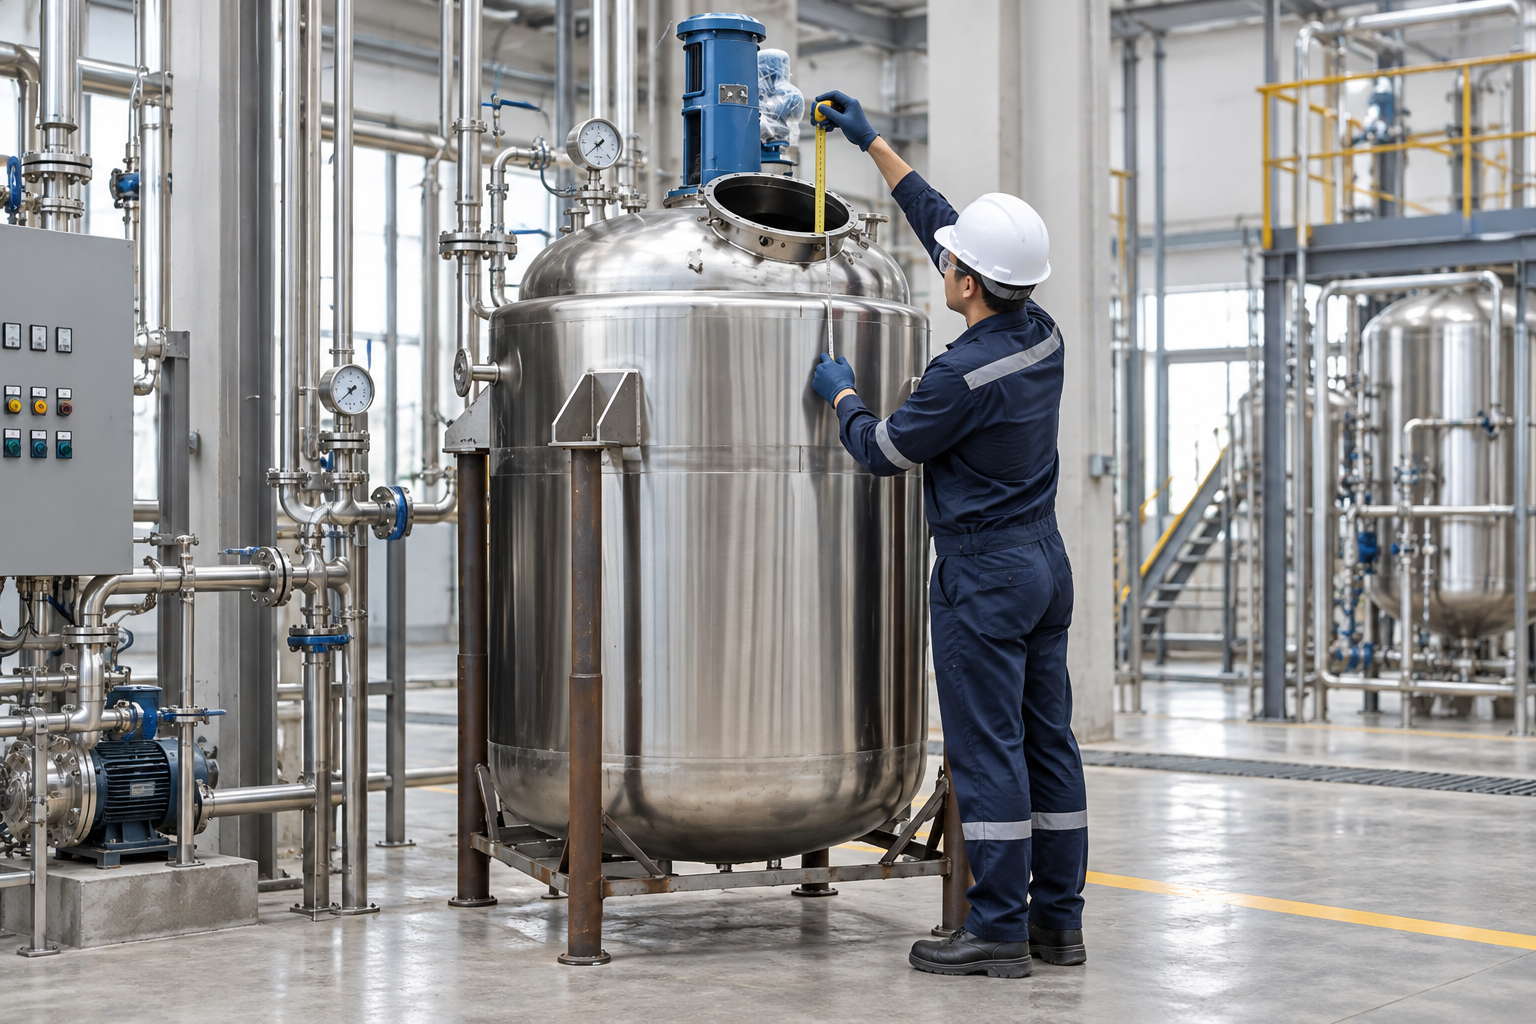
Calcular lotes y volumen de trabajo
Una primera relación útil es:
Lotes necesarios por período = producto bueno requerido ÷ producto bueno por lote.
Buen producto por lote es igual al material cargado ajustado por conversión, pérdidas por separación, talón de transferencia, muestreo y otras pérdidas demostradas. No oculte todas las pérdidas dentro de un único factor de “eficiencia” sin explicar. Un balance de masa transparente hace posible la posterior escala industrial y la resolución de problemas.
Para un lote de líquido, el volumen de trabajo preliminar es el volumen máximo de líquido esperado en cualquier punto de la receta, no necesariamente la carga inicial o el volumen del producto final. La adición semibatch, la generación de disolvente, la retención de gas, la expansión de fase y el enfriamiento rápido pueden hacer que un paso intermedio sea determinante. Evalúe cada etapa de la receta.
| Entrada de dimensionamiento | Pregunta para responder | Evidencia | Error común |
|---|---|---|---|
| Meta de producción | ¿Qué cantidad de buen producto se requiere en el período pico? | Pronóstico aprobado y calendario operativo | Usando solo el promedio anual |
| Volumen de trabajo | ¿Cuál es el volumen máximo de líquido durante la receta? | Balance de materia y receta | Usando el volumen final del lote |
| Límite de llenado | ¿Qué espacio de cabeza se requiere para la mezcla, la espuma, el gas y la expansión? | Procesar juicios y revisión de riesgos | Aplicando un porcentaje genérico |
| Tiempo de ciclo | ¿Cuánto tiempo se tarda de listo para cargar a listo para cargar? | Cronograma a nivel de paso | Contando solo el tiempo de reacción |
| Disponibilidad | ¿Qué tiempo de inactividad planificado y no planificado es creíble? | Historial de mantenimiento y producción | Asumiendo disponibilidad continua |
Convertir el volumen de trabajo al volumen del recipiente
Una vez conocido el volumen de trabajo máximo, establezca la fracción de llenado máxima permitida. Esta es una decisión de proceso, no una regla universal. Un servicio de baja viscosidad y sin formación de espuma puede tolerar un nivel de llenado diferente al de una polimerización que desprende gas, un humectación enérgica de polvos o una desaireación al vacío. El agitador debe permanecer adecuadamente sumergido al nivel mínimo, mientras que el nivel alto debe preservar el espacio de desprendimiento y evitar el arrastre hacia los respiraderos o dispositivos de alivio.
El volumen preliminar del buque se puede expresar como volumen de trabajo requerido ÷ fracción de llenado permitida. Trate el resultado como un valor de evaluación. Luego, elija una geometría práctica y verifique las dimensiones reales, los volúmenes de los cabezales, las intrusiones de las boquillas, la cobertura de la chaqueta, la ubicación del agitador y el volumen de drenaje útil. La capacidad de la placa de características por sí sola no describe el volumen de proceso útil.
Construir el ciclo de lotes completo
El tiempo de ciclo comienza cuando el reactor limpio y liberado está listo para la carga y termina cuando vuelve a estar listo para la carga. Incluya la preparación de materias primas, la carga, el calentamiento, el mantenimiento de la reacción, las adiciones controladas, el muestreo y la liberación de laboratorio, el enfriamiento, la transferencia, la recuperación de talones, el enjuague, la limpieza, la inspección, la documentación y la espera prevista. Identifique qué pasos pueden superponerse fuera del recipiente y cuáles lo ocupan.
La capacidad está limitada por el ciclo creíble más largo, no por la prueba de demostración más rápida. Calcule los lotes por día a partir del tiempo de operación disponible dividido por el tiempo de ciclo, luego redondee hacia abajo a un número entero. Agregue un margen de programación respaldado por datos operativos. Si tres lotes nominales de ocho horas encajan exactamente en 24 horas, cualquier retraso en el muestreo o problema de limpieza provoca la pérdida de un lote.
Verifique la transferencia de calor antes de aceptar el tamaño
Un lote más grande almacena más calor de reacción, mientras que el área de la camisa no aumenta en la misma proporción que el volumen. Estime las cargas de calentamiento y enfriamiento sensible, el calor de reacción, el calor de adición, la carga de cambio de fase, el aporte de agitación y las temperaturas de servicio creíbles. Luego, evalúe el área de transferencia de calor, el coeficiente global, el ensuciamiento, la viscosidad, las zonas de la camisa y la respuesta de control. Para el servicio exotérmico, la carga normal y la respuesta de emergencia son verificaciones independientes.
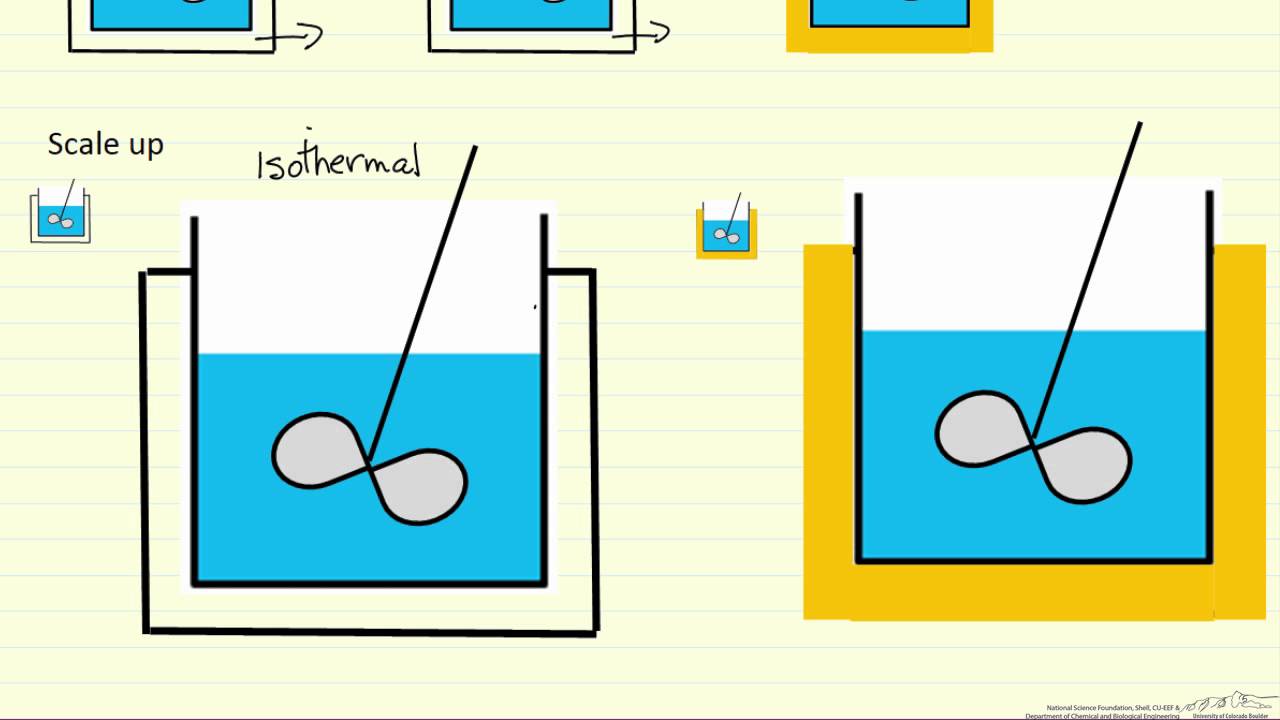
De la Universidad de Colorado en Boulder Resumen del balance de energía en un tanque agitado de LearnChemE explica que los balances de masa y energía normalmente se resuelven juntos. La OSHA guía de gestión de seguridad de procesos proporciona un contexto para la información de seguridad de los procesos y el análisis de peligros en los procesos químicos cubiertos. Estos recursos educativos no reemplazan una base de diseño específica para un proyecto.
Verificar la mezcla, la transferencia y la limpieza
Cambiar el volumen de escala sin verificar la mezcla puede alterar el tiempo de mezcla, la transferencia de calor, la suspensión, la dispersión de gas y la concentración local. Proporcione la viscosidad frente a la temperatura, la densidad, el tamaño de los sólidos y el comportamiento de sedimentación, el comportamiento interfacial, la tasa de gas, la sensibilidad al cizallamiento y la uniformidad de mezcla requerida al diseñador del agitador. La potencia del motor por sí sola no es una regla completa de aumento de escala.
Confirme que las líneas de alimentación pueden cargarse durante el ciclo, que las bombas pueden transferir el lote a viscosidad mínima y máxima, que la salida drena el remanente previsto y que los equipos aguas abajo pueden recibir el lote. El tiempo de limpieza y la validación pueden controlar la utilización en servicios multiproducto. Revise nuestro guía de selección de reactores discontinuos multiproducto y guía de calentamiento y enfriamiento para reactores con camisa para decisiones relacionadas.
Ejemplo de evaluación procesado
Supongamos que una campaña requiere 8000 kg de buen producto por día. Un lote propuesto rinde 2000 kg de buen producto después de las pérdidas documentadas, por lo que se requieren cuatro lotes. Si el ciclo completo es de 5.5 horas, cuatro lotes ocupan 22 horas y dejan dos horas de margen en el programa. Si el volumen máximo de la receta es de 2.6 m³ y la fracción de llenado máxima aprobada por el proceso es del 70%, el volumen preliminar del recipiente es 2.6 ÷ 0.70 = 3.71 m³. El siguiente tamaño práctico aún debe superar las verificaciones de transferencia de calor, agitación, presión, alivio, soporte, transferencia y limpieza.
Este ejemplo es intencionadamente una demostración de método. No es una fracción de llenado ni un tamaño de equipo recomendados. Los valores reales deben provenir de la química específica, las propiedades físicas, el rango de operación, la revisión de peligros y los planos del proveedor.
Información que se debe incluir en una solicitud de cotización (RFQ)
- Volumen de trabajo y volumen total requeridos, nivel mínimo de operación y masa del lote.
- Pasos completos de la receta, objetivo del ciclo, producción máxima y patrón de campaña.
- Composición, densidad, viscosidad, sólidos, espuma, vapor, corrosividad y agentes de limpieza.
- Envolventes de temperatura y presión para condiciones de proceso, limpieza, vacío y perturbaciones.
- Cargas térmicas, condiciones de servicios auxiliares, filosofía de control y tiempos admisibles de calentamiento y enfriamiento.
- Mezcla de objetivos, tasa de transferencia, muestreo, instrumentación, boquilla y necesidades de acceso.
- Requisitos aplicables de código, inspección, documentación, instalación y validación.
YIYI’s página de producto de reactor químico muestra la familia de buques correspondiente; el resumen del reactor proporciona la categoría principal. La configuración final debe basarse en la hoja de datos completa del proceso en lugar de únicamente en el volumen de cribado.
Video educativo
Valide el tamaño preliminar con un modelo operativo
Tras el primer cálculo, construya un cronograma paso a paso para al menos un día normal y un día estresado. Asigne horas de inicio y finalización a cada actividad que ocupe una embarcación, muestre qué operador y servicio auxiliar necesita cada paso, e incluya la respuesta del laboratorio, la disponibilidad de materias primas, la aceptación aguas abajo y la liberación de limpieza. Un programa que solo funciona cuando cada tarea termina en su mínimo nominal no es un plan de capacidad robusto.
Compruebe el tamaño mínimo de lote con el mismo cuidado que el tamaño máximo de lote. Un llenado bajo puede dejar al descubierto un impulsor, reducir la superficie mojada por la camisa, debilitar la medición de temperatura, aumentar la formación de vórtices o hacer que el muestreo no sea representativo. Si la demanda requiere lotes parciales, identifique un rango de operación aprobado y verifique la mezcla y la transferencia de calor en todo ese rango. No asuma que un accionamiento de velocidad variable corrige una geometría desfavorable.
Ejecute casos de sensibilidad para menor rendimiento, muestreo más prolongado, diferencia de temperatura de servicios auxiliares reducida, alta viscosidad y un turno no disponible. El propósito no es crear un modelo pesimista, sino saber qué suposición controla el resultado. Si el tiempo de enfriamiento domina, un mayor volumen de vasija puede no ayudar. Si la limpieza domina, la planificación de campañas o un sistema de limpieza dedicado pueden crear más capacidad que un reactor más grande.
Antes de la compra, reconcilie el modelo de proceso con el plano de disposición general del proveedor. Confirme los volúmenes de los costados rectos y de los cabezales, las intrusiones de los agitadores y boquillas, los niveles normal y máximo, las zonas de la camisa, el punto de drenaje, el acceso, los espacios libres para mantenimiento, las celdas de carga o soportes, y las elevaciones finales de instalación. Registre cada suposición no resuelta en la comparación de ofertas técnicas y ciérrela antes de la aprobación.
LearnChemE, preparado por la Universidad de Colorado en Boulder, explica claramente el modelo de reactor discontinuo y su contexto de aumento de escala.
Preguntas frecuentes
¿Debe el tamaño del reactor discontinuo ser igual al volumen de la receta?
No. El volumen de líquido máximo durante la receta es la base del volumen de trabajo, mientras que el volumen total del recipiente también debe proporcionar un espacio de cabeza justificado.
¿Qué limita normalmente la capacidad de un reactor discontinuo?
El factor limitante puede ser el volumen del recipiente, el tiempo de ciclo completo, la evacuación de calor, la mezcla, la transferencia, la limpieza, la capacidad aguas abajo o la disponibilidad en el programa.
¿Puede un reactor más grande simplemente ejecutar la misma receta?
No es seguro por suposición. La ampliación de escala cambia la relación entre el área de transferencia de calor y el volumen, el comportamiento de mezcla, el tiempo de adición y la respuesta de control, por lo que el proceso debe ser revalidado.


