

La tasa de rotación del tanque de almacenamiento describe qué tan rápido se reemplaza el inventario utilizable con nuevo producto o agua. Una estimación de planificación simple es el rendimiento diario promedio dividido por el volumen útil del tanque; su inversa es el tiempo de residencia nominal. Sin embargo, el cálculo no es una prueba de que cada parte del tanque se renueve. El cortocircuito, la estratificación, el volumen muerto, la demanda intermitente y un rango operativo sobredimensionado pueden hacer que parte del inventario sea mucho más antiguo que el promedio. La calidad del producto se protege combinando un balance de volumen realista con el diseño de entrada/salida, mezcla cuando sea necesario, estrategia de control de nivel, monitoreo de temperatura y calidad, y límites operativos basados en tendencias.
Tasa de renovación, tiempo de residencia y edad del agua
Si un tanque de 40.000 litros suministra un promedio de 20.000 litros por día, su rotación nominal es de 0,5 volúmenes de tanque por día y el tiempo de residencia nominal es de dos días. Esta es una primera estimación útil. Se asume que el líquido entrante se mezcla de forma ideal y desplaza una cantidad igual de líquido con envejecimiento uniforme, condiciones que los tanques reales rara vez satisfacen a la perfección.
Para la producción por lotes, calcule el patrón a lo largo del ciclo de producción real. Un tanque puede recibir un lote grande, permanecer inactivo y vaciarse en varias transferencias. El promedio diario oculta estos picos y periodos de inactividad. Para un sistema de servicios públicos continuo, la demanda horaria, el flujo nocturno mínimo, el uso estacional, las restricciones de reserva contra incendios y los modos de operación en reserva pueden ser más importantes que el promedio anual.
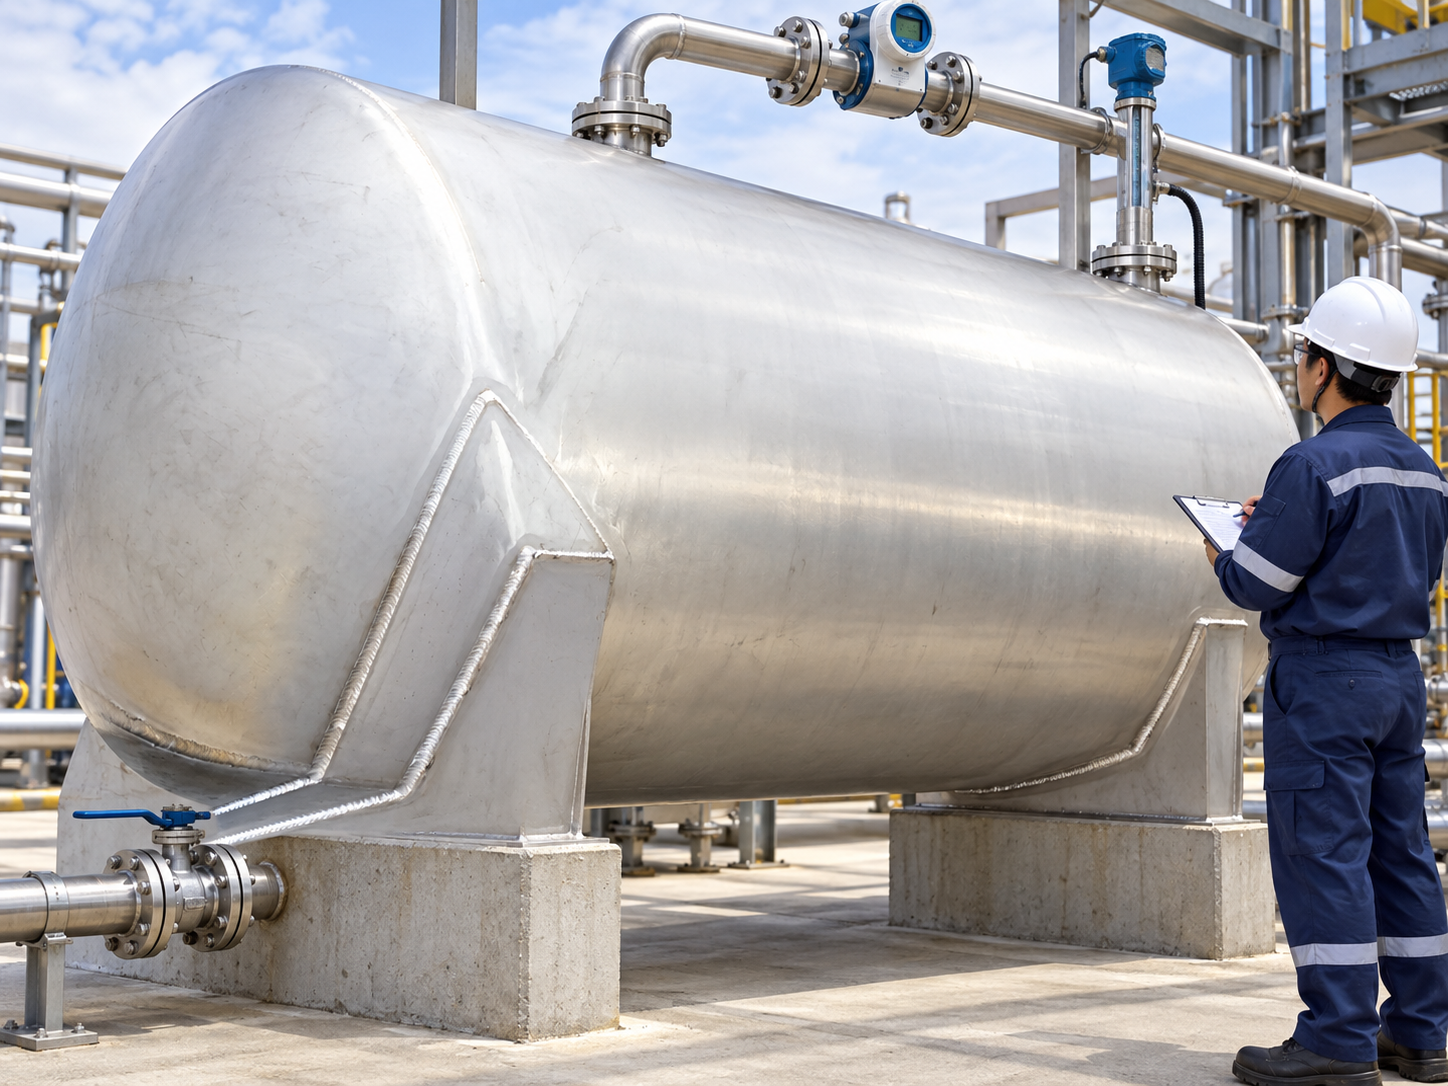
Por qué la rotación lenta o desigual afecta a la calidad
Un tiempo de residencia prolongado puede permitir la variación de temperatura, la pérdida de componentes volátiles, la oxidación, la sedimentación, los cambios de concentración, el crecimiento microbiano cuando las condiciones lo permiten, o la degradación de los conservantes y los residuos de desinfectantes. El mecanismo relevante depende del líquido almacenado. A una resina, un ingrediente de bebidas, agua de proceso, aceite comestible o solución de limpieza nunca se les debe asignar el mismo límite genérico de tiempo de retención.
La renovación desigual suele ser más grave que un promedio calculado bajo. Una entrada y una salida colocadas muy juntas pueden crear un camino de flujo preferencial. Un líquido entrante más cálido o más frío puede formar una capa flotante. Un recipiente horizontal puede retener zonas estancadas cerca de los extremos, accesorios o debajo de una salida. Una gran reserva de emergencia puede permanecer intacta durante la operación normal. El resultado es un tanque con líquido fresco cerca del camino activo y líquido viejo en el resto.
El material técnico de la EPA de EE. UU. sobre instalaciones de almacenamiento de agua potable explica que la edad del agua es importante para la calidad del agua y que cada instalación necesita su propio objetivo de renovación. Un más reciente informe del grupo de trabajo asesor de la EPA nota que la rotación varía con la demanda, la estación, la temperatura, la mezcla, las tuberías y la.
Calcular una línea base útil
| Medida | Fórmula | Lo que te dice | Lo que le falta |
|---|---|---|---|
| Facturación nominal por día | Caudal medio diario ÷ volumen útil | Tasa de planificación para la reposición de inventario | Cortocircuito y zonas muertas |
| Tiempo de residencia nominal | Volumen de trabajo ÷ caudal medio diario | Estimación del tiempo medio de retención | Distribución de edades y operación intermitente |
| Fracción de reducción | (Nivel alto − nivel bajo) ÷ volumen útil | Volumen intercambiado en un ciclo de funcionamiento | Calidad de mezcla dentro de ese volumen |
| Máxima retención observada | Tiempo entre la recepción y el retiro final | Peor retraso operativo para un lote definido | Lotes mixtos sin trazabilidad |
Utilice el volumen útil real entre los niveles aprobados, no la capacidad nominal. Excluya el remanente inutilizable y los volúmenes reservados por normativa si no participan en el intercambio rutinario. Recalcule para condiciones de baja demanda y reserva. Si varios productos o lotes comparten un tanque, defina cómo el modelo de inventario trata la mezcla y cómo se mantiene la trazabilidad.
Diagnosticar si todo el tanque está participando
Registre la tendencia del flujo de entrada, el flujo de salida, el nivel y la temperatura a un intervalo de muestreo lo suficientemente rápido como para mostrar los ciclos de operación. Compare las lecturas en más de una altura o ubicación cuando el riesgo del proceso lo justifique. Una temperatura promedio estable puede ocultar capas; las lecturas de temperatura superior e inferior divergentes son una advertencia práctica de estratificación. Las muestras de calidad recolectadas únicamente en la salida pueden describir el camino de flujo activo, no la zona más antigua.
Las pruebas de trazadores o los estudios computacionales pueden proporcionar una evidencia más sólida para los sistemas críticos, pero requieren un diseño e interpretación competentes. Una investigación de sitio práctica puede comenzar con el balance de volúmenes, el registro de temperatura multipunto, muestras cuidadosamente planificadas y la observación durante los ciclos de llenado y vaciado. Nunca añada un trazador a un sistema de producto a menos que su seguridad, compatibilidad, método de detección y aceptabilidad reglamentaria hayan sido formalmente aprobados.
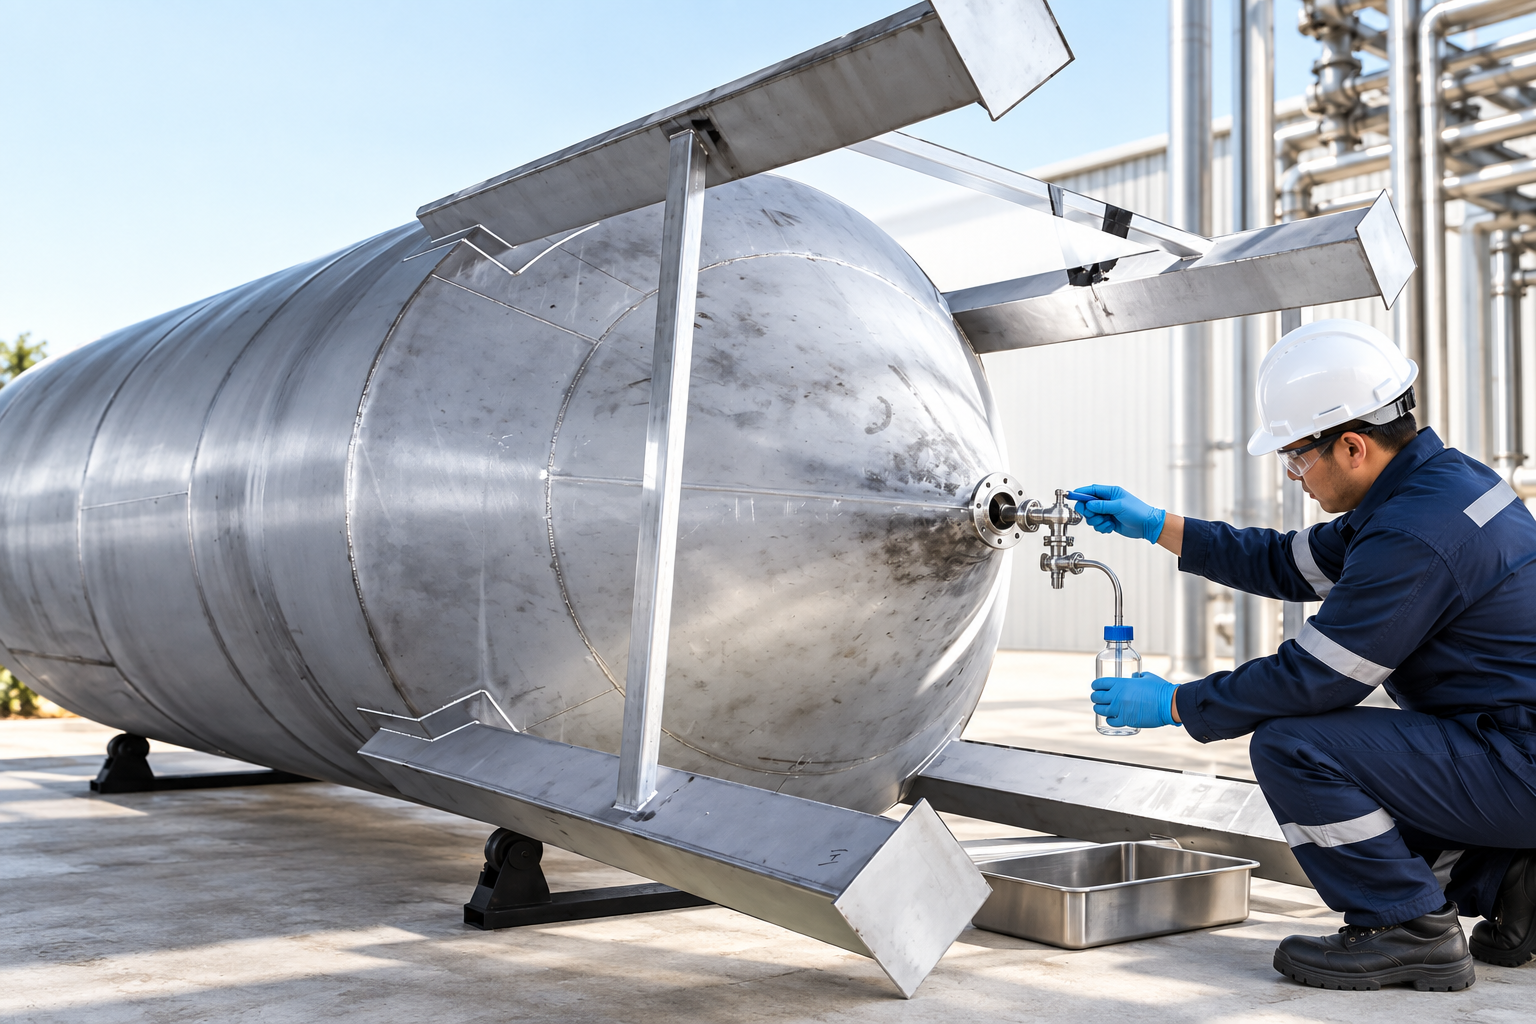
Controles operativos que mejoran la rotación
Reduzca la banda de operación normal cuando sea factible. Reducir el nivel alto de rutina puede aumentar la fracción intercambiada, pero confirme que el almacenamiento temporal del proceso, la sumergencia de la bomba, la reserva de emergencia y los programas de entrega sigan siendo aceptables. No cambie una reserva protegida sin la autoridad responsable.
Revisar la geometría de entrada y salida. Separarlos, dirigir el momento de entrada o cambiar las tuberías internas puede reducir el cortocircuito. La disposición correcta depende de la orientación del tanque, las diferencias de densidad, el flujo y la facilidad de limpieza. Para recipientes horizontales, la orientación de los soportes y las ubicaciones de las boquillas también requieren una revisión mecánica.
Usa la mezcla solo con un propósito definido. Un agitador, un mezclador de chorro o un circuito de recirculación pueden reducir la estratificación, pero también pueden aumentar el aporte de calor, la cizalladura, la formación de espuma, la oxidación o la complejidad de la limpieza. Especifique el tiempo de mezcla o la uniformidad requeridos y verifíquelo. Nuestras guías para dimensionamiento de boquillas para tanques de almacenamiento y selección de medición de nivel decisiones de diseño relacionadas con la portada.
Alternar tanques de servicio y de reserva. En los sistemas de múltiples tanques, un programa claro de principal/secundario evita que un recipiente se convierta en reserva permanente. Registre los cambios y confirme que las secuencias automatizadas realmente alternen el volumen previsto.
Ajusta el inventario a la demanda. Si un tanque es crónicamente sobredimensionado, es posible que los cambios de procedimiento no resuelvan el problema fundamental. Considere un volumen de trabajo menor, una reserva separada o un número diferente de tanques cuando el proceso y la economía lo permitan. Revise el Configuración de tanque de almacenamiento horizontal de 40.000 L y lo más amplio gama de tanques de almacenamiento al comparar las disposiciones de los buques.
Establecer límites de calidad del producto y reglas de respuesta
Defina el tiempo máximo de retención aprobado y los atributos de calidad monitoreados. Estos pueden incluir temperatura, pH, conductividad, viscosidad, densidad, color, oxígeno disuelto, resultados microbianos, nivel de conservante u otra medida específica del producto. Indique los lugares, métodos y frecuencias de muestreo, y la medida tomada cuando se alcanza un límite de alerta o de acción.
Una tendencia debe vincular la condición del tanque con cada lote o período de tiempo. Registre recibos, retiros, nivel, edad calculada, recirculación o agitación, muestras, desviaciones y disposición. Si el cálculo utiliza datos de sensores, verifique la sincronización de tiempo y la calibración de los instrumentos. Cuando la calidad se deteriore, investigue tanto el tiempo de residencia como el comportamiento del flujo físico en lugar de asumir que una bomba más grande o un ciclo de mezcla más largo es automáticamente la solución.
Lista de verificación de puesta en marcha
- Confirme la placa de identificación y los volúmenes de trabajo, el volumen mínimo de retención, las reservas y los puntos de consigna de nivel.
- Mapear cada modo de operación: normal, baja demanda, espera, limpieza, mantenimiento y emergencia.
- Calcule la rotación y el tiempo de residencia para la demanda promedio y el caso peor.
- Revisar la ubicación de la entrada y la salida, las diferencias de densidad y temperatura, y las probables zonas muertas.
- Definir límites de calidad, puntos de muestreo, tiempo de retención y autoridad de liberación.
- Identificar los ciclos actuales y comparar el comportamiento calculado con la calidad observada.
- Aprobar las acciones correctivas y revisar el plan tras los cambios en la demanda o en el producto.
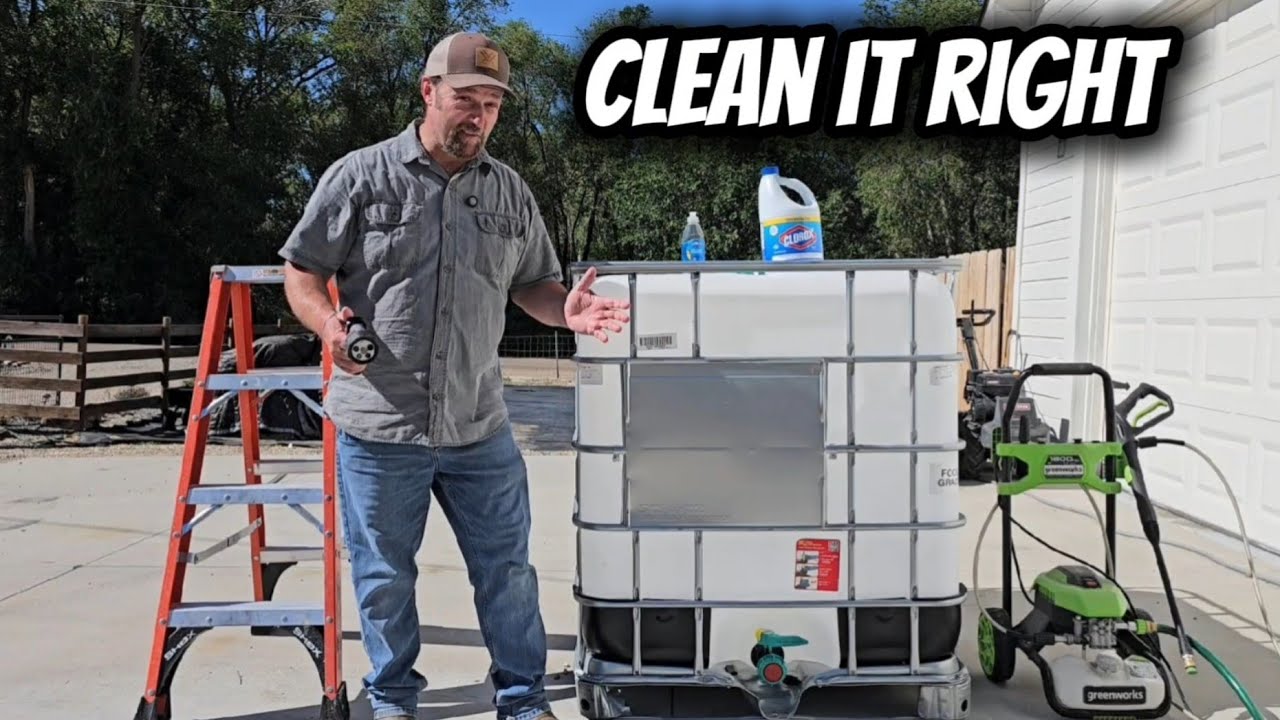
Vídeo de capacitación corto
Esta demostración de contenedores a granel ayuda a los operadores a visualizar cómo la geometría del recipiente y la posición de la salida afectan el vaciado y la limpieza. Es una capacitación suplementaria, no una norma de diseño.
Ejemplo de funcionamiento resuelto
Considere un tanque con una capacidad nominal de 40.000 litros, un volumen de trabajo aprobado de 34.000 litros, un remanente mínimo de 4.000 litros y unos envíos promedio de 12.000 litros por día. Utilizar el volumen de trabajo proporciona una rotación nominal de 0,35 por día y un tiempo de residencia nominal de aproximadamente 2,8 días. Si los operadores normalmente realizan ciclos solo entre 24.000 y 34.000 litros, cada vaciado rutinario intercambia 10.000 litros, es decir, menos de un tercio del volumen de trabajo.
Ahora considere un fin de semana sin envíos. El material recibido el viernes puede permanecer hasta el lunes, y cualquier residuo mal mezclado puede ser aún más antiguo. El rendimiento medio semanal no revela esta pausa. Una revisión mejor grafica las recepciones, las salidas, el nivel, la temperatura y la calidad por hora, y luego calcula la antigüedad según el modelo de inventario aprobado por el sitio. El equipo puede comparar los días laborables normales, los fines de semana, la demanda en temporada baja y la reserva de mantenimiento.
Las posibles respuestas incluyen reducir el nivel del viernes, cambiar el tiempo de entrega, recircular o mezclar durante un período validado, rotar a otro recipiente o asignar una ventana de liberación de producto más corta. Cada opción tiene efectos secundarios. Un nivel más bajo puede reducir el margen de la bomba; la recirculación puede añadir calor o aire; entregas más frecuentes pueden aumentar el riesgo logístico. El control seleccionado debe abordar el modo de falla demostrado y ser verificado mediante datos.
Revise las alertas así como los límites de acción. Si las temperaturas superior e inferior comienzan a separarse, o si un atributo de calidad tiende hacia su límite a medida que aumenta el tiempo de residencia, la intervención temprana puede prevenir la eliminación. Documente quién puede cambiar los puntos de consigna de nivel, iniciar la mezcla, retener inventario o autorizar el envío. Los derechos de decisión claros son tan importantes como el cálculo de rotación en sí.
Preguntas frecuentes
¿Cuál es una buena tasa de rotación del tanque de almacenamiento?
No existe un valor universal. Establezca un objetivo específico para el producto y el sitio a partir de los requisitos de estabilidad, saneamiento, reserva, demanda y mezcla, y luego verifique el rendimiento real.
¿Significa un volumen de tanque por día que todo el líquido se reemplaza diariamente?
No. Es un balance de volumen nominal. El cortocircuito, la estratificación y las zonas muertas pueden hacer que parte del líquido sea mucho más viejo que el promedio.
¿Puede la recirculación resolver una mala rotación?
Puede mejorar la mezcla, pero no reduce el inventario total ni garantiza un intercambio adecuado. Evalúe conjuntamente la disposición de las boquillas, el patrón de flujo, los efectos del producto y el volumen de trabajo.


